Nuclei per
trasformatori
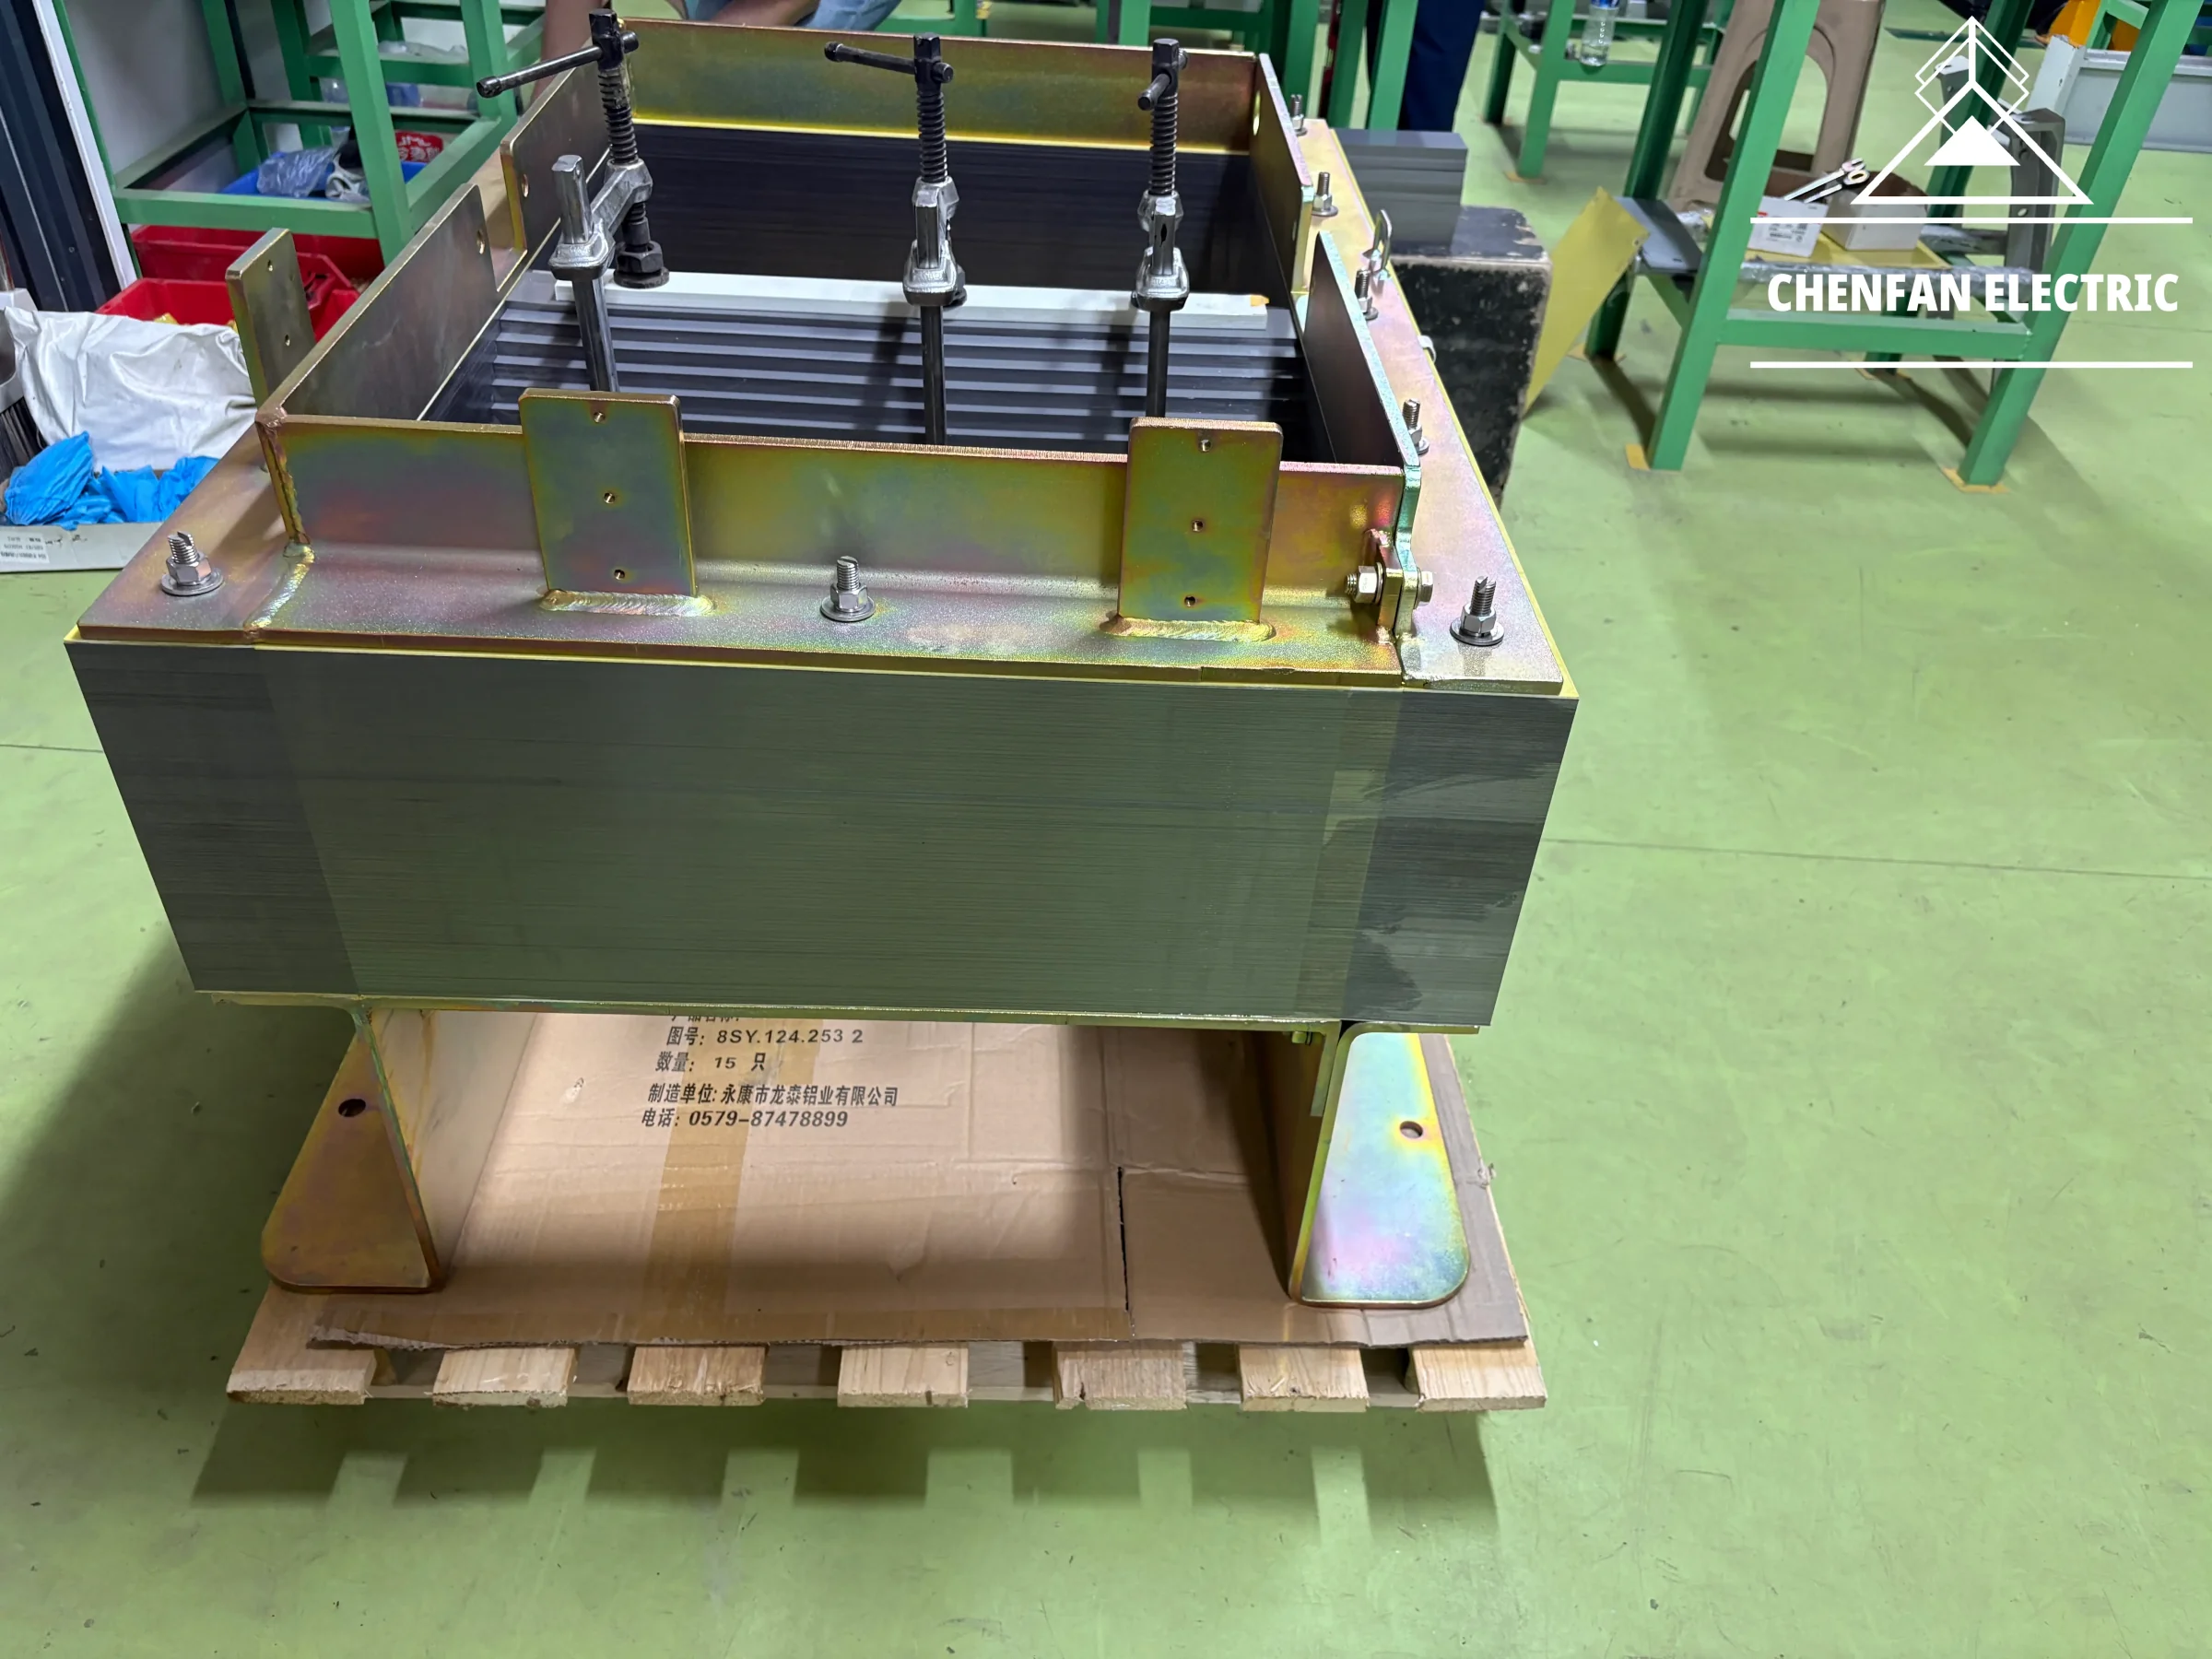
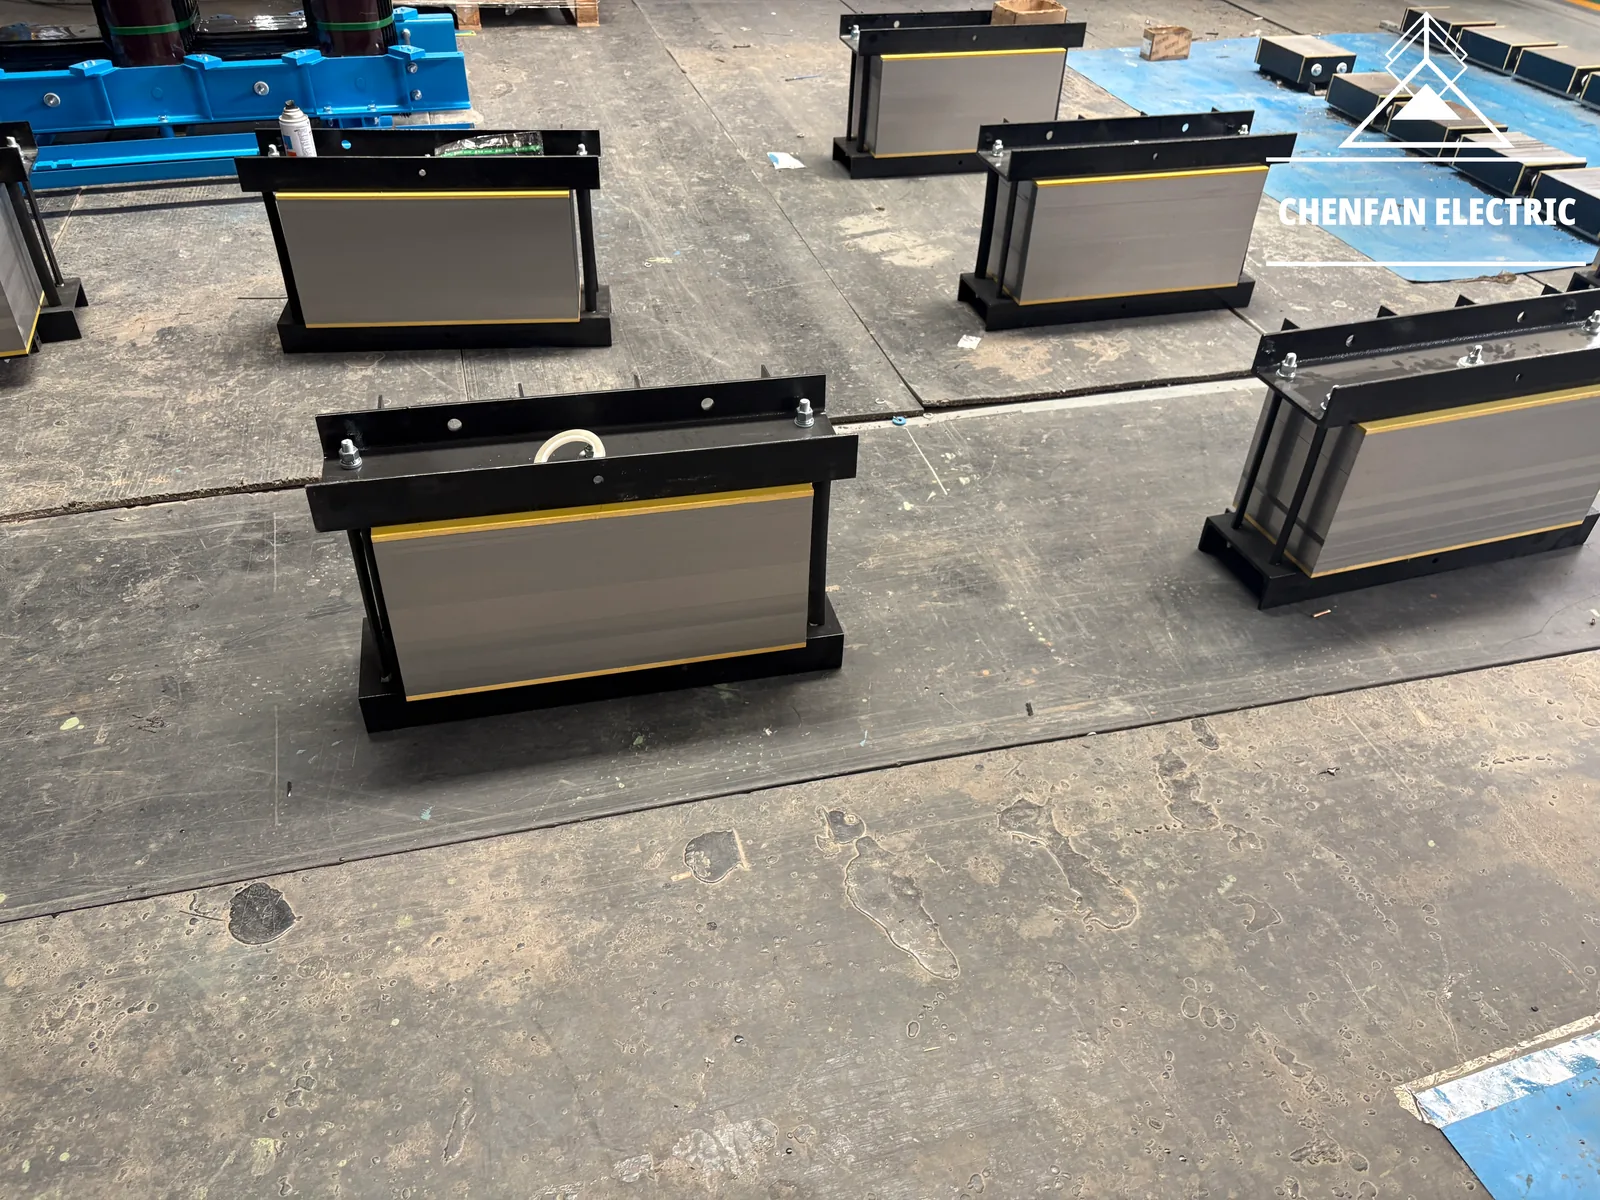
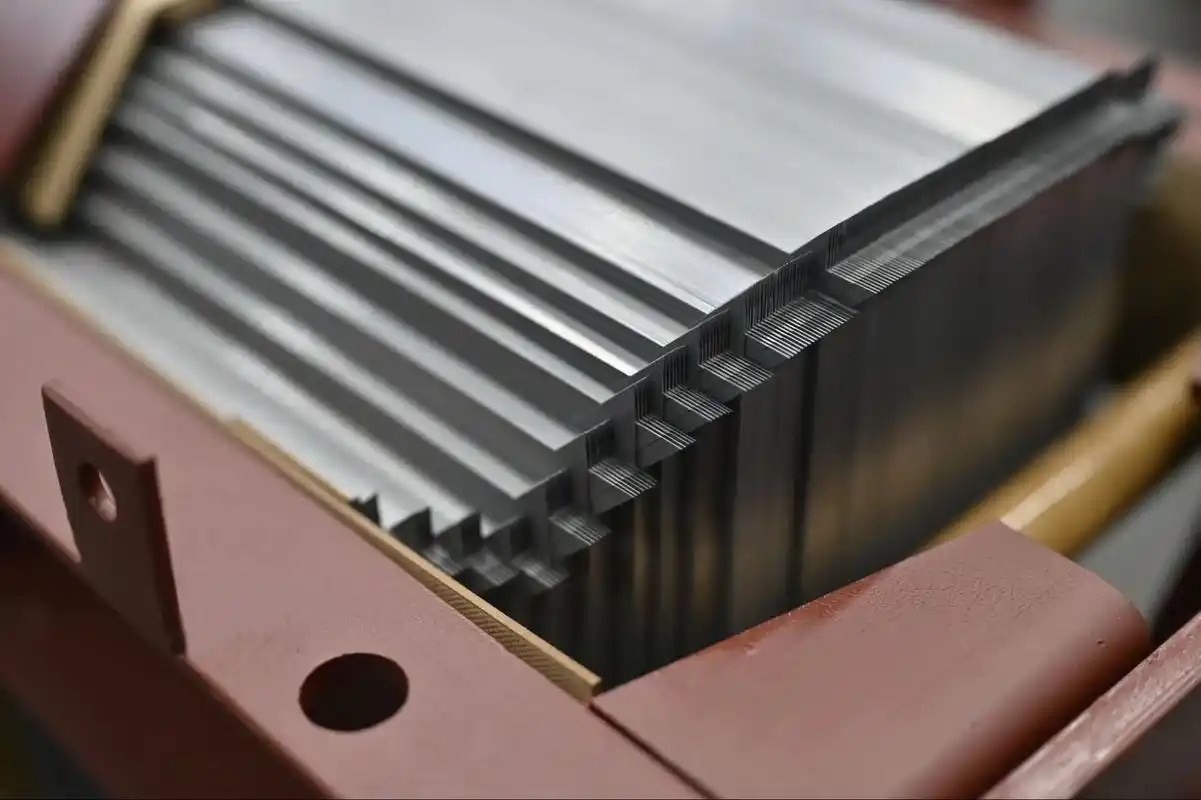
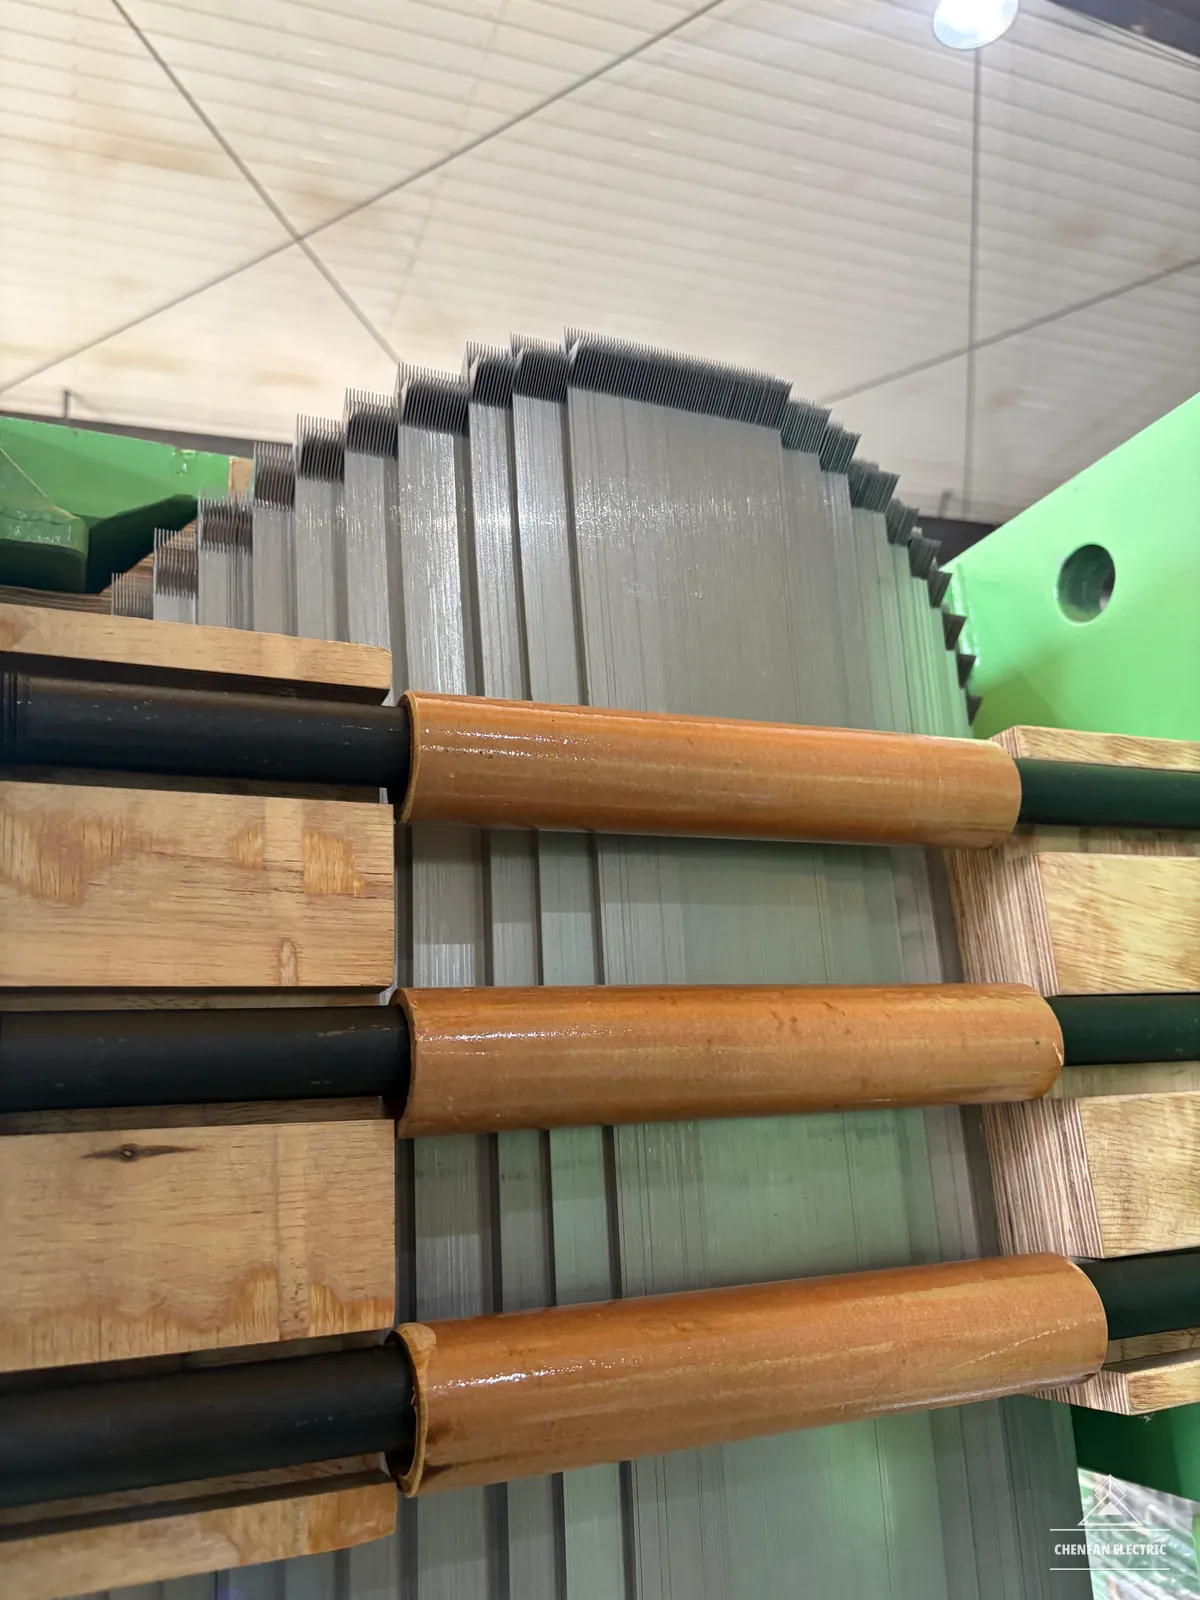
Giunti multi-step-lap, geometria delle finestre e interfacce di serraggio realizzati secondo il disegno approvato.
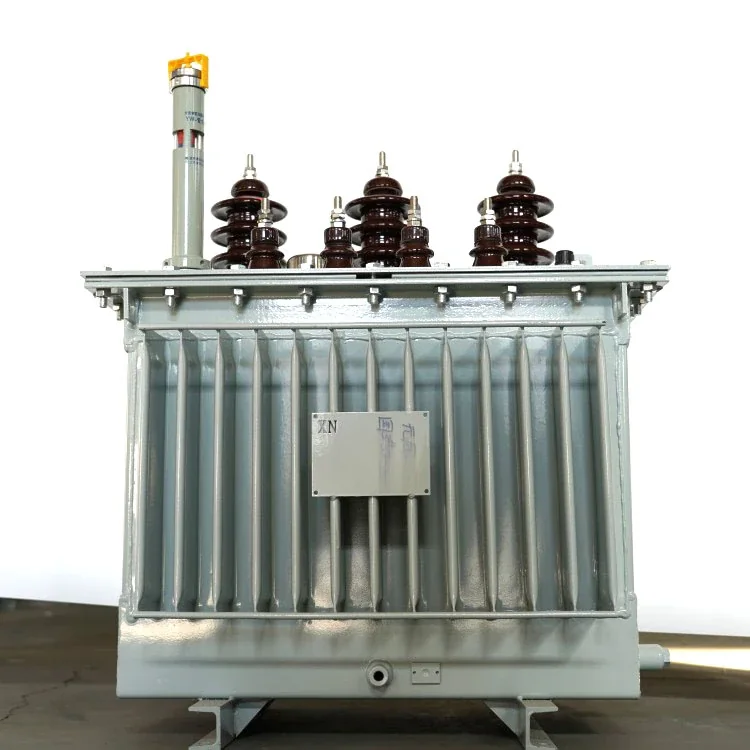
- In olio
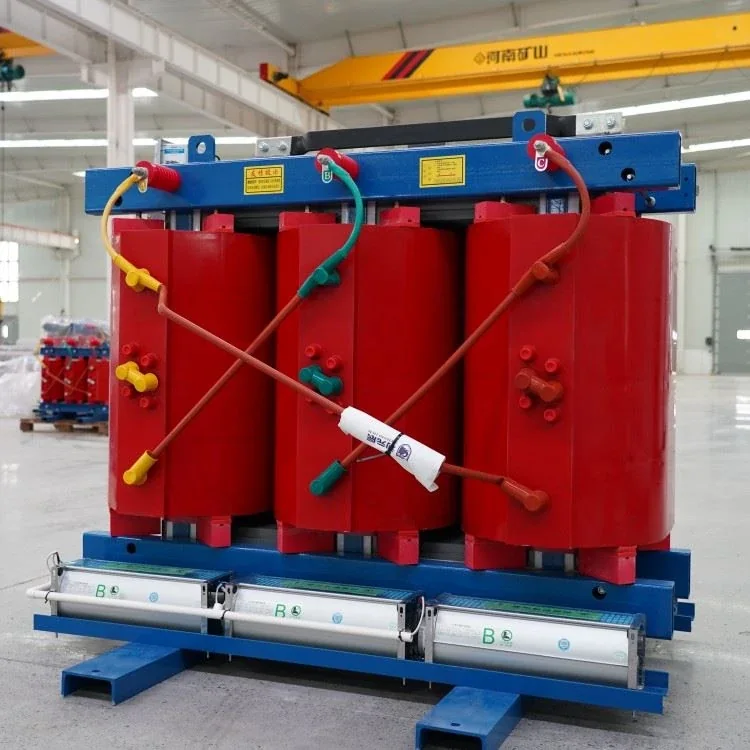
- A secco
- Geometria personalizzata
Produttore di nuclei per trasformatori: taglio longitudinale CRGO, taglio step-lap, preimpilamento e assemblaggio fino a 100 t.
01 Chi siamo
Nuclei per trasformatori e CRGO per costruttori di tutto il mondo. Dall'acciaio elettrico a magazzino ai nuclei finiti fino a 100 t, la nostra produzione comprende preparazione del materiale, taglio di precisione, assemblaggio e imballaggio per l'esportazione.
Chenfan Electric unisce produzione di nuclei per trasformatori, lavorazione CRGO e forniture internazionali. Con circa USD 30 milioni di vendite annue, 3,000 t di scorte abituali CRGO e 1,500 t di capacità di lavorazione mensile, supportiamo la produzione dalla selezione del materiale alla consegna del nucleo finito. La nostra capacità raggiunge 100 t per singolo nucleo, con altezza della bava inferiore a 0.02 mm e fattore di impilamento superiore al 97%.
02 Cosa produciamo
Giunti multi-step-lap, geometria delle finestre e interfacce di serraggio realizzati secondo il disegno approvato.
Acciaio elettrico a grani orientati nella qualità, nello spessore e con il rivestimento richiesti dal progetto del trasformatore, con identificazione della bobina e certificati del materiale.
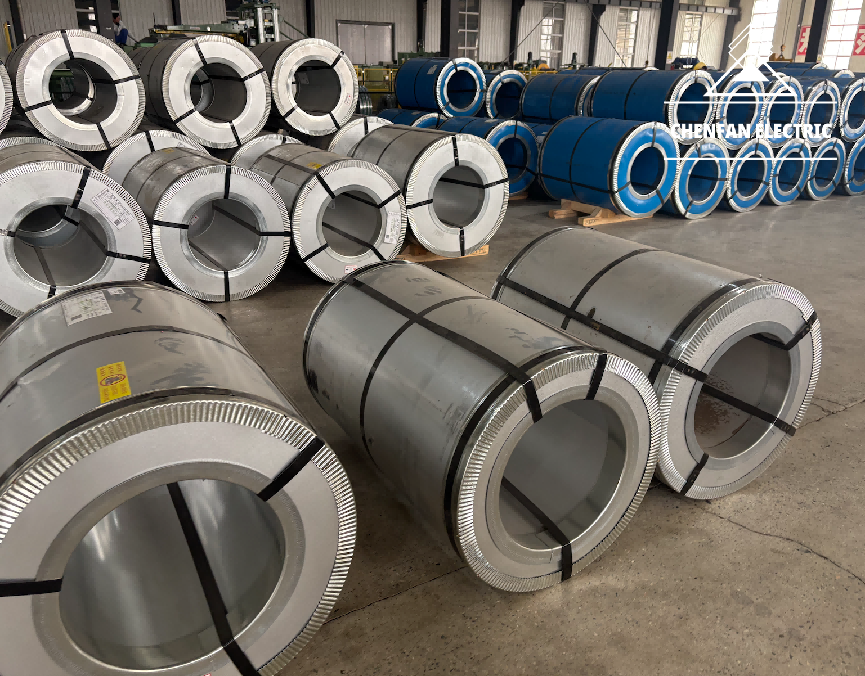
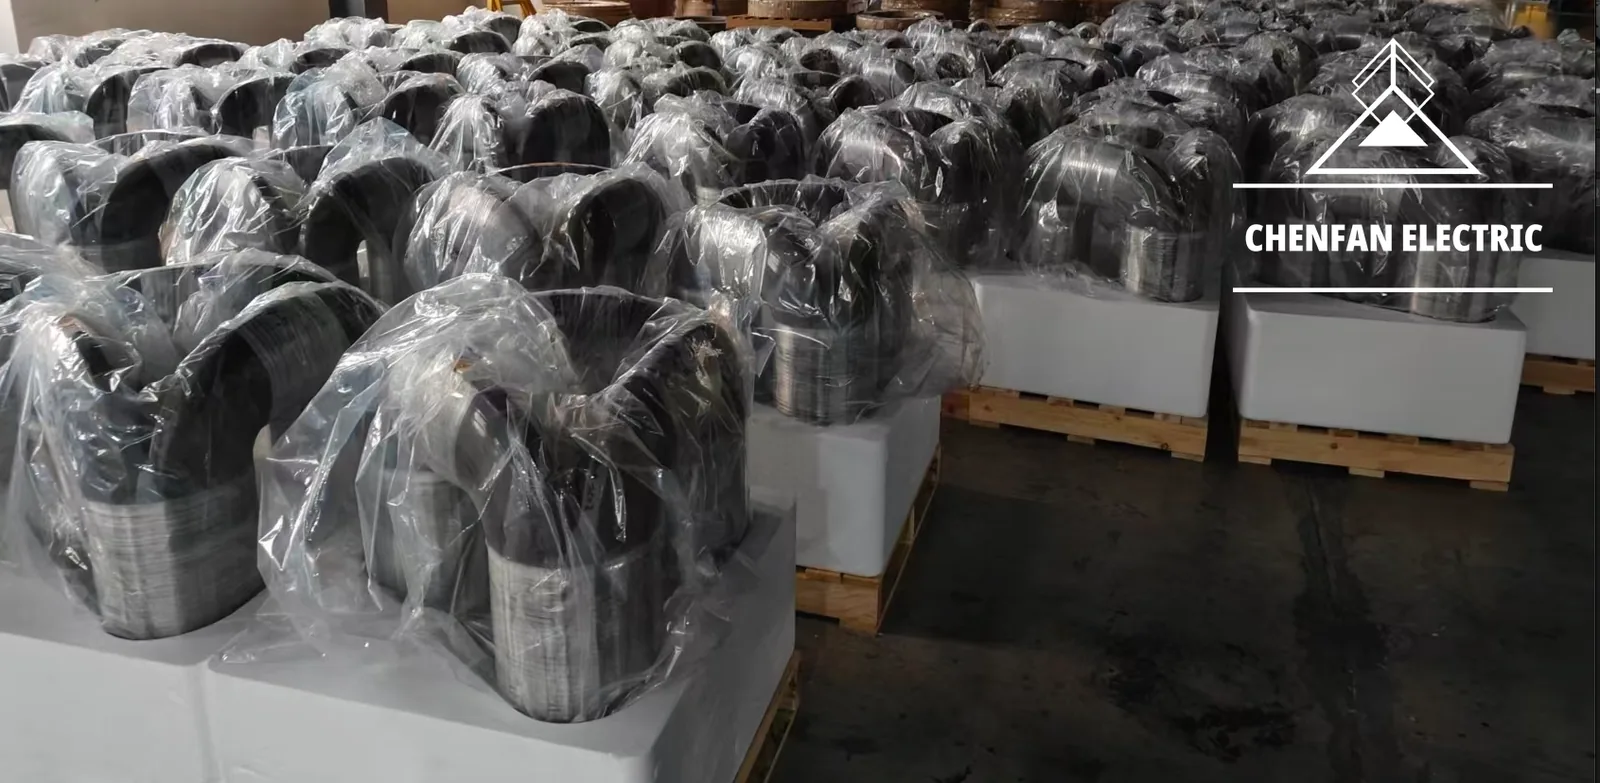
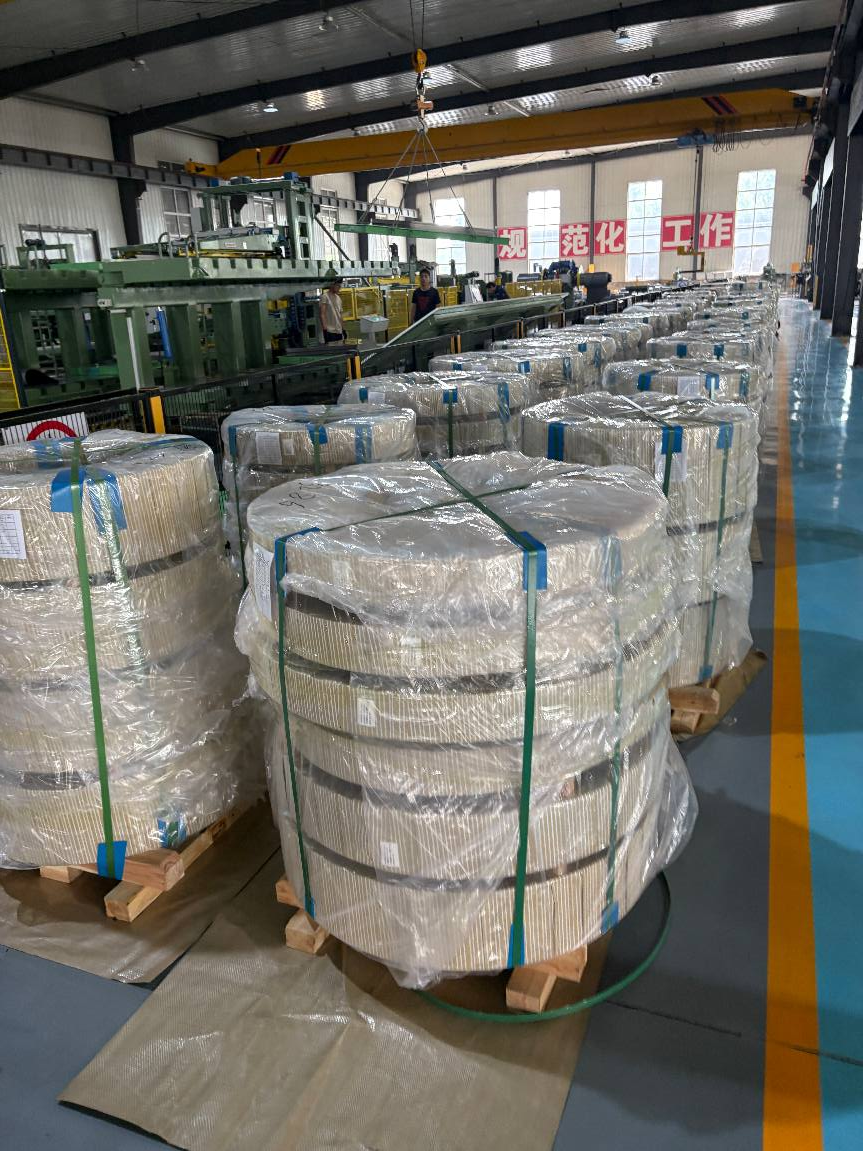
Materiale e larghezze dei nastri specificati dal cliente, lavorati sulla linea di taglio longitudinale e protetti con attrezzature automatiche dedicate all'imballaggio.
Materiale
Unità complete
Unità in olio e a secco fornite tramite partner di produzione qualificati.
Protegge il rivestimento e limita i percorsi di corrente tra lamierini.
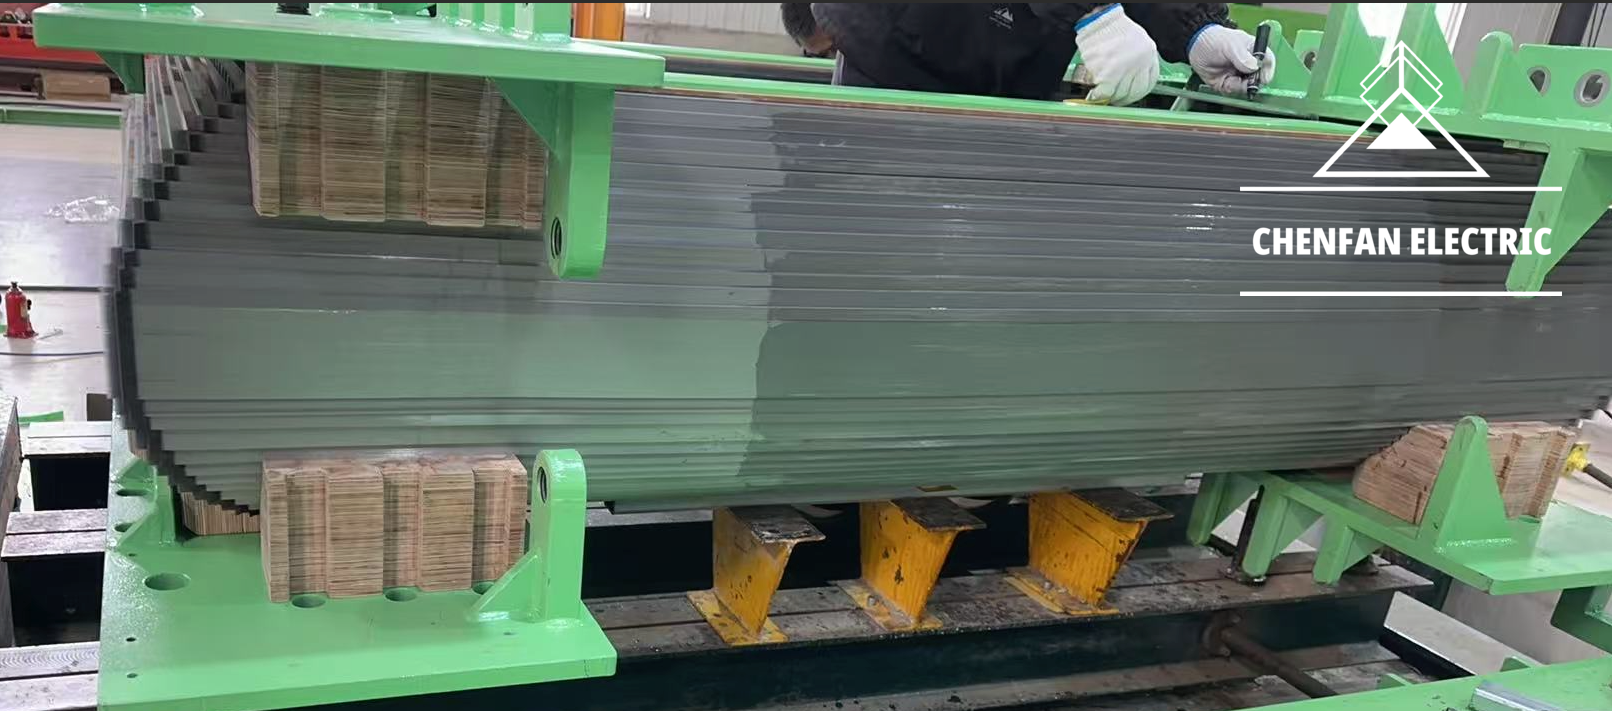
Mantiene la sezione effettiva del nucleo prevista dal progetto.
Dati di capacità produttiva. I valori di accettazione del progetto seguono la specifica del materiale concordata e il disegno approvato.
03 La precisione della nostra produzione
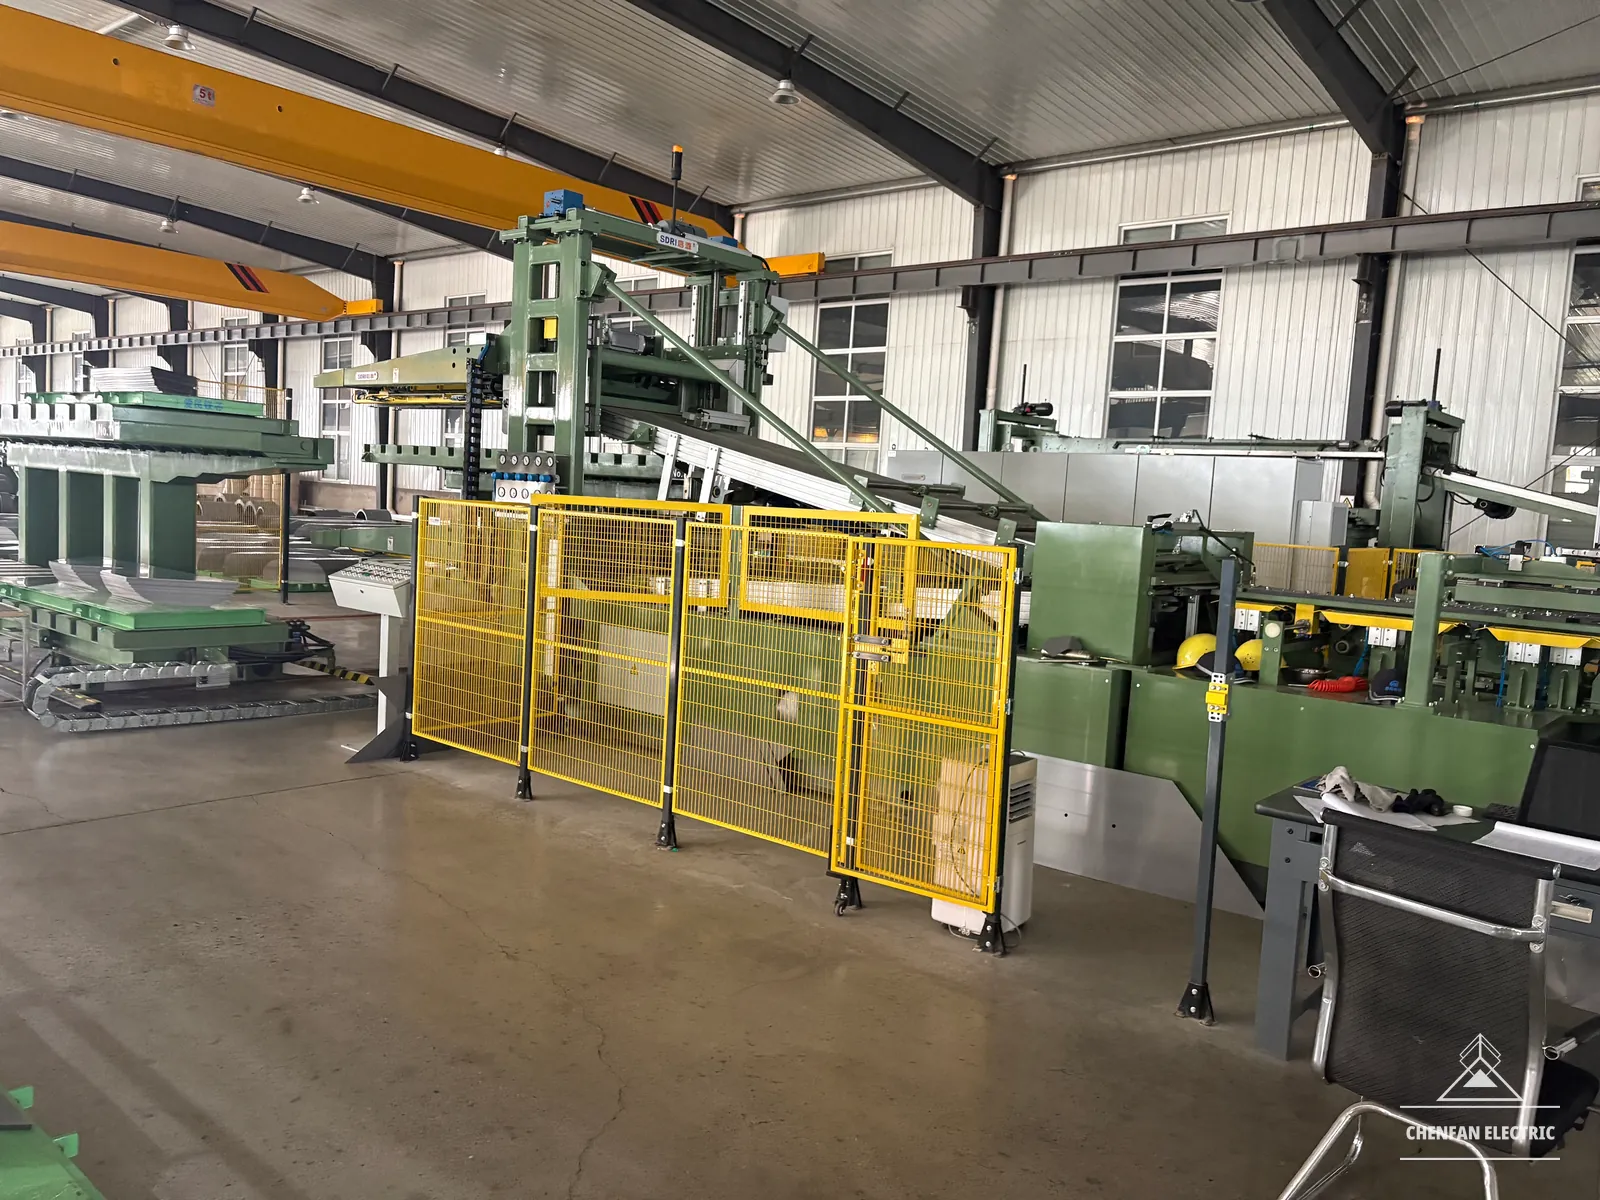
Prima della produzione
La verifica del disegno avviene tramite confronto tecnico. Questo modulo non analizza automaticamente i disegni.
04 Modello interattivo
Acciaio elettrico laminato. Interfacce definite. Esplorate un nucleo impilato a tre colonne, dai lamierini alla struttura di serraggio.
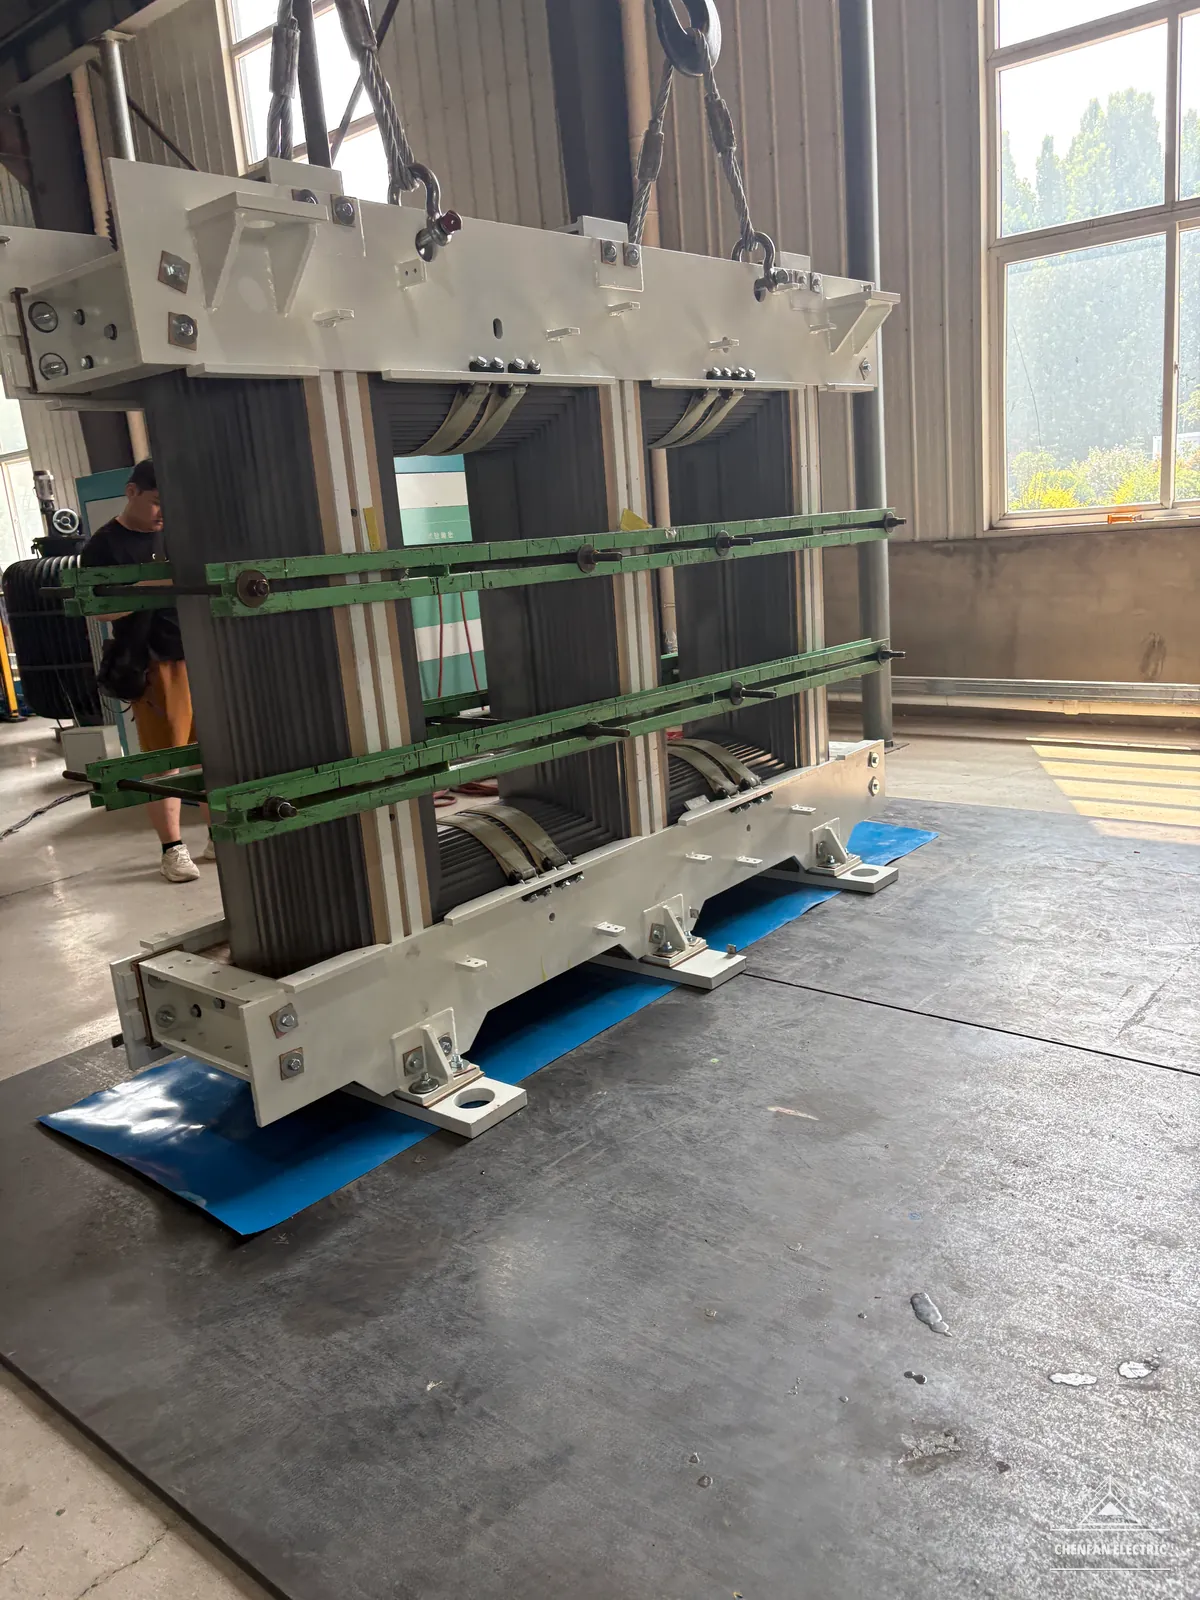
Colonne e gioghi sono formati da pacchi a gradini di acciaio a grani orientati. Selezionate un indicatore sul modello per esaminare una caratteristica.
Trascina per ruotare · scorri per ingrandire
Geometria illustrativa. Sequenza finale dei pacchi, geometria dei giunti e configurazione di serraggio seguono il disegno approvato del cliente.
05Referenze di progetto
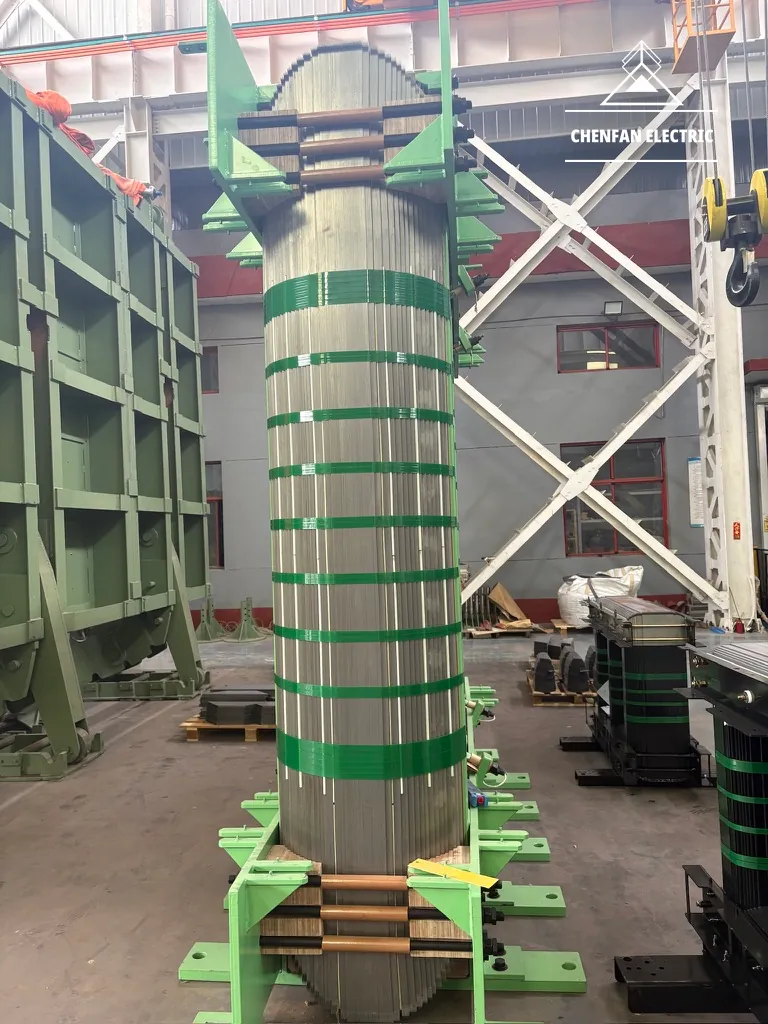
330kV
Nucleo per trasformatore EHV
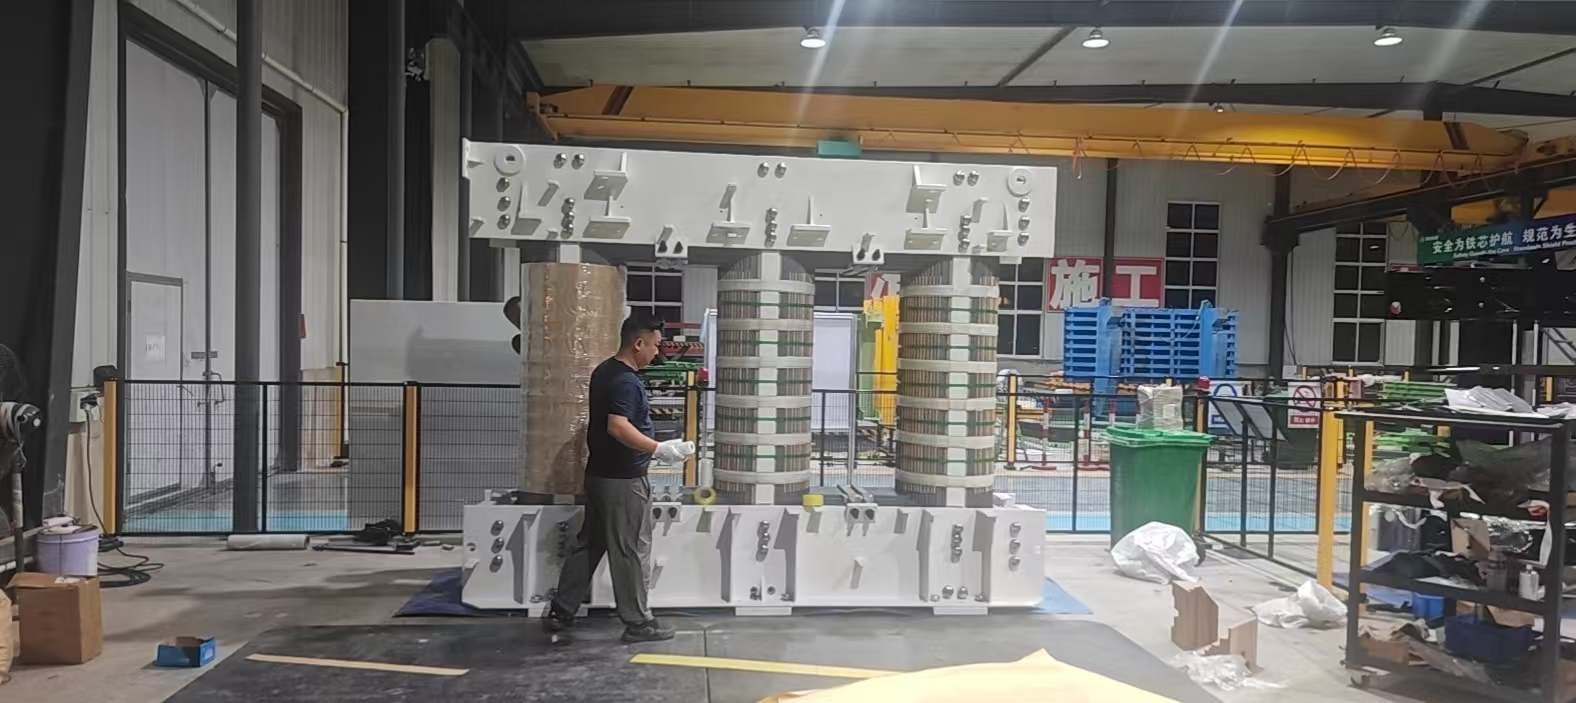
Nucleo trifase con giunti Multi-Step Lap per un progetto di trasformatore EHV.
MVA e kV identificano il progetto di trasformatore associato.
06 Progettazione di nuclei pesanti
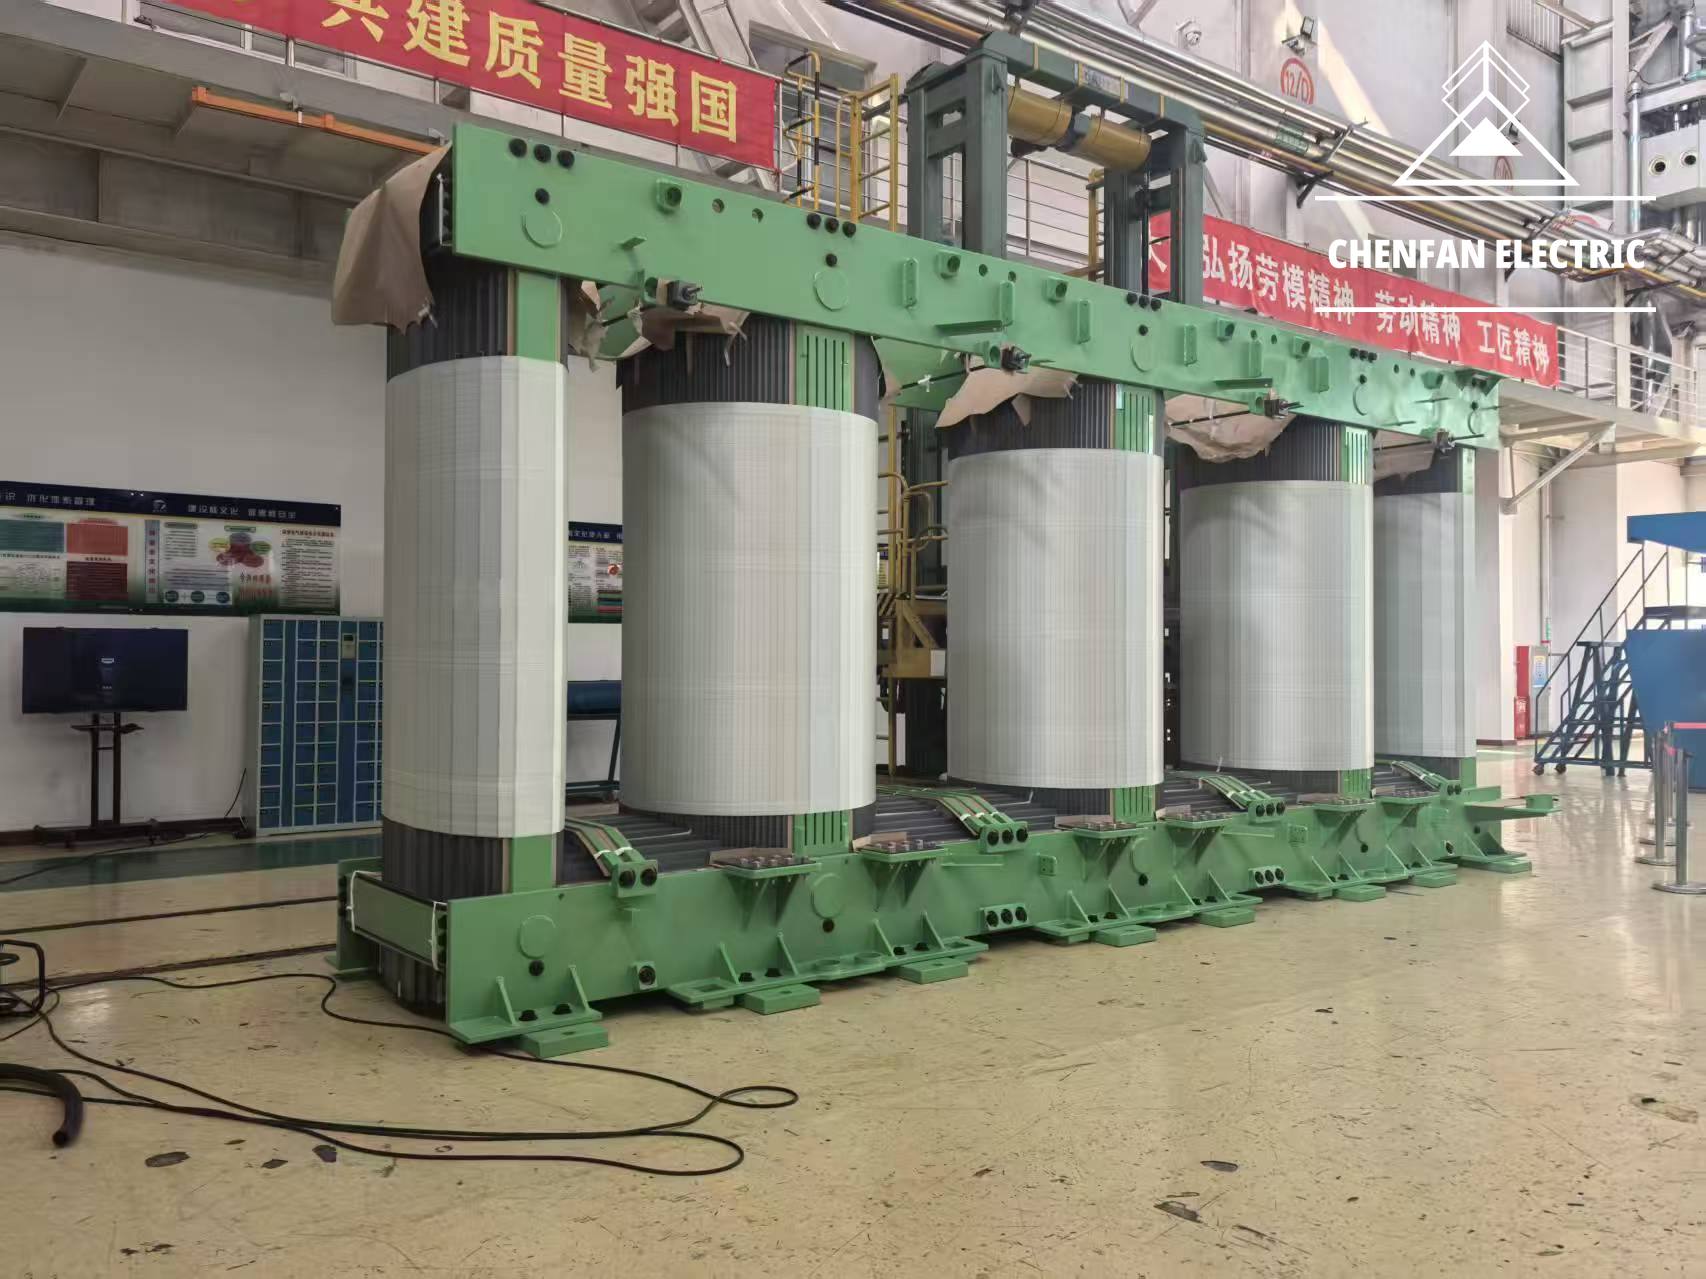
FINO A
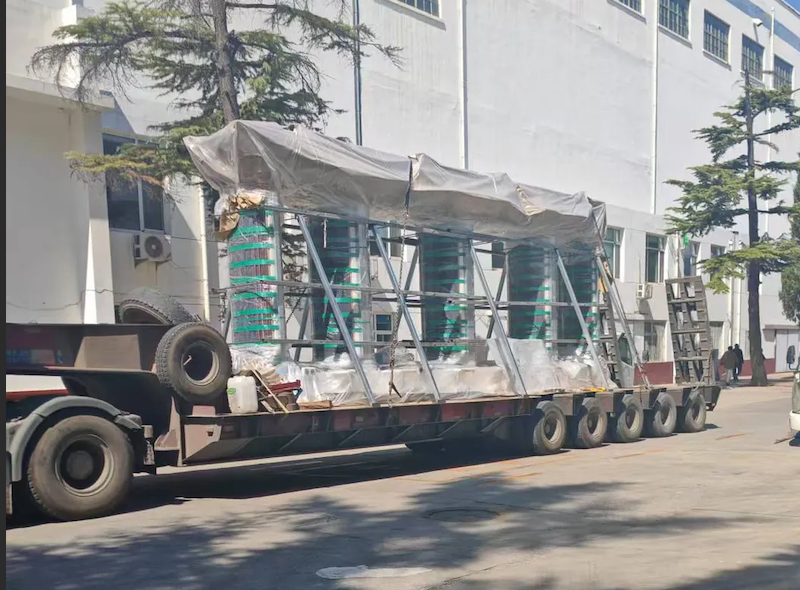
Grandi nuclei per trasformatori di potenza gestiti come progetti ingegnerizzati.
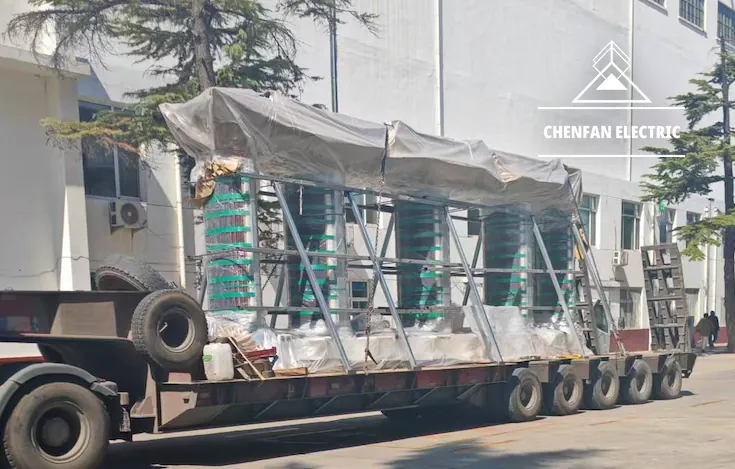
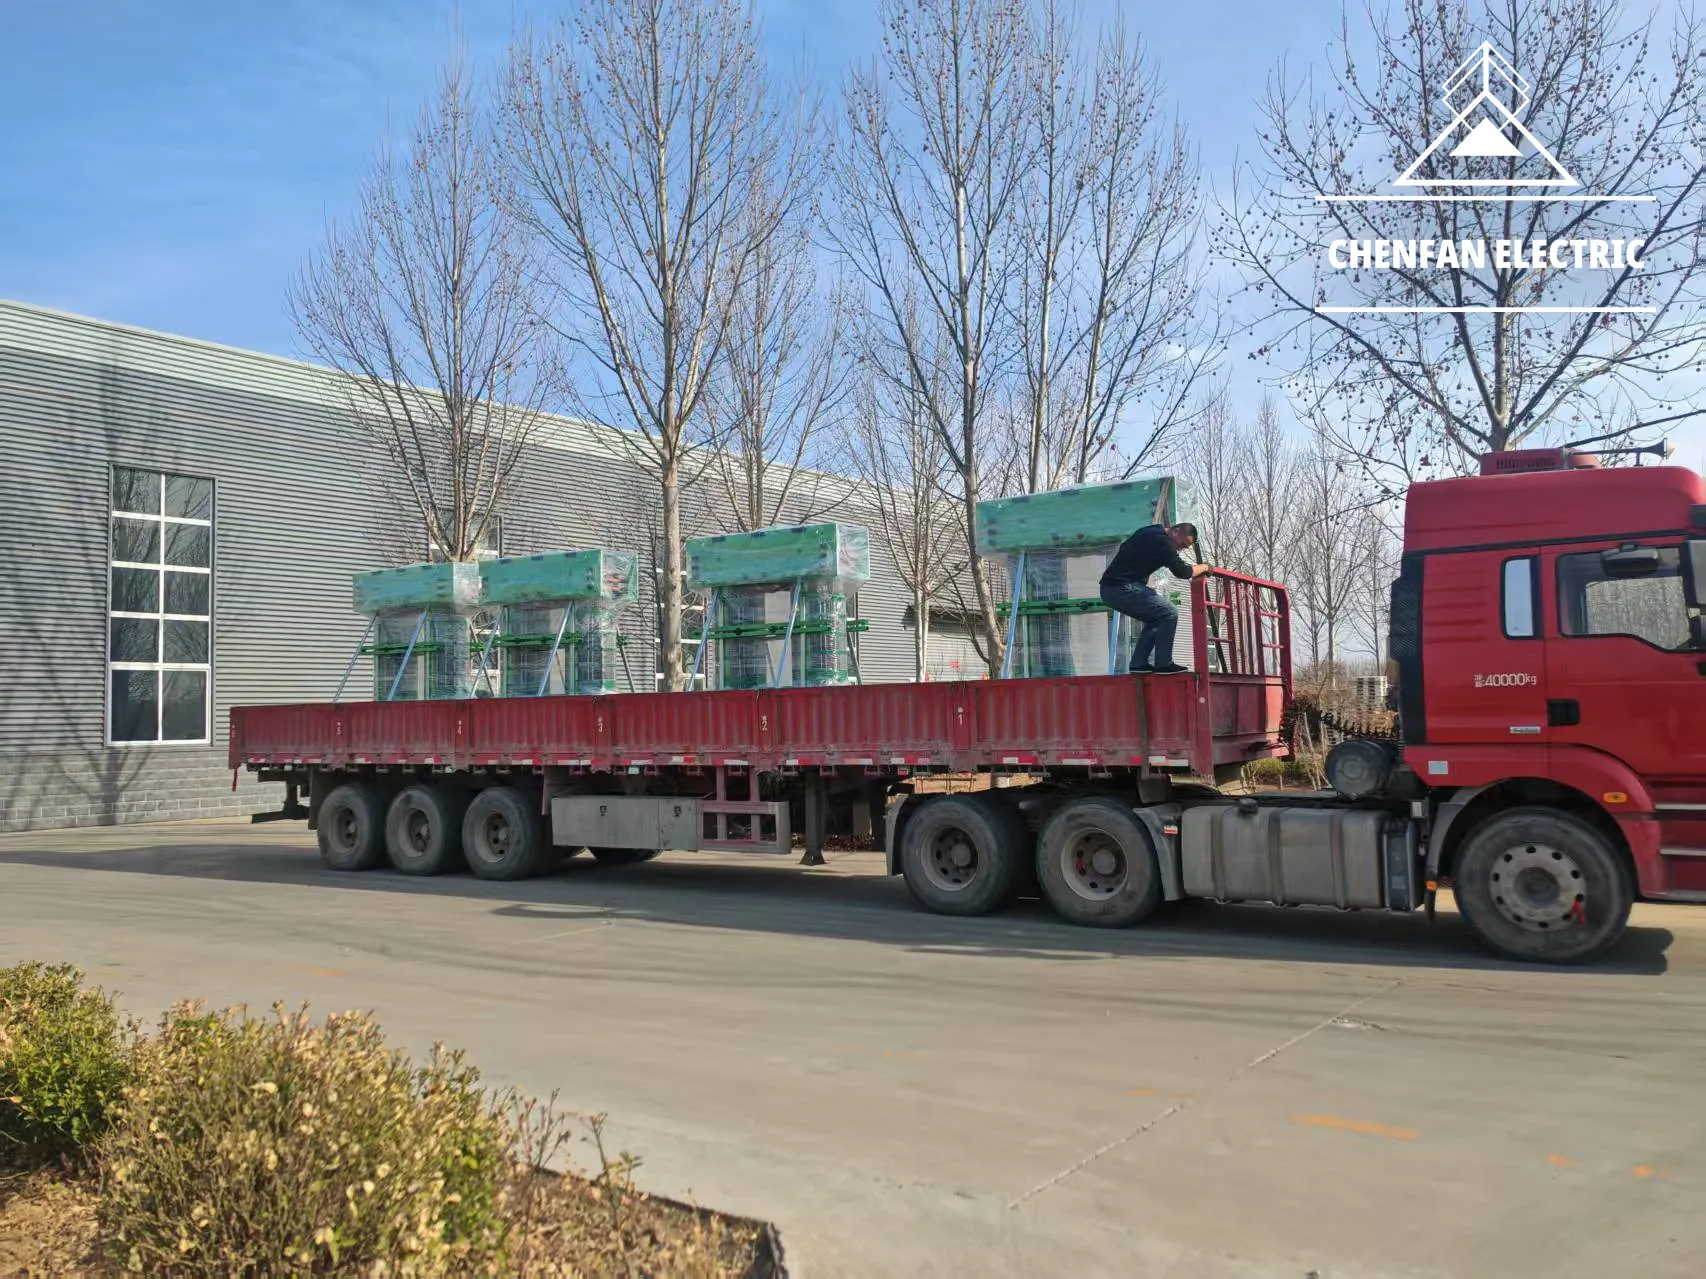
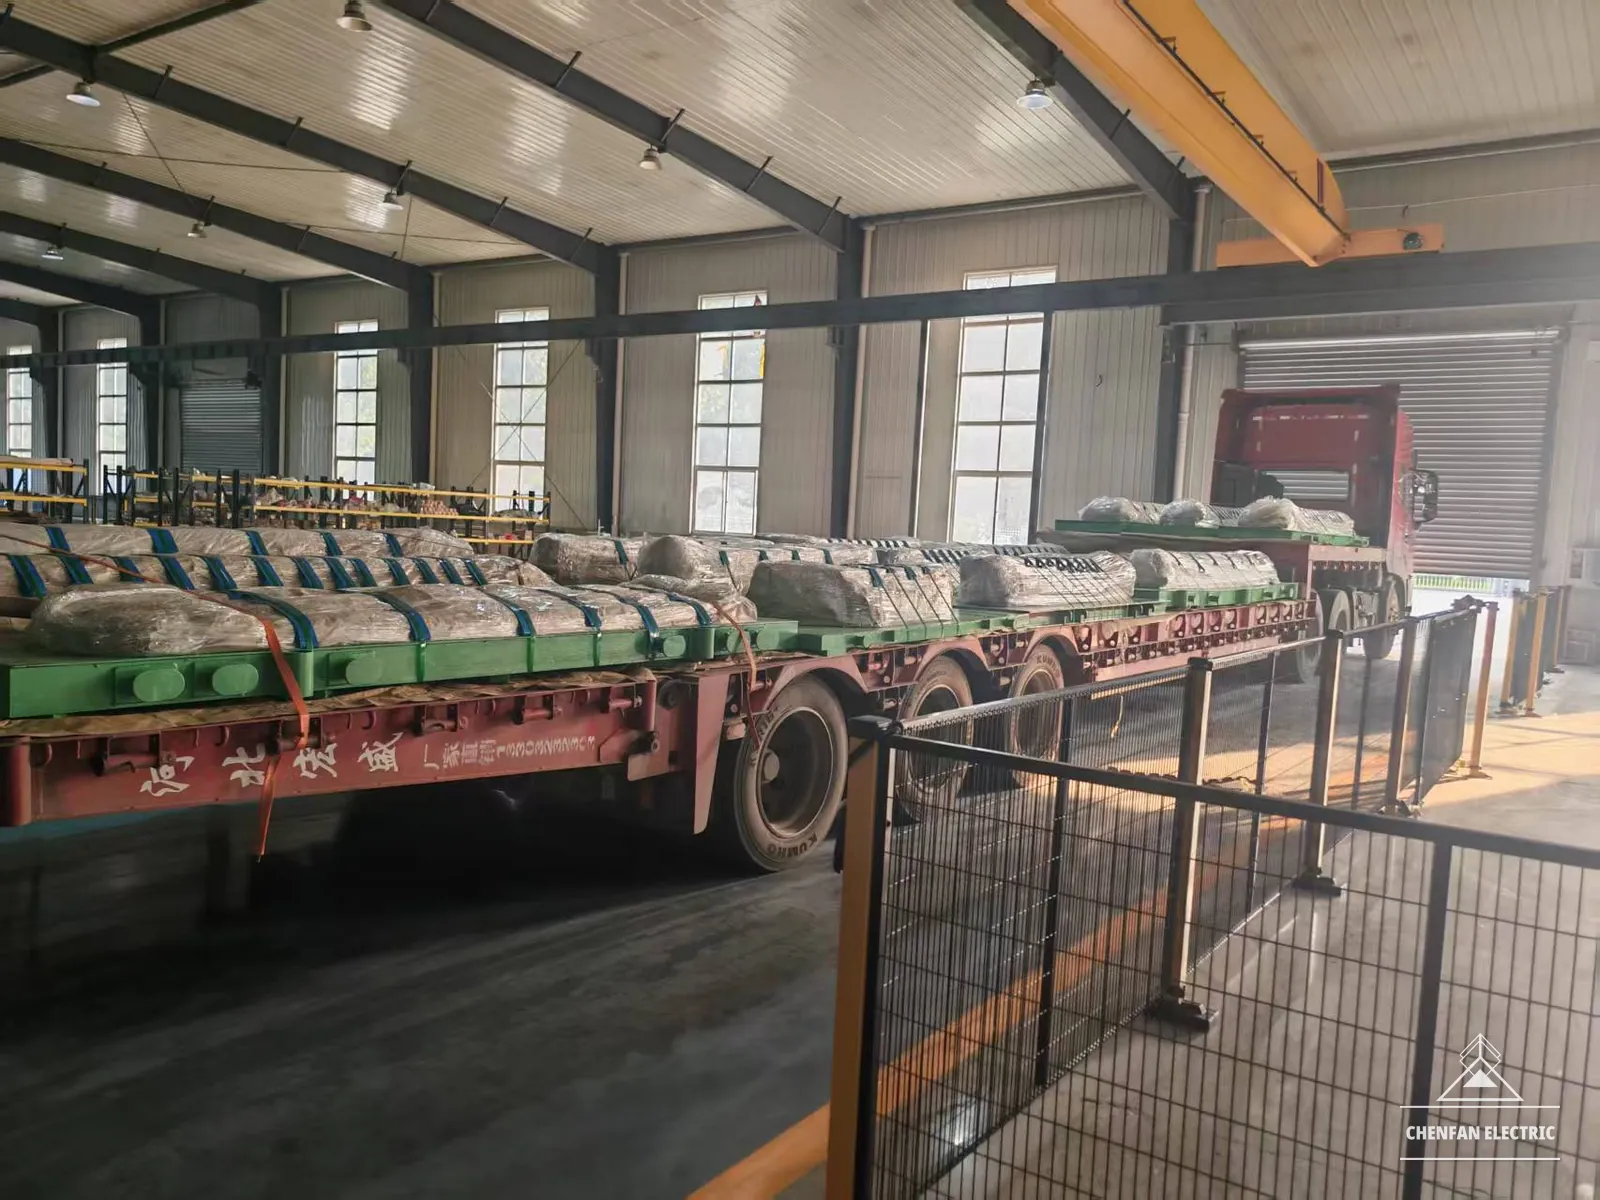
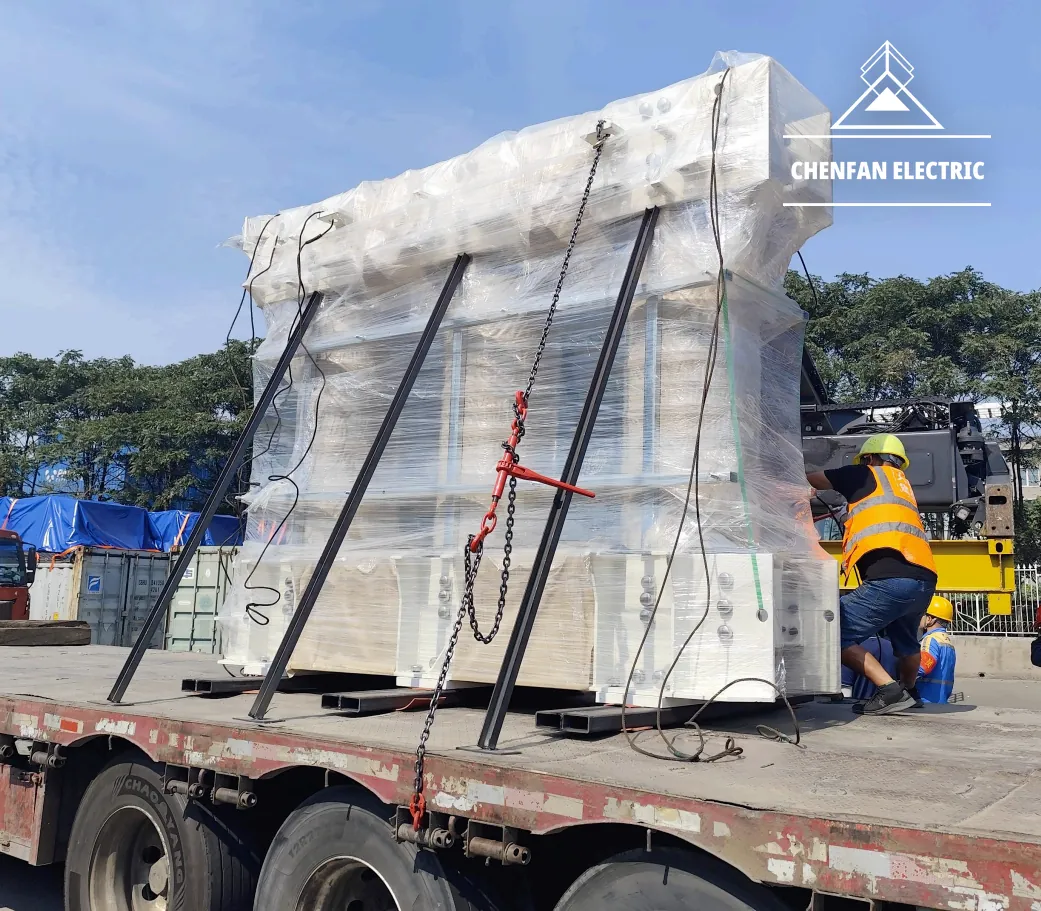
Capacità produttiva. La fotografia illustra la movimentazione di nuclei pesanti.
Una sede produttiva.
Una presenza nelle forniture regionali.
Un unico approccio basato sul disegno.
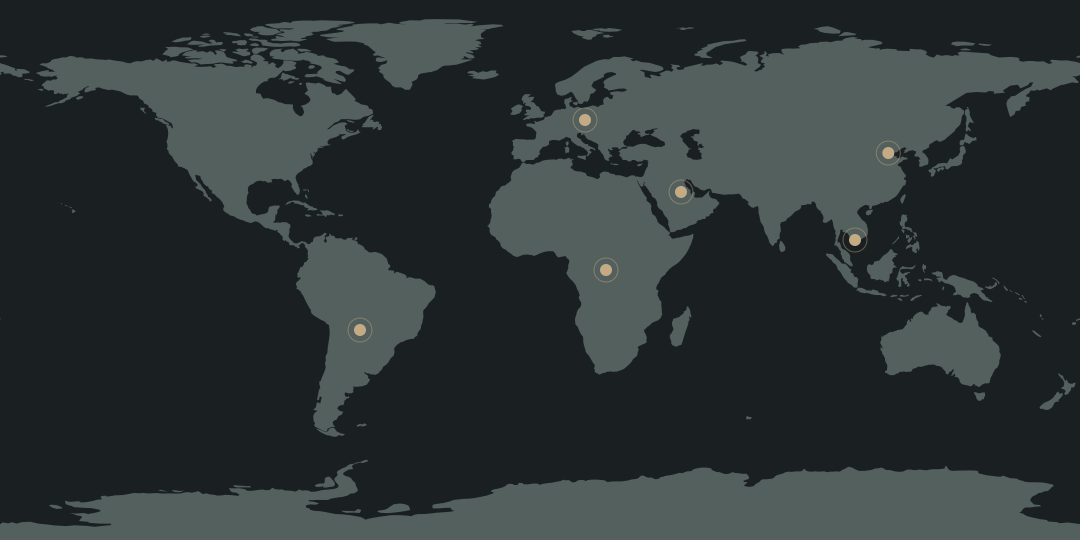
Base produttiva, forniture nazionali e coordinamento tecnico per la produzione di nuclei per trasformatori su disegno.
Forniture regionali a supporto della produzione degli OEM di trasformatori e delle esigenze di progetto.
Forniture regionali per le esigenze produttive dei trasformatori di distribuzione e di potenza.
Forniture su progetto per costruttori di trasformatori ed esigenze del settore elettrico.
Forniture con attenzione a tecnica e qualità per la produzione di trasformatori.
Forniture per l'esportazione a supporto della produzione di trasformatori e del fabbisogno di acciaio elettrico.
07 Come controlliamo la qualità
Corredo documentale e criteri di accettazione vengono concordati per ordine.
Il tempo di consegna tipico per i prodotti abituali è ~7 giorni, in funzione di qualità del materiale, quantità, approvazione del disegno e programma produttivo.
Biblioteca tecnica
Note pratiche per specificare, produrre e acquistare nuclei per trasformatori.
Confrontare obiettivo di perdite, geometria del nucleo, lavoro di assemblaggio e specifica del materiale prima di scegliere lo spessore.
Leggi la nota tecnica — 0.20 mm vs 0.23 mm GOESComprendere il rapporto tra il risultato di una prova sul materiale e le prestazioni di un nucleo realizzato.
Leggi la nota tecnica — Building FactorIl certificato dell'acciaieria supporta l'accettazione del materiale. Non determina le perdite del nucleo finito.
Leggi la nota tecnica — MTC vs Finished-Core PerformanceDefinire finestre, interassi, dimensioni delle sezioni, geometria dei gradini e revisione del disegno prima di emettere il piano di taglio.
Leggi la nota tecnica — 8 Dimensions Before CRGO CuttingSequenza dei giunti, traferri, sovrapposizioni e condizioni di assemblaggio devono riferirsi allo stesso nucleo.
Leggi la nota tecnica — Multi-Step Lap GeometryDistinguere il requisito del bordo tagliato dal metodo di misura e dal resto del processo produttivo.
Leggi la nota tecnica — Burr ControlCorrelare sezione dell'acciaio, rivestimento isolante e condizioni del pacco alla sezione magnetica effettiva.
Leggi la nota tecnica — Stacking FactorDefinire barriere all'umidità, protezione dei bordi, fissaggio e movimentazione prima della spedizione.
Leggi la nota tecnica — Protecting Cores for Sea ShipmentFAQ
Risposte sintetiche. I requisiti specifici del progetto vengono confermati nella verifica del disegno e nel preventivo.
Sì. Prima della produzione verifichiamo disegno approvato, specifica del materiale, sequenza dei giunti, perimetro di assemblaggio e criteri di accettazione.
PDF, DWG e DXF. Indicate numero del disegno, revisione e unità; inviate i file direttamente a Frank dopo aver preparato la RFQ.
Le opzioni standard sono 0.18 / 0.20 mm. Gli spessori 0.23 / 0.27 / 0.30 mm sono disponibili in base alla specifica di progetto e alla disponibilità del materiale.
Sì. Confermare serraggio, isolamento, predisposizioni di sollevamento e condizioni di trasporto rispetto al disegno approvato.
Sì. Confermare identificazione dei pacchi, sequenza di impilamento, responsabilità di assemblaggio e condizioni di consegna richieste.
Indicate potenza, disegno del nucleo, qualità, spessore, formato di fornitura, quantità o peso, obiettivo di perdite se disponibile, condizioni di consegna e destinazione.
Si controllano le condizioni dei taglienti e i parametri di processo, verificando la bava durante la produzione. La capacità produttiva attuale è <0.02 mm; concordare metodo di controllo e piano di campionamento.
Confermare come confrontare area o spessore effettivi dell'acciaio con il pacco assemblato. La capacità attuale è >97%; materiale, rivestimento, pressione e metodo di misura devono essere concordati.
Richiedetelo durante la verifica del disegno. Confermate condizioni del nucleo, configurazione di eccitazione, frequenza, induzione, metodo di misura e criteri di accettazione prima dell'ordine.
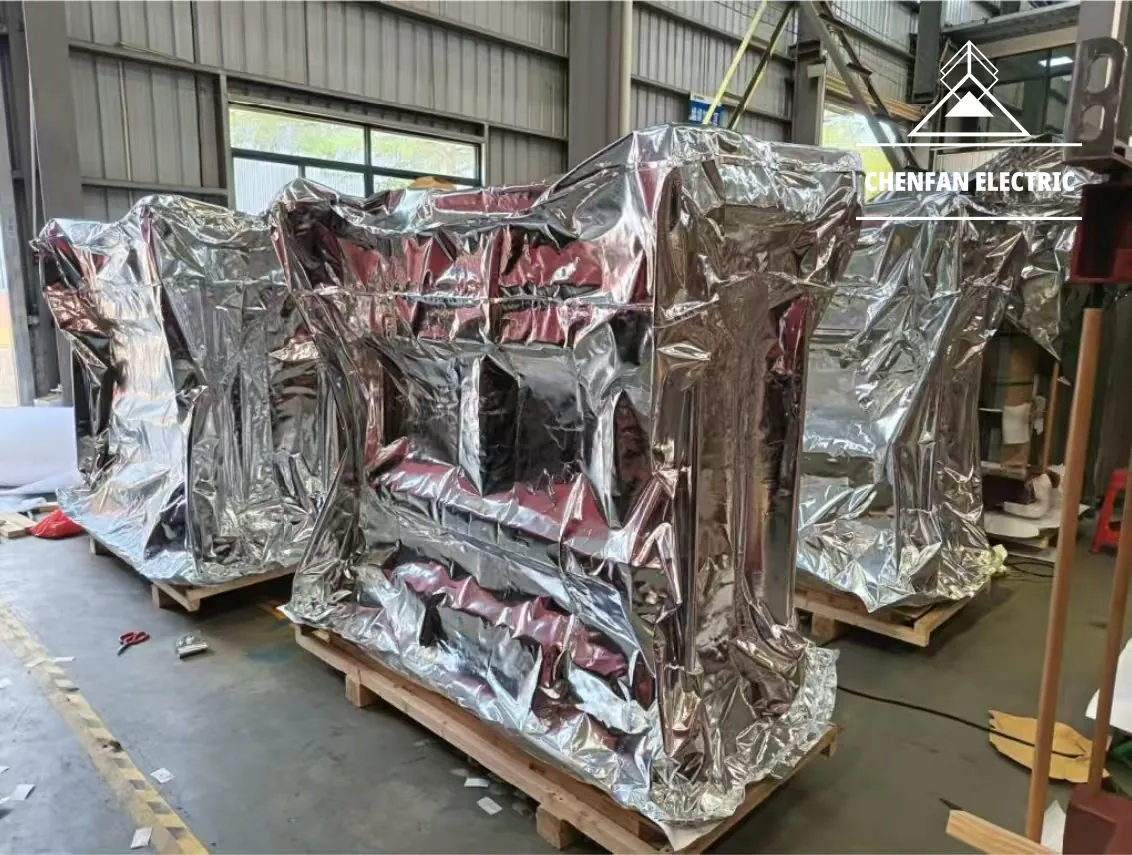
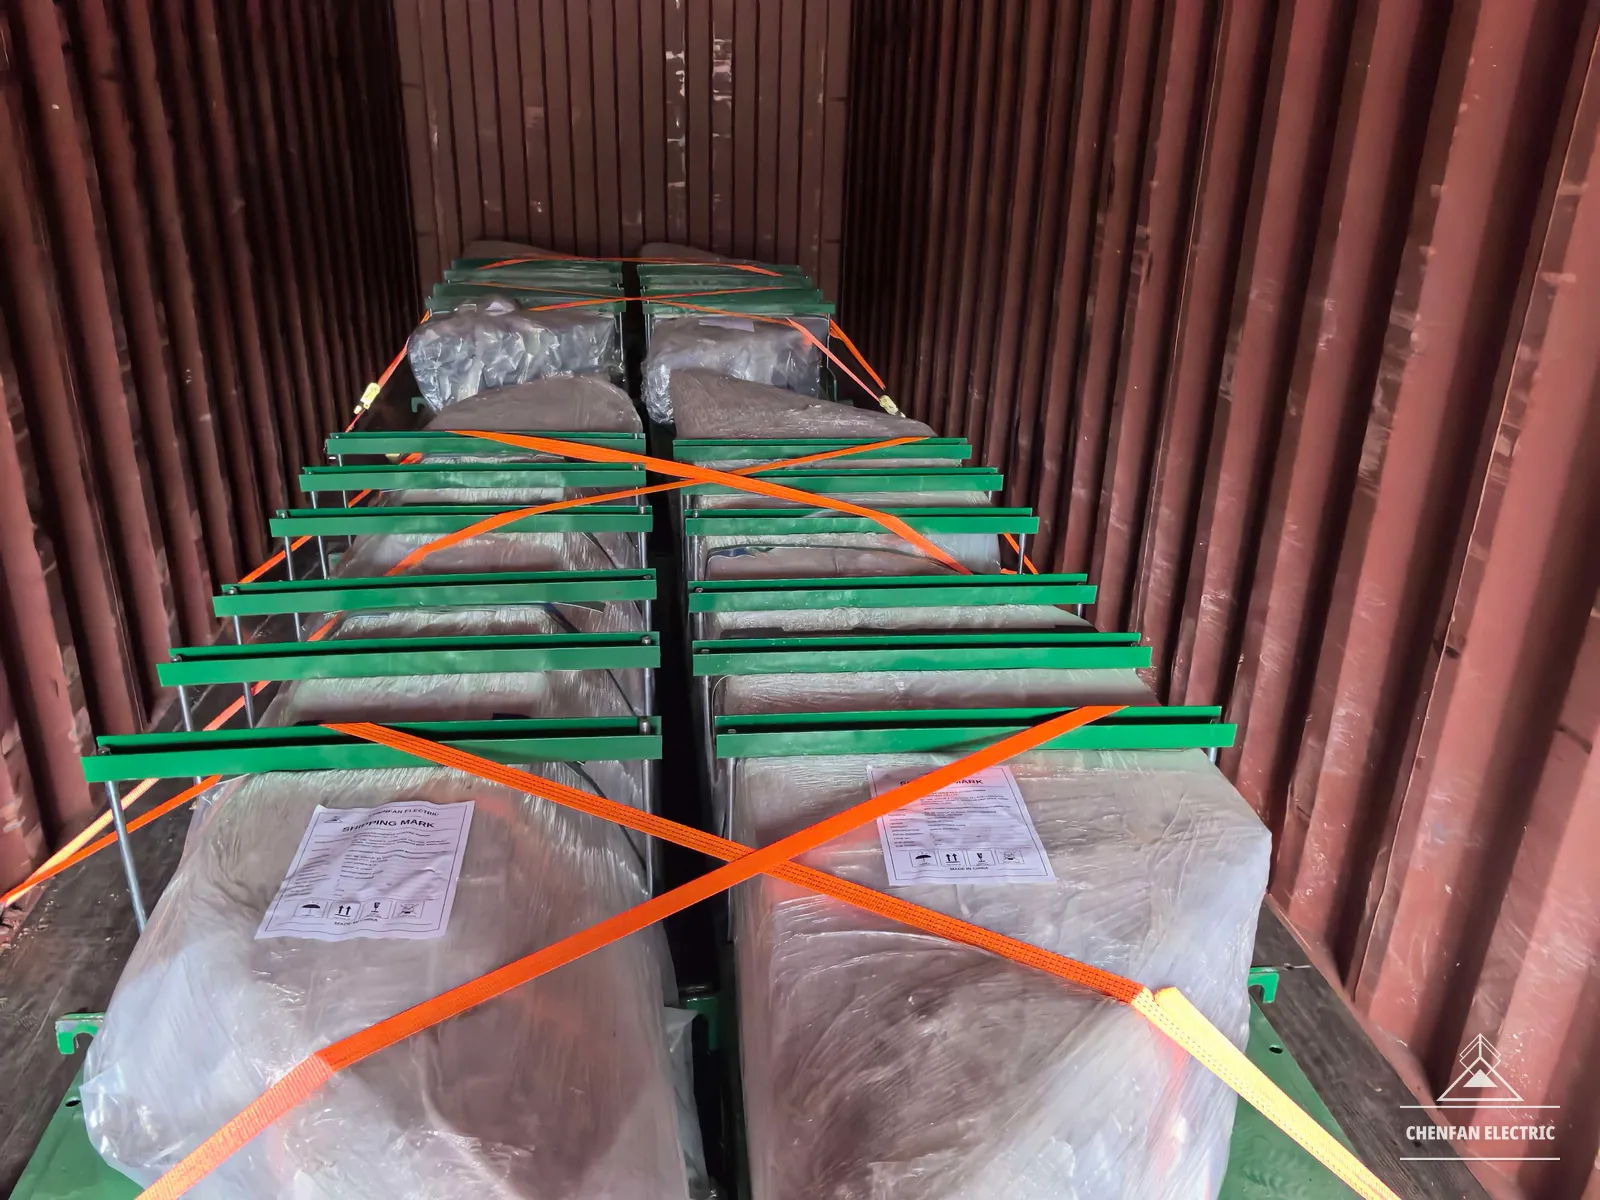
L'imballaggio combina protezione dall'umidità, protezione dei bordi e fissaggi scelti in base a geometria e peso del nucleo. Confermare percorso, metodo di sollevamento e condizioni di scarico.
La capacità produttiva arriva a 100 t per singolo nucleo. Geometria, stabilità dell'assemblaggio e predisposizioni di sollevamento e trasporto vengono verificate per ciascun progetto.
Si possono valutare EXW, FOB e CIF. Indicare luogo o porto convenuto; altre condizioni richiedono conferma nel preventivo.
08 Verifica tecnica
La prima risposta comprende fattibilità produttiva, perimetro di fornitura, prezzo e programma. Circa 3,000 t di CRGO a magazzino consentono di spedire i prodotti abituali in circa una settimana.
Selezione del materiale
Quando un lamierino più sottile giustifica il costo del materiale e della lavorazione?
Un acciaio più sottile può ridurre la componente classica delle perdite per correnti parassite. Le perdite totali del nucleo dipendono anche dalla qualità del materiale, dal trattamento dei domini, dalla geometria dei giunti e dalle condizioni meccaniche dopo la lavorazione. Il solo spessore non può quindi determinare il risultato del nucleo finito.
Il confronto citato nel brevetto utilizzava nuclei trifase da laboratorio con giunti a cinque gradini, un pacco di 15 mm e lo stesso B8 di 1.91 T. Dimostra un risultato in condizioni definite, non una garanzia produttiva né una graduatoria applicabile a qualsiasi coppia di qualità commerciali.
A parità di spessore netto d'acciaio, un materiale più sottile richiede più lamierini. Cambiano movimentazione, allineamento e carico di lavoro al taglio. Il preventivo deve considerare queste operazioni e ogni variazione dell'area effettiva dell'acciaio, senza trattare lo spessore come una semplice sostituzione.
Valutazione delle perdite
In che modo il fattore di costruzione aiuta a confrontare i nuclei senza nascondere differenze nelle condizioni di prova?
Il fattore di costruzione descrive il rapporto tra un circuito magnetico realizzato e il riferimento del suo materiale. Effetti del taglio, distribuzione del flusso nei giunti, sollecitazioni di assemblaggio e geometria possono contribuire alla differenza. Comprende effetti di progettazione e produzione e, da solo, non isola quindi la qualità della lavorazione del fornitore.
Il denominatore deve essere definito esplicitamente. Una misura effettiva della bobina e il limite massimo di una qualità sono riferimenti diversi. I risultati a lamiera singola e quelli Epstein non sono intercambiabili senza un metodo concordato e applicabile. Cambiare riferimento può cambiare il rapporto anche se i watt misurati sul nucleo restano invariati.
Un fattore di costruzione inferiore non comporta automaticamente minori perdite assolute. Un nucleo realizzato con materiale a perdite inferiori può avere un rapporto maggiore e dissipare comunque meno watt. Valutare il rapporto insieme a perdite misurate e corrente di eccitazione nel punto di lavoro specificato.
Materiale e collaudi
Perché nuclei realizzati con la stessa qualità CRGO possono offrire prestazioni magnetiche diverse?
Il certificato di collaudo del materiale identifica il materiale di partenza. Verificate riferimento della bobina, qualità, spessore e dati magnetici rispetto all'ordine. Il certificato non descrive il taglio, l'allineamento dei giunti, il serraggio o la movimentazione successivi.
Il nucleo finito comprende bordi tagliati, giunti sovrapposti e uno stato di sollecitazione meccanica. Queste condizioni spiegano perché la stessa qualità e lo stesso spessore nominali possono produrre perdite e correnti di eccitazione diverse. Una bava ridotta e un fattore di impilamento elevato sono indicatori di processo utili; nessuno dei due costituisce da solo una prova di accettazione magnetica.
Le prove sul materiale lavorato possono supportare un'indagine, purché siano definiti campionamento e preparazione dei provini. Trattamenti come la ricottura di distensione possono cambiare ciò che emerge dal confronto. Anche il collaudo del nucleo finito richiede un metodo di eccitazione, un perimetro di calcolo e criteri di accettazione concordati. Supporta la verifica prima della spedizione, ma non sostituisce il collaudo finale del costruttore del trasformatore.
Definizione tecnica
Quali dettagli del disegno vanno concordati prima di autorizzare il taglio del nucleo?
Il disegno deve definire lo stesso prodotto fisico per il progettista del trasformatore e per la fabbrica di nuclei. Verificare le luci utili delle finestre rispetto ad avvolgimenti, isolamento e sistema di serraggio. Distinguere la larghezza libera della finestra dall'interasse: non sono dimensioni intercambiabili.
Le larghezze di colonne e gioghi devono comprendere la sezione completa a gradini o un piano dei lamierini controllato. Lo spessore del pacco richiede condizioni di misura dichiarate: pacco netto d'acciaio, spessore fisico finito e spessore sotto compressione descrivono grandezze diverse.
La geometria dei gradini deve indicare larghezze dei pacchi, quantità di lamierini, orientamento e sequenza dei giunti. Il controllo della revisione del disegno stabilisce poi quale combinazione è approvata per la produzione. Un file CAD aggiornato e un PDF controllato possono chiarire la geometria, ma non eliminano la necessità di confermare le dimensioni poco chiare.
Dimensioni complessive dell'assieme, interfacce di serraggio, accessi di sollevamento e ingombro di spedizione rientrano nella verifica, ove applicabili. Sono controlli di interfaccia aggiuntivi rispetto agli otto elementi principali.
Geometria dei giunti
Che cosa va controllato affinché un progetto step-lap offra prestazioni del nucleo ripetibili?
Un giunto step-lap distribuisce le estremità dei lamierini in posizioni successive. Il flusso magnetico si ridistribuisce tra le lamiere sovrapposte vicino alle estremità, creando un campo locale diverso da quello in una colonna rettilinea. La geometria del giunto influisce quindi sul comportamento magnetico e sull'assemblaggio meccanico.
Il beneficio dipende da materiale, progetto del nucleo e giunto realizzato. Un maggior numero di gradini non garantisce universalmente minori perdite, e il minimo traferro realizzabile non è una specifica completa. Lunghezza di sovrapposizione, traferro, raggruppamento degli strati e sequenza vanno considerati insieme.
Il brevetto JFE riporta perdite del nucleo diverse al variare della lunghezza di sovrapposizione, mantenendo costante lo spessore del materiale nella configurazione di laboratorio. Ciò supporta la valutazione della geometria dei giunti insieme alla scelta del materiale; le dimensioni specifiche non vanno trasferite a un disegno non correlato.
Le corrette dimensioni di taglio devono essere preservate durante l'impilamento. Disallineamenti, pacchi mescolati o sequenze errate possono alterare il giunto previsto. Il fissaggio meccanico deve mantenere l'assieme senza introdurre pressioni locali incontrollate.
Controllo di processo
Che cosa indica un requisito di altezza della bava su un lamierino CRGO tagliato?
La bava è metallo sporgente sul bordo tagliato. Bave eccessive possono interferire con l'impilamento e, sotto pressione di contatto, danneggiare l'isolamento tra lamierini. Il contatto elettrico tra lamiere può creare ulteriori percorsi di corrente e contribuire a riscaldamenti o perdite locali.
Il rischio dipende dalle condizioni dei bordi, dal rivestimento, dall'allineamento e dalla pressione di assemblaggio. Il limite specificato è un valore di controllo produttivo, non una soglia universale sotto la quale i danni all'isolamento sono impossibili. L'aspetto visivo o una superficie liscia al tatto non possono attestare le prestazioni magnetiche.
Usura degli utensili, gioco di taglio e condizioni del materiale influenzano il bordo prodotto dal taglio longitudinale e trasversale. Un piano di controllo utile definisce dove misurare, come i campioni rappresentano il lotto, quale strumento usare e quale azione intraprendere in caso di risultato fuori limite. Un valore misurato richiede questo contesto per essere confrontabile.
Il taglio può introdurre sollecitazioni meccaniche locali anche senza produrre bave visibilmente elevate. Il controllo dei bordi deve quindi affiancare verifiche dimensionali, controllo del rivestimento ed eventuali verifiche magnetiche concordate.
Assemblaggio del nucleo
In che modo il fattore di impilamento influisce sulla sezione magnetica utilizzata nel progetto del nucleo?
Il fattore di impilamento esprime la quota di un pacco definito occupata dall'acciaio. Il rivestimento isolante e gli spazi tra lamierini rendono la sezione fisica lorda diversa dalla sezione effettiva dell'acciaio. I calcoli di progetto e di controllo devono usare definizioni compatibili.
A parità di flusso magnetico, una minore area effettiva dell'acciaio produce un'induzione più elevata. Per questo, sostituire una dimensione del pacco o uno spessore del materiale senza verificare il pacco netto d'acciaio può cambiare il punto di lavoro magnetico. Le perdite e la corrente di eccitazione risultanti dipendono dal materiale e dalle condizioni operative.
Il risultato misurato dipende anche dal provino o dall'assieme valutato e dalle condizioni di compressione. Un valore rilevato sul campione di materiale e una valutazione dell'assieme finito non devono essere considerati equivalenti senza spiegare il metodo.
Planarità, bave, pulizia, allineamento dei pacchi e fissaggio sono tutti importanti. Aumentare soltanto la forza di serraggio non è un metodo corretto per compensare un impilamento scadente: sollecitazioni eccessive o irregolari possono influire sul materiale magnetico e sulla struttura.
Imballaggio e consegna
Oltre all'esterno della cassa, che cosa deve proteggere una specifica di imballaggio per l'esportazione?
Un nucleo deve arrivare con superfici, geometria e identificazione per l'assemblaggio preservate. La protezione dall'umidità limita il rischio di corrosione, mentre supporti e fissaggi limitano spostamenti, danni ai bordi e deformazioni. Una cassa esterna robusta, da sola, non soddisfa nessuno dei due requisiti.
Il sistema di protezione deve essere adeguato al percorso, al periodo di stoccaggio e alle condizioni di ricevimento. Specificare una barriera all'umidità compatibile e, ove opportuno, protezione anticorrosione ed essiccante. L'imballaggio VCI è una possibile componente; non va descritto come una barriera assoluta che rende impossibile la formazione di ruggine.
I fissaggi devono trasferire i carichi attraverso supporti adeguati, senza gravare sui bordi esposti dei lamierini. Per un nucleo completamente assemblato, il piano deve considerare il sistema di sollevamento e la stabilità. Anche i lamierini tagliati e preimpilati richiedono l'identificazione dei pacchi e la salvaguardia della sequenza di assemblaggio prevista.
La movimentazione a destinazione è importante. Confermare come il collo verrà scaricato, stoccato e aperto, incluse le attrezzature disponibili nello stabilimento ricevente. Fotografie dell'imballaggio, identificazione e un controllo in accettazione concordato aiutano a risolvere le discrepanze prima che il nucleo entri in assemblaggio.