Inti
transformator
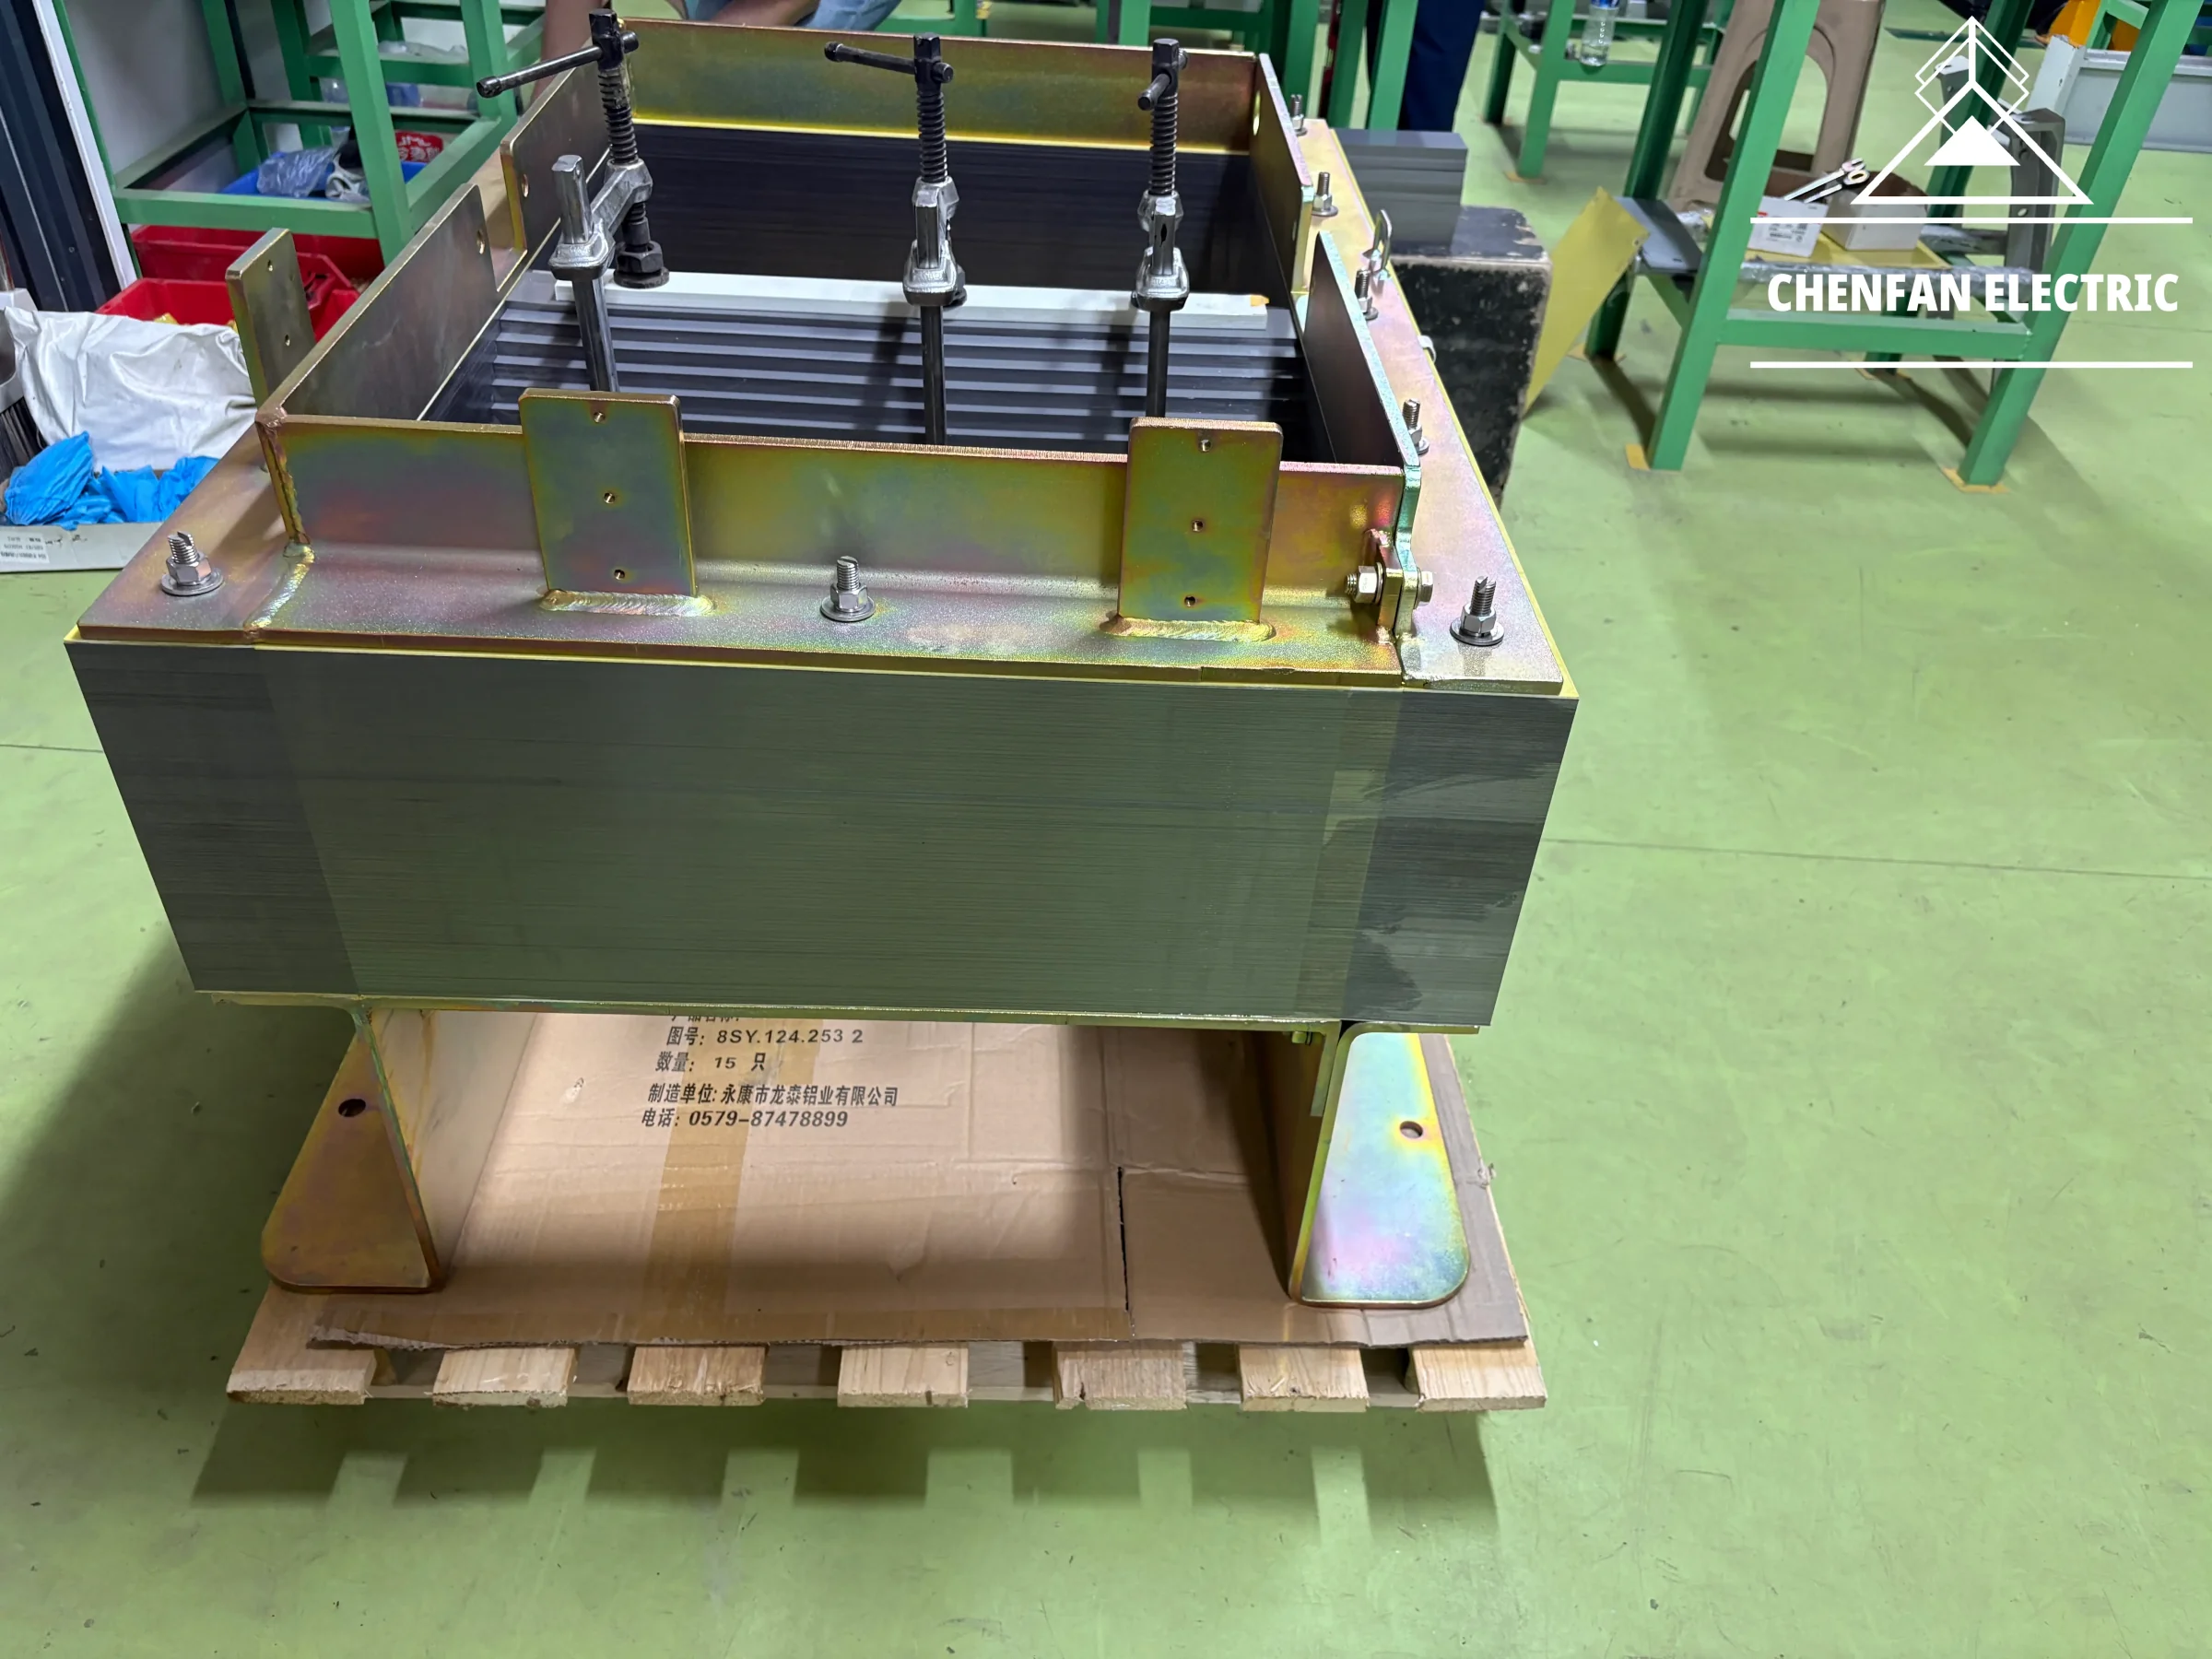
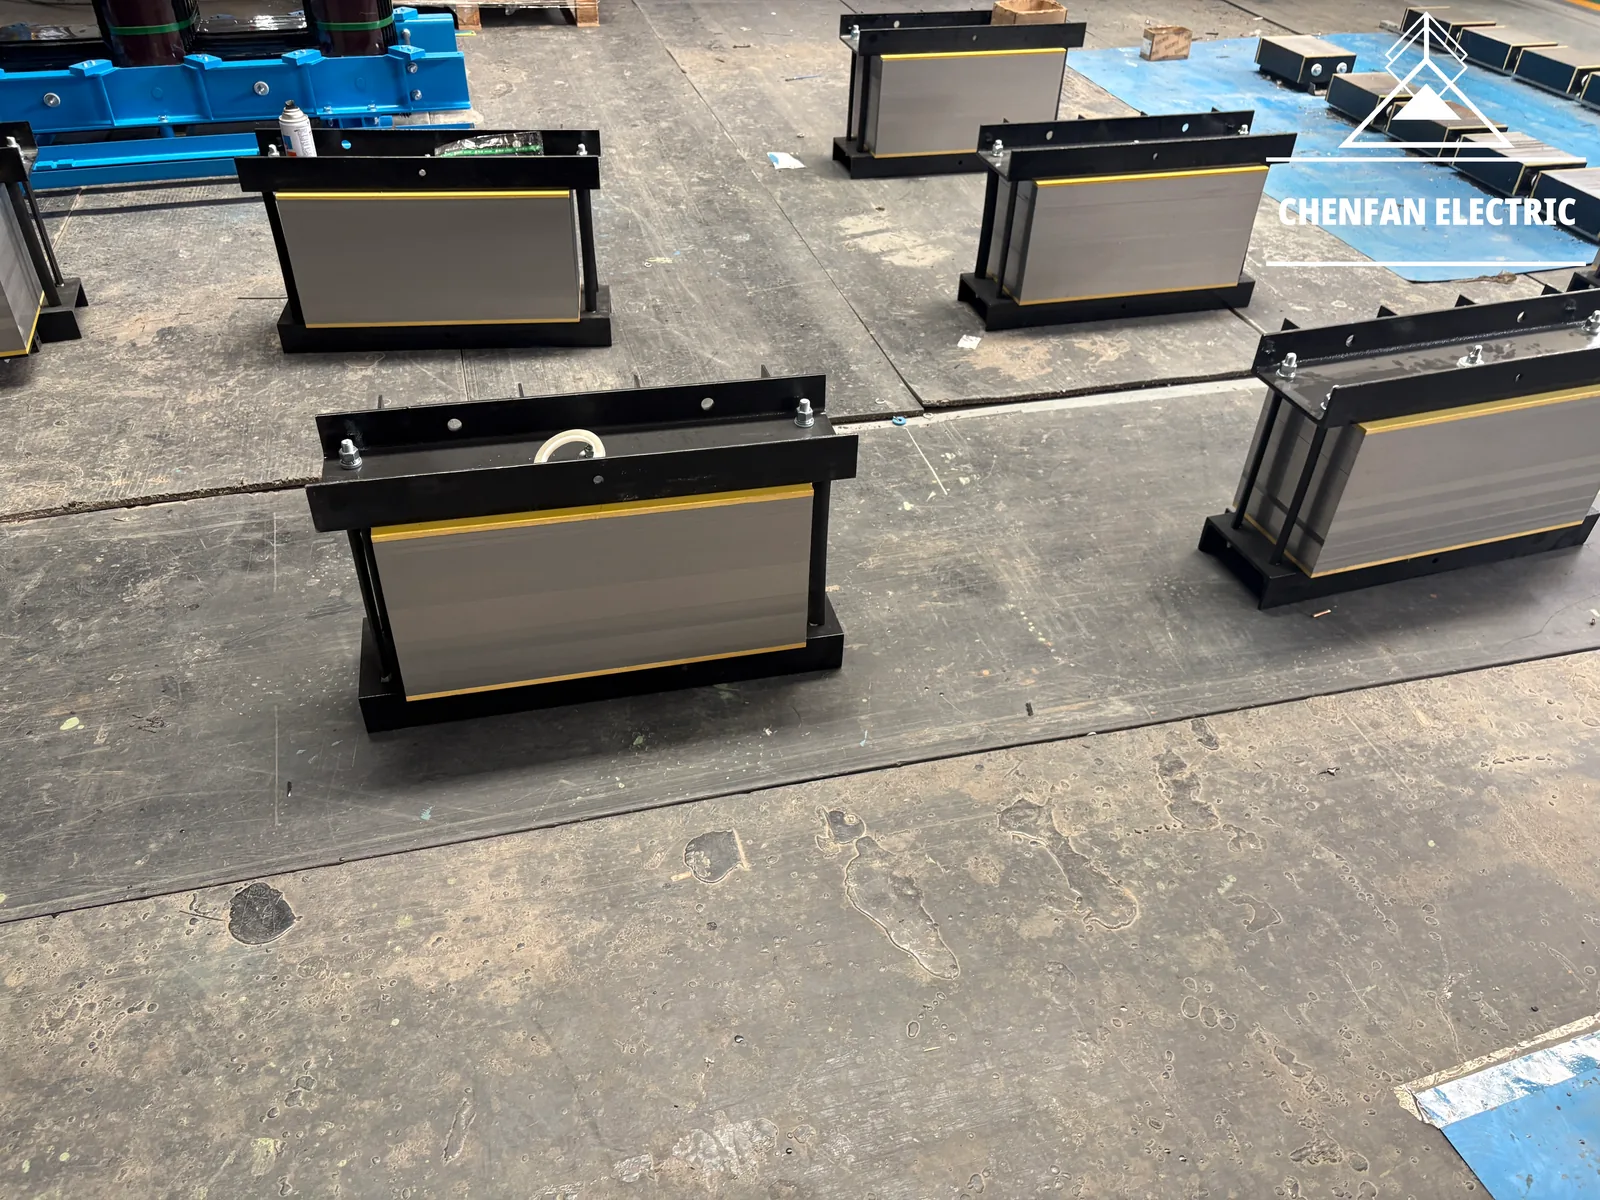
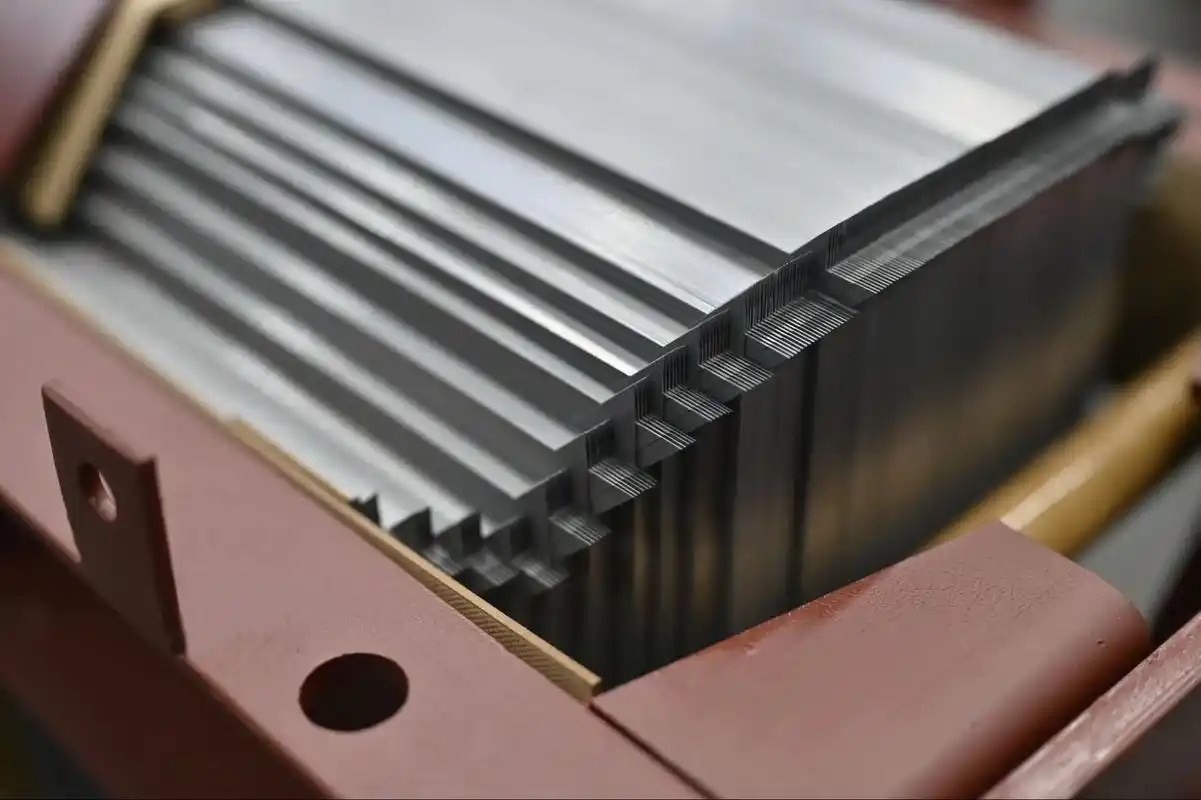
Sambungan multi-step-lap, geometri jendela, dan antarmuka penjepitan dibuat sesuai gambar yang disetujui.
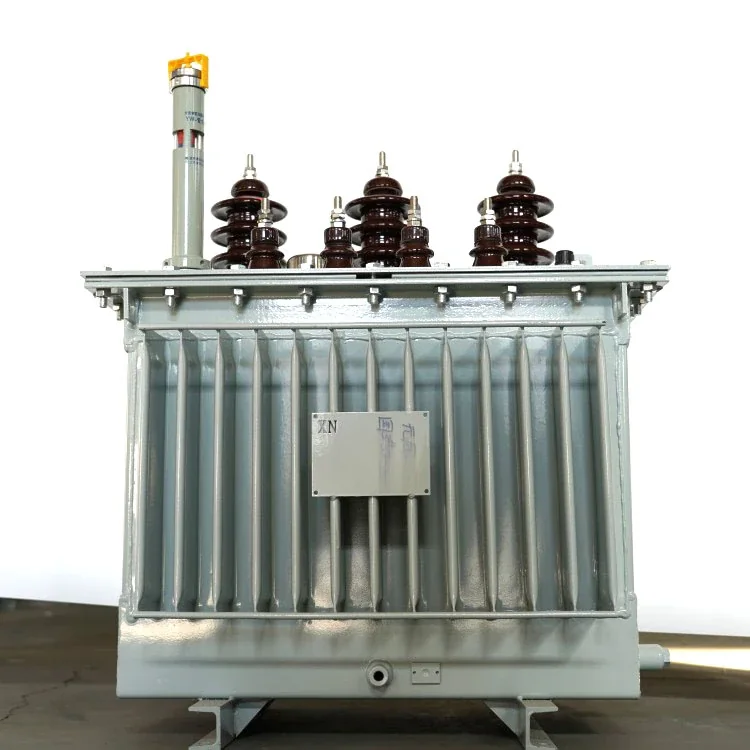
- Terendam minyak
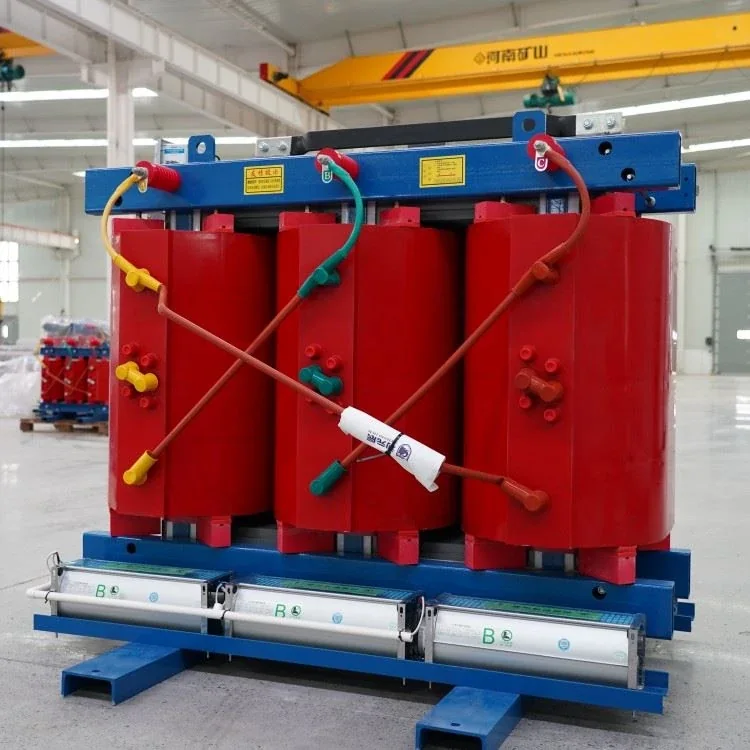
- Tipe kering
- Geometri khusus
Produsen inti transformator: slitting CRGO, pemotongan step-lap, prapenyusunan, dan perakitan hingga 100 t.
01 Profil kami
Inti transformator dan CRGO untuk produsen di seluruh dunia. Dari baja listrik dalam stok hingga inti jadi hingga 100 t, produksi kami mencakup persiapan material, pemotongan presisi, perakitan, dan pengemasan ekspor.
Chenfan Electric memadukan manufaktur inti transformator, pemrosesan CRGO, dan pasokan global. Dengan penjualan tahunan sekitar USD 30 juta, stok CRGO reguler 3,000 t, serta kapasitas pemrosesan bulanan 1,500 t, kami mendukung produksi dari pemilihan material hingga pengiriman inti jadi. Kapabilitas manufaktur kami mencapai 100 t per inti, dengan tinggi burr di bawah 0.02 mm dan faktor susun di atas 97%.
02 Produk kami
Sambungan multi-step-lap, geometri jendela, dan antarmuka penjepitan dibuat sesuai gambar yang disetujui.
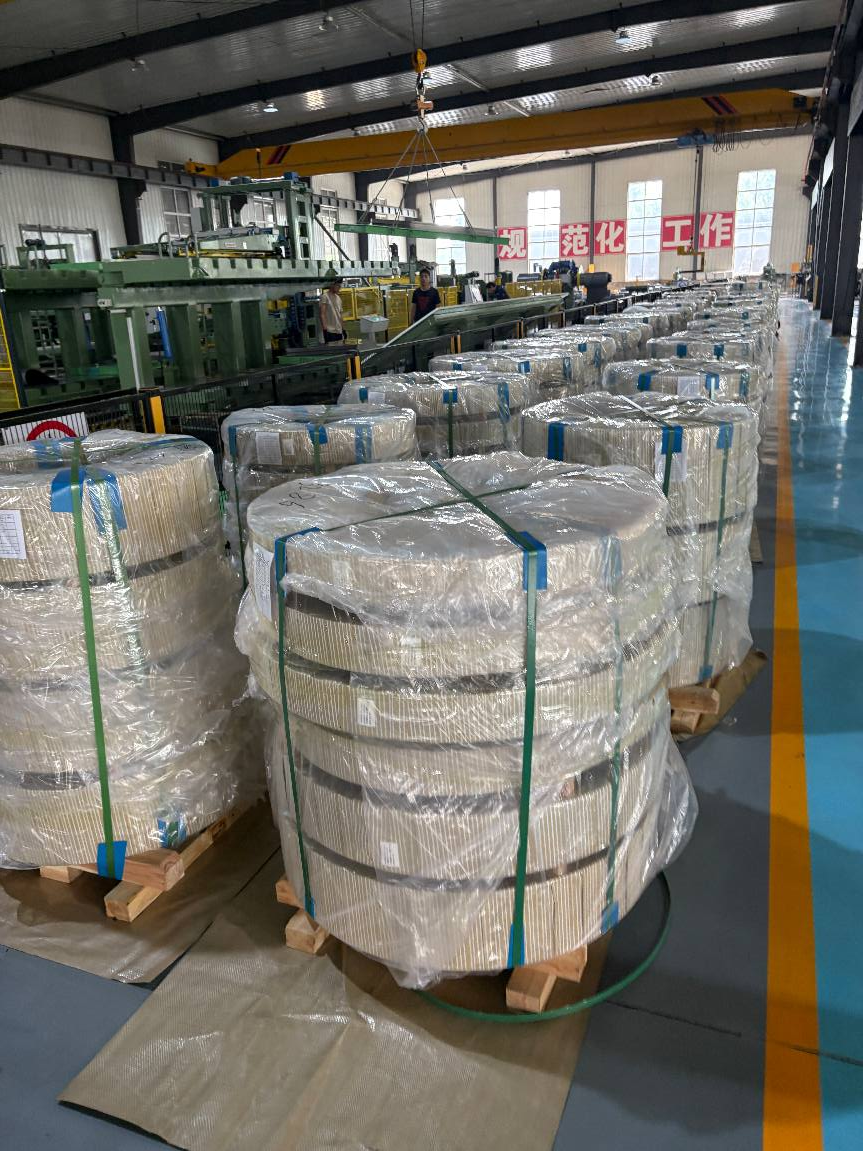
Baja listrik berorientasi butir dengan grade, ketebalan, dan lapisan sesuai desain transformator Anda, dilengkapi identitas gulungan serta sertifikat material.
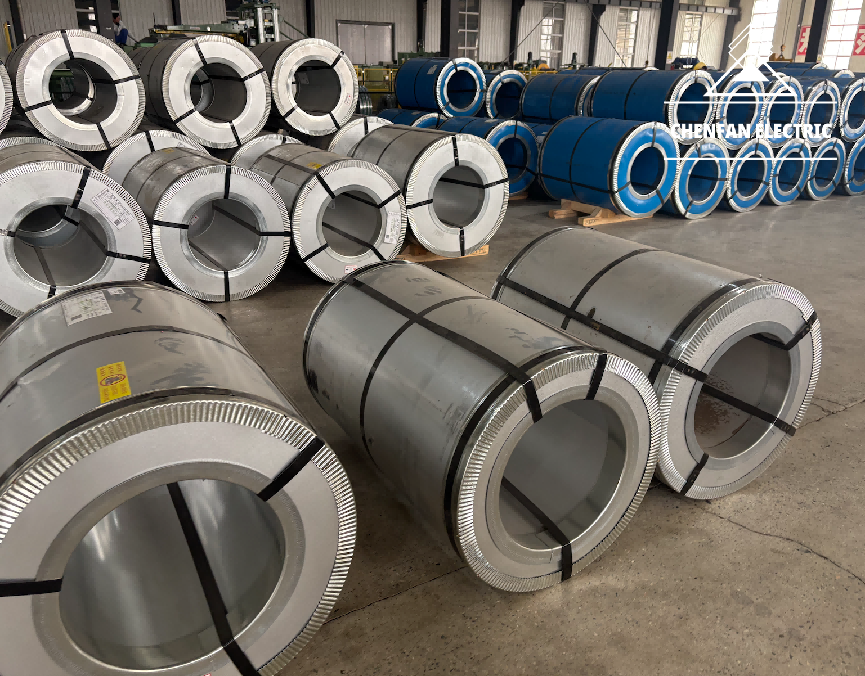
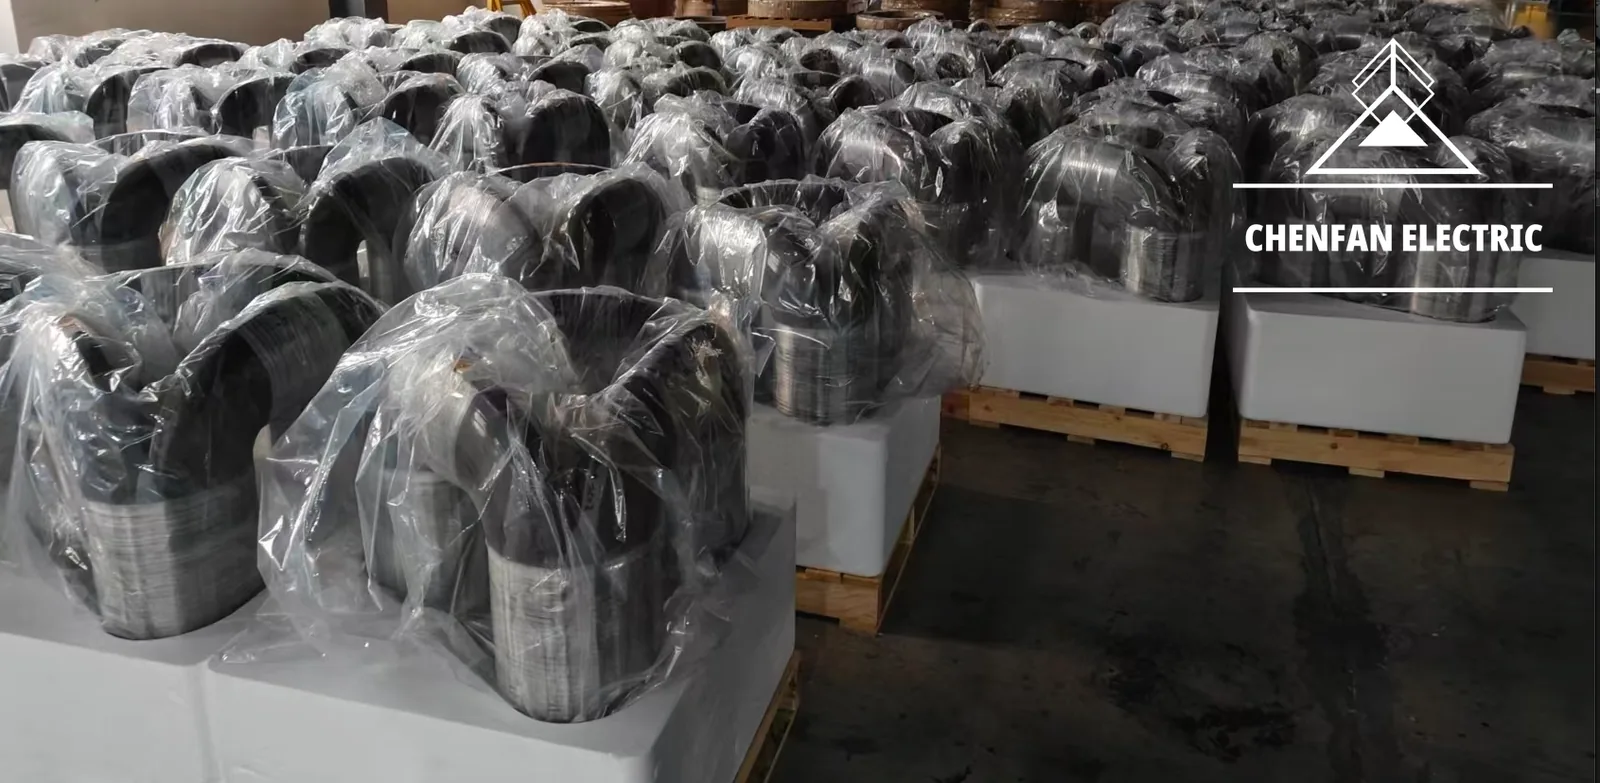
Material dan lebar strip sesuai spesifikasi pelanggan, diproses di lini slitting serta dilindungi dengan peralatan pengemasan otomatis khusus.
Material
Unit lengkap
Unit terendam minyak dan tipe kering dipasok melalui mitra manufaktur yang memenuhi kualifikasi.
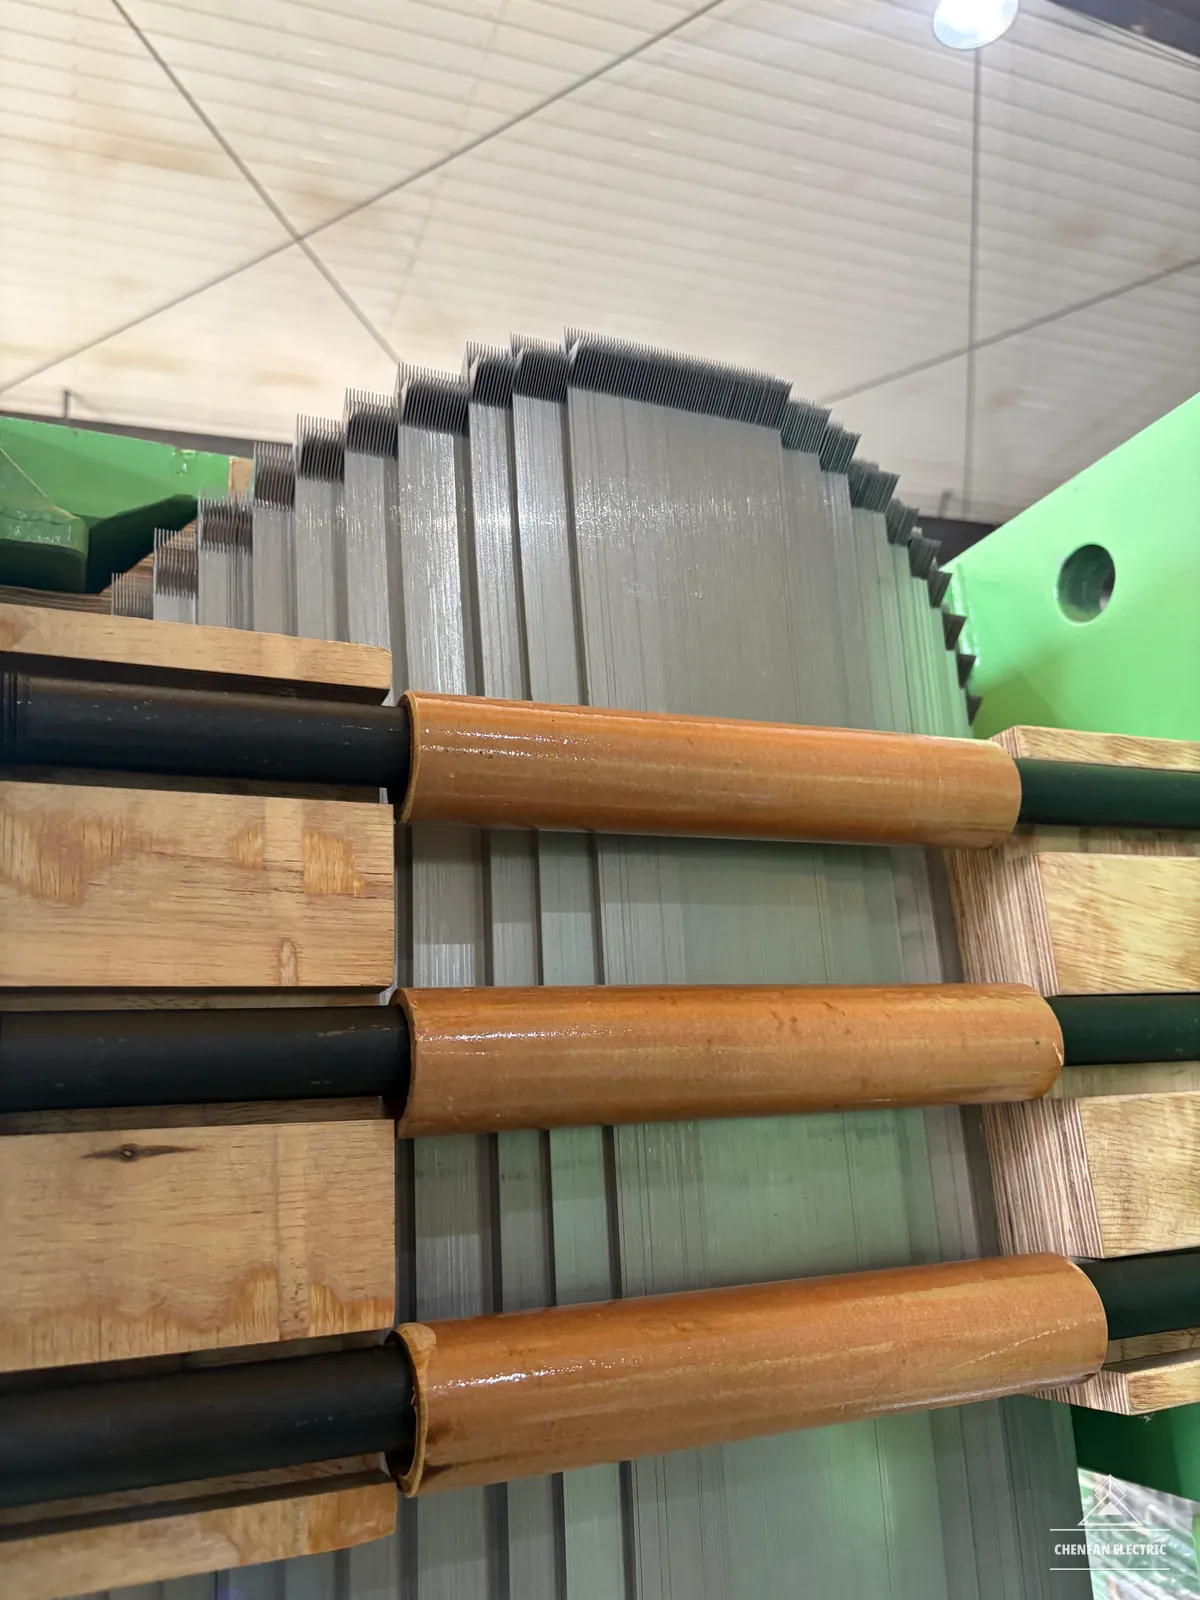
Melindungi lapisan dan membatasi jalur arus antarlaminasi.
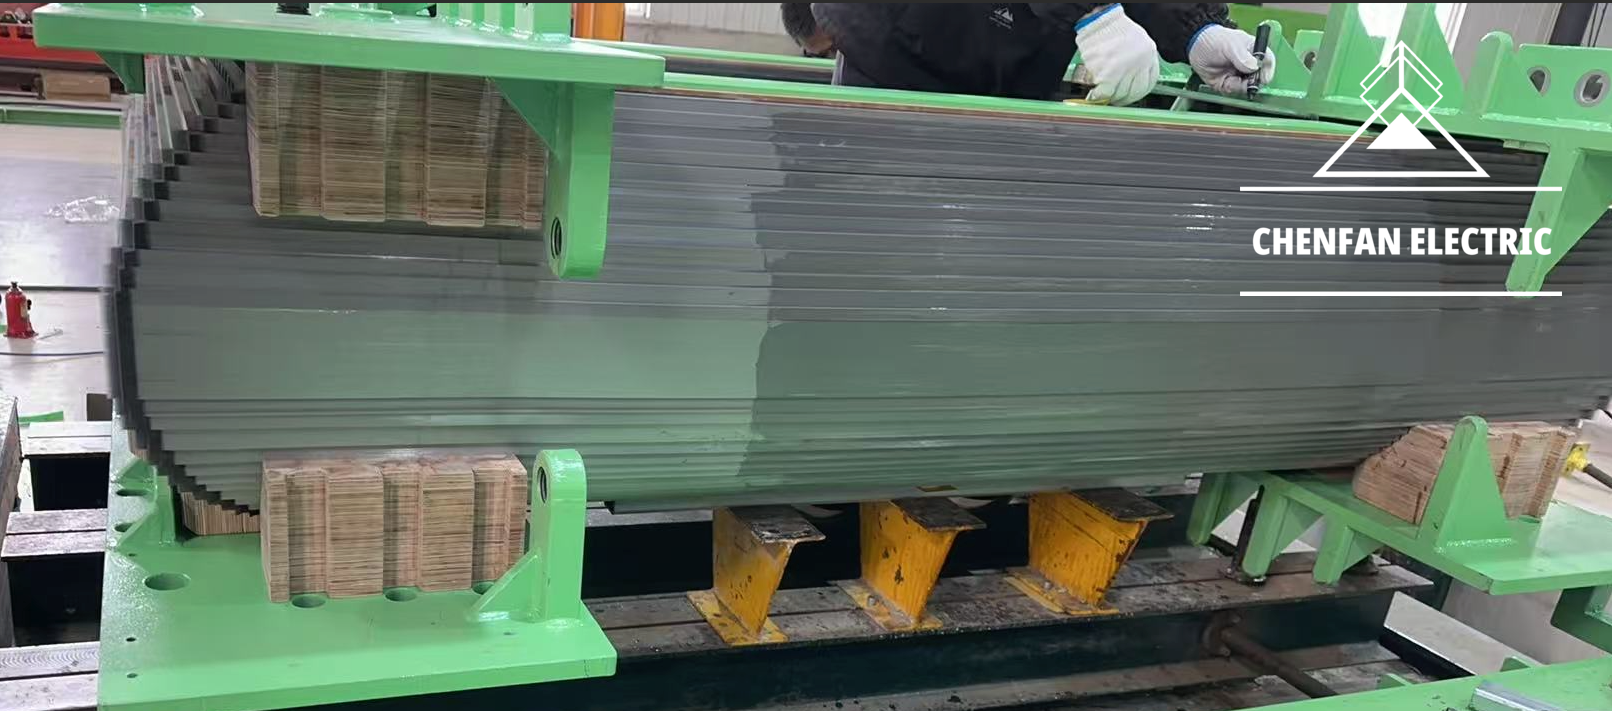
Mempertahankan penampang inti efektif yang digunakan dalam desain.
Angka kapabilitas manufaktur. Nilai penerimaan proyek mengikuti spesifikasi material yang disepakati dan gambar yang disetujui.
03 Presisi manufaktur kami
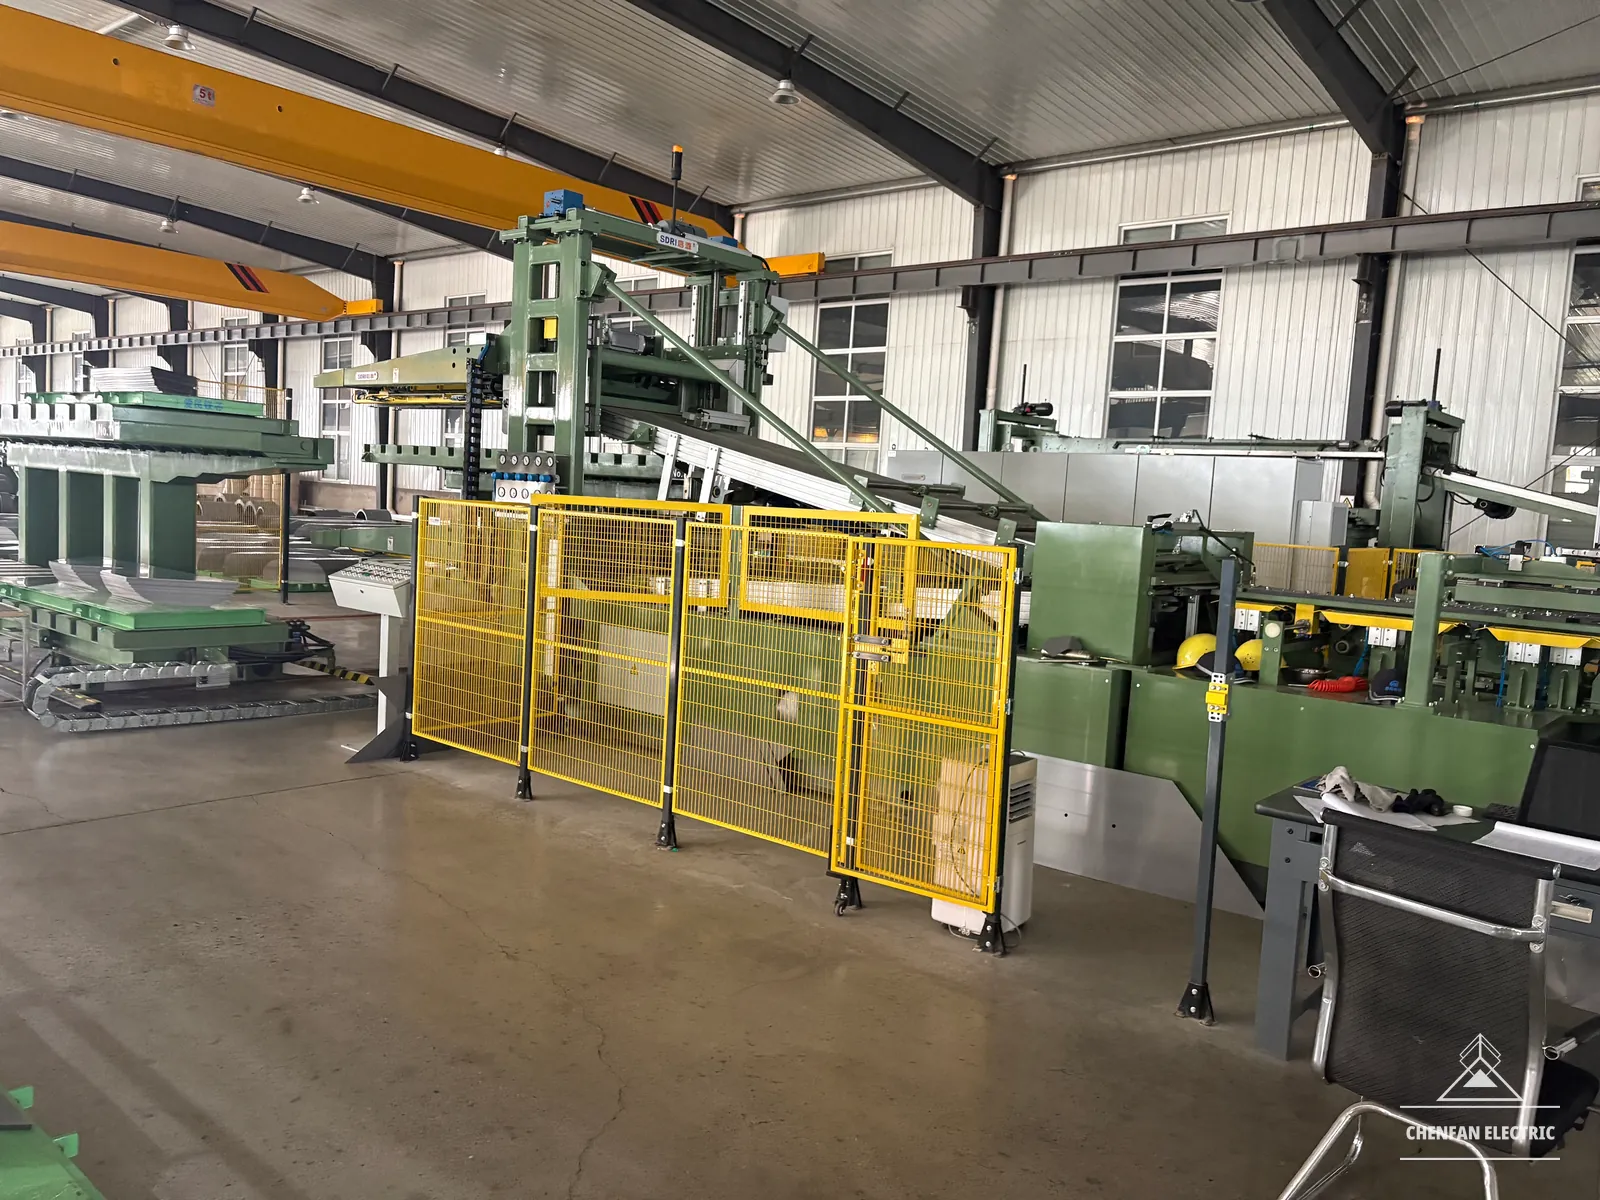
Sebelum produksi
Tinjauan gambar dilakukan melalui komunikasi teknis. Formulir ini tidak menganalisis gambar secara otomatis.
04 Model interaktif
Baja listrik berlapis. Antarmuka yang terdefinisi. Jelajahi inti susun tiga kaki, dari laminasi hingga struktur penjepit.
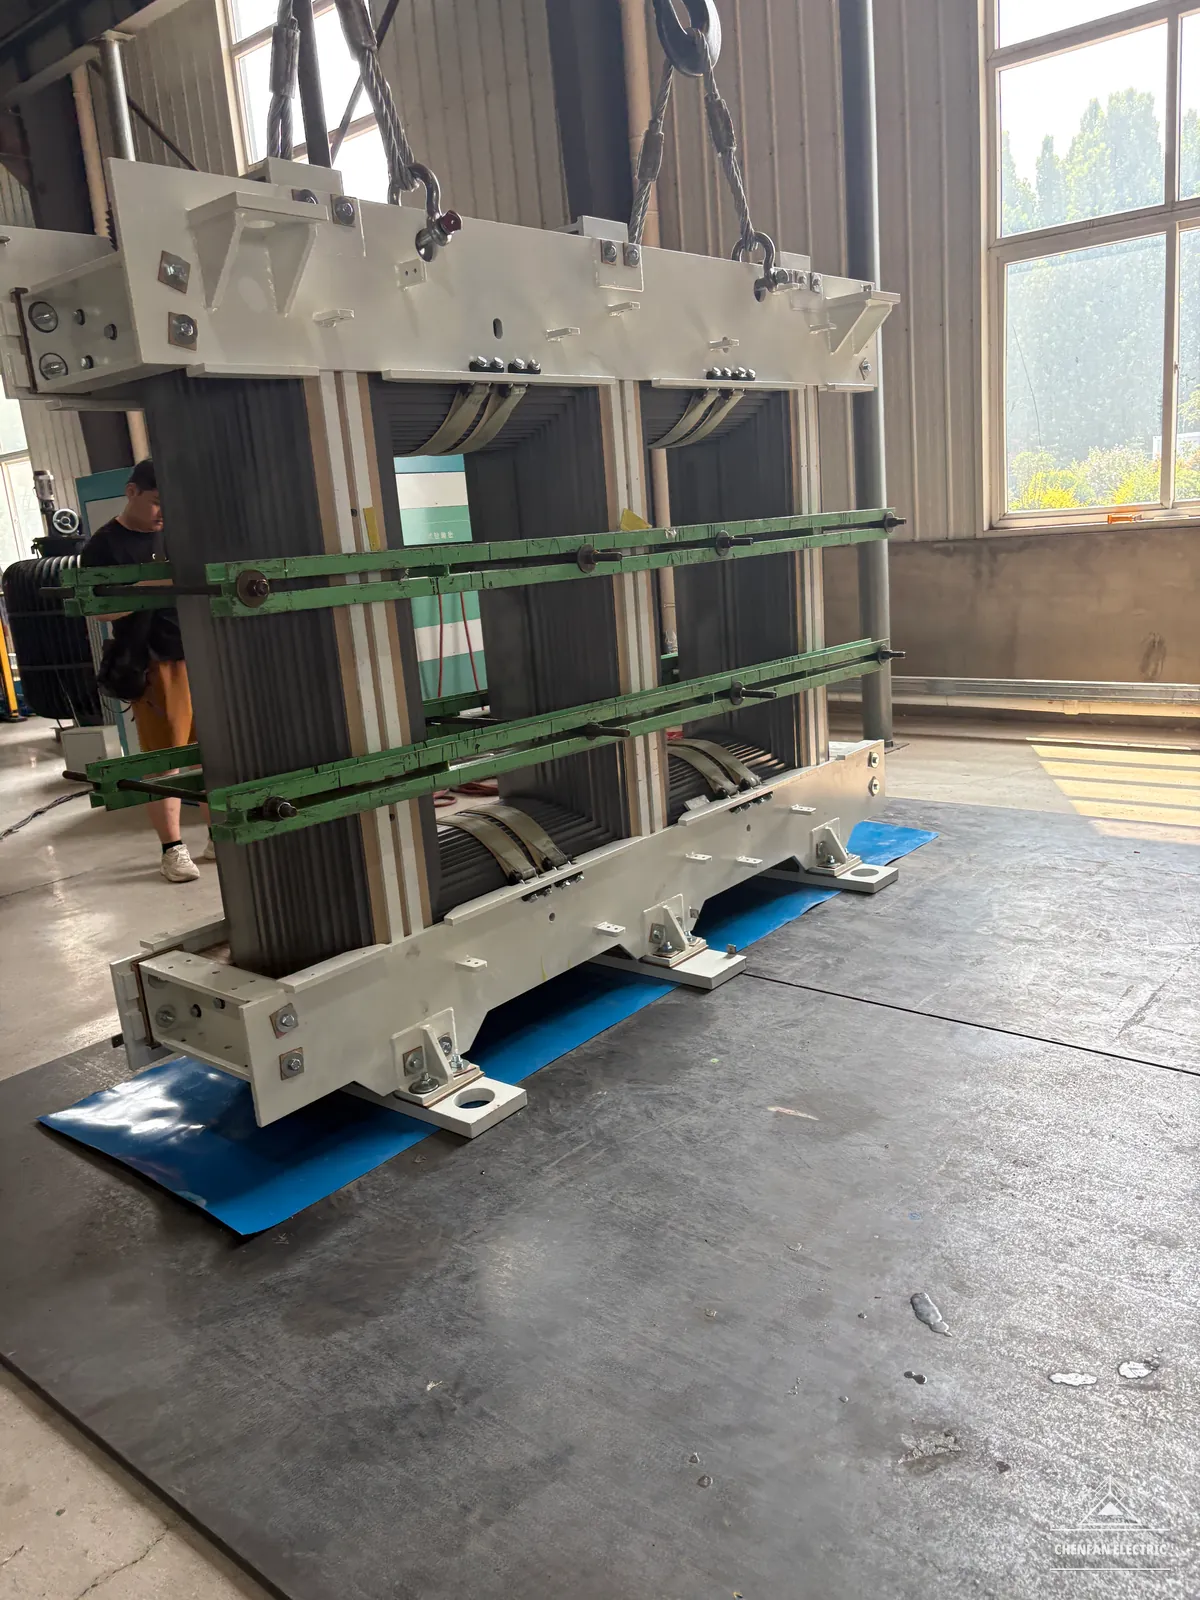
Kaki dan kuk dibentuk dari paket bertingkat baja berorientasi butir. Pilih penanda pada model untuk memeriksa suatu fitur.
Seret untuk memutar · gulir untuk memperbesar
Geometri ilustratif. Urutan paket akhir, geometri sambungan, dan konfigurasi penjepit mengikuti gambar pelanggan yang disetujui.
05Referensi proyek
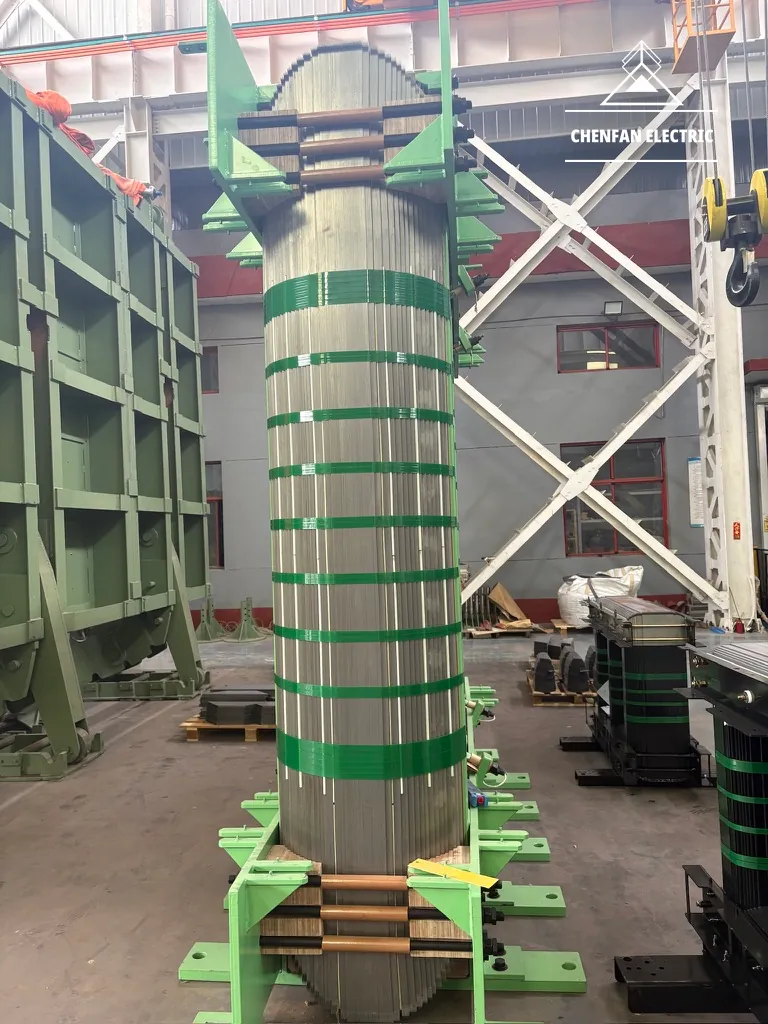
330kV
Inti Transformator EHV
Inti tiga fasa dengan sambungan Multi-Step Lap untuk proyek transformator EHV.
MVA dan kV menunjukkan proyek transformator terkait.
06 Rekayasa inti berat
HINGGA
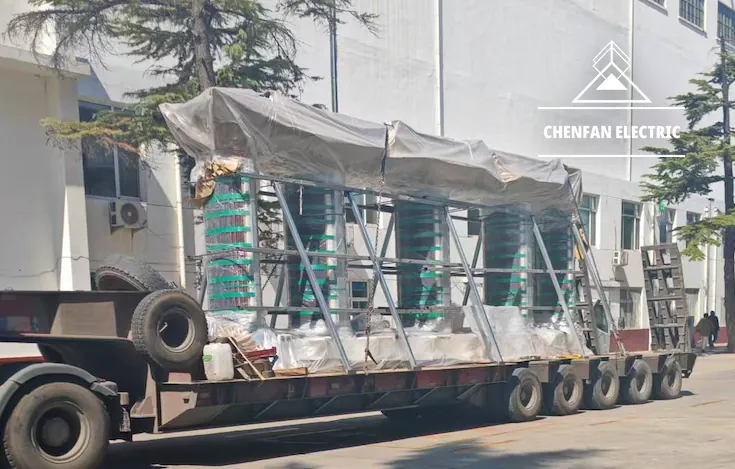
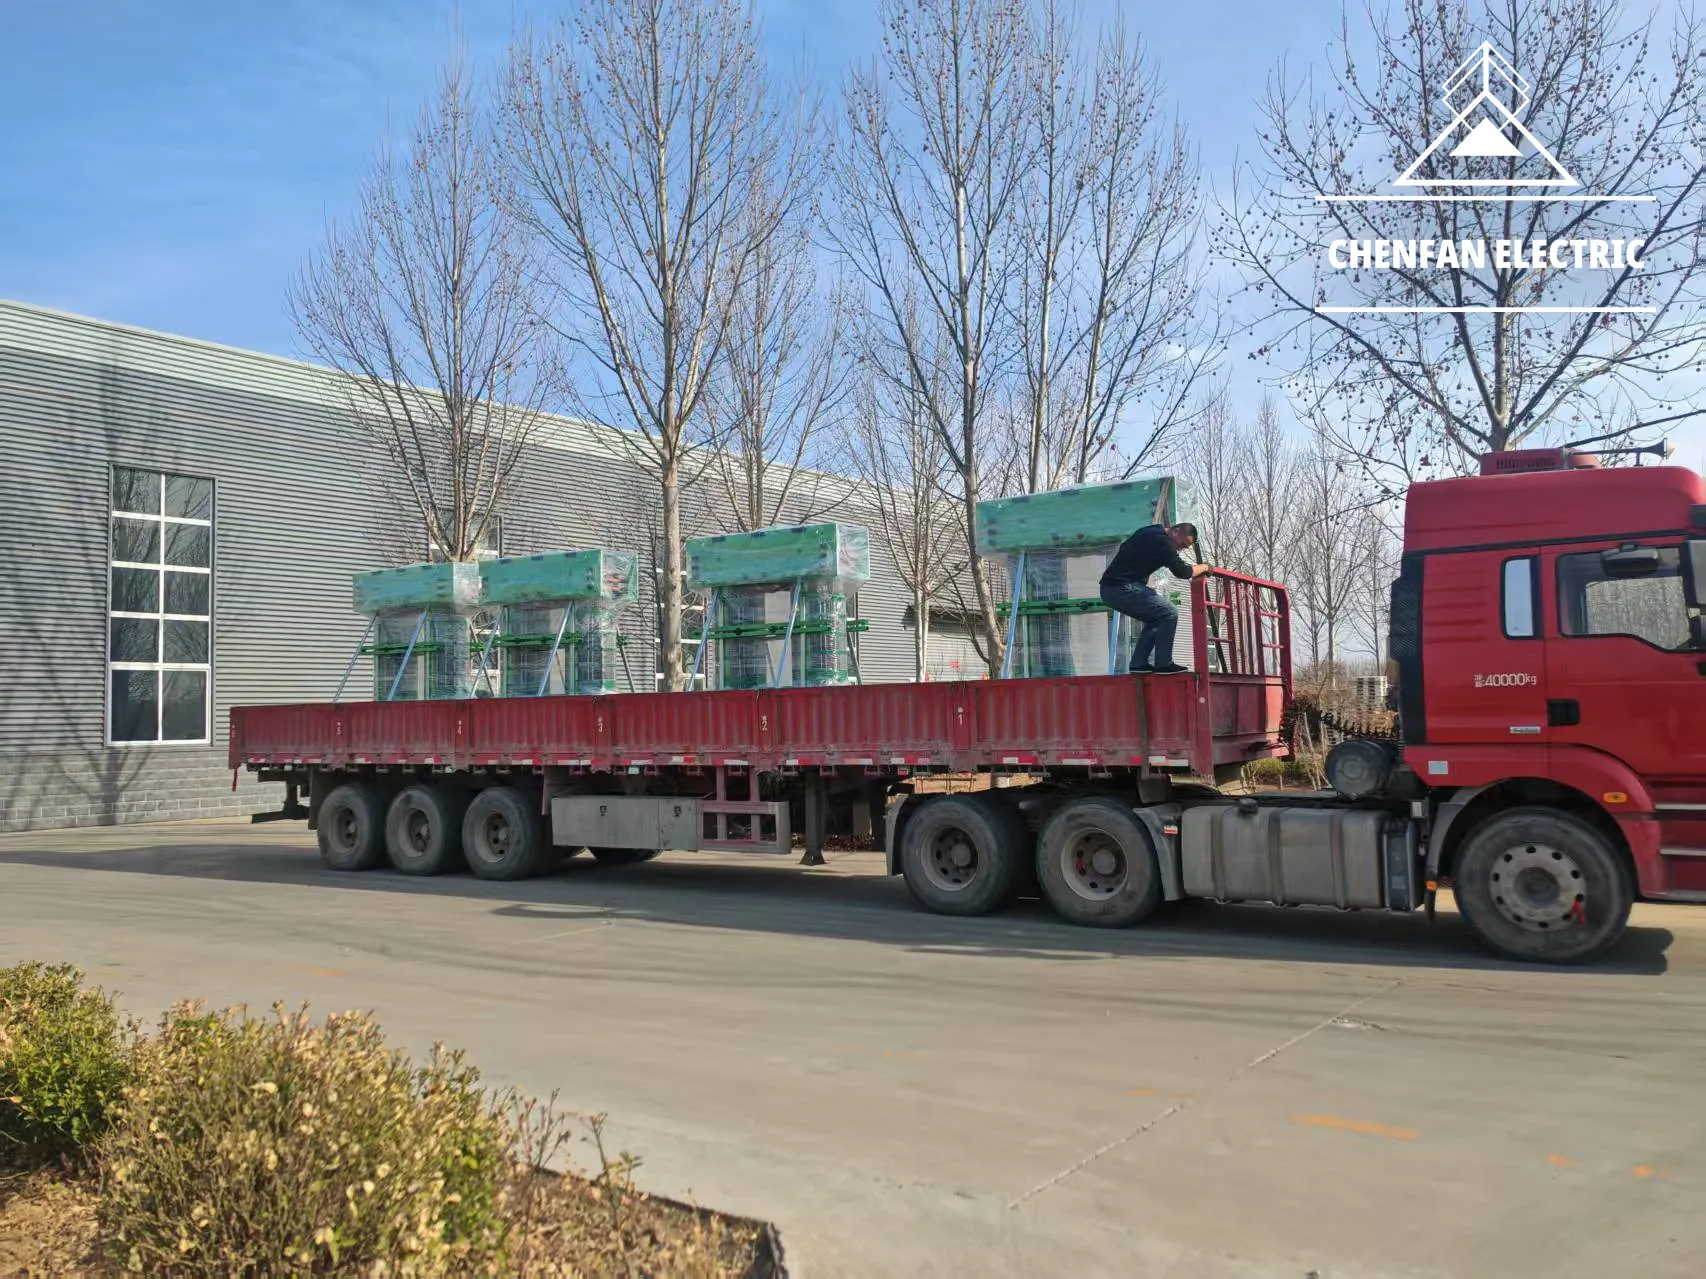
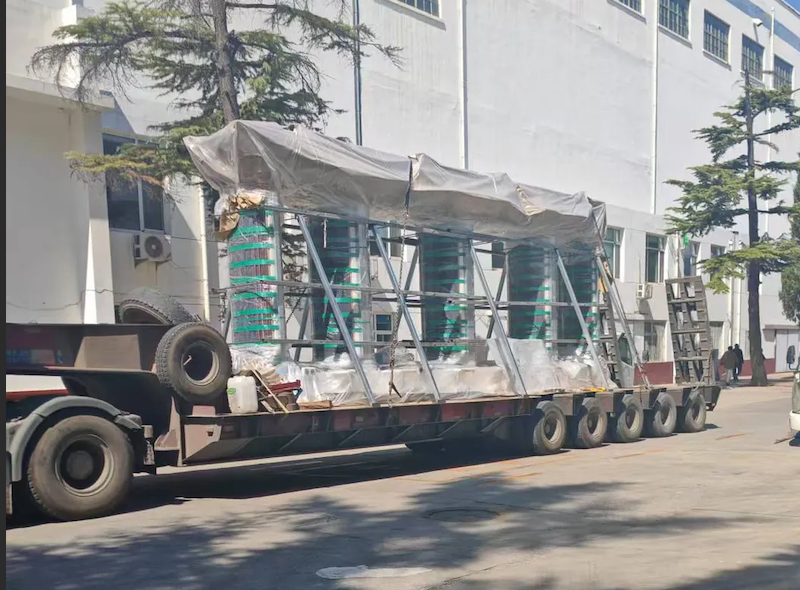
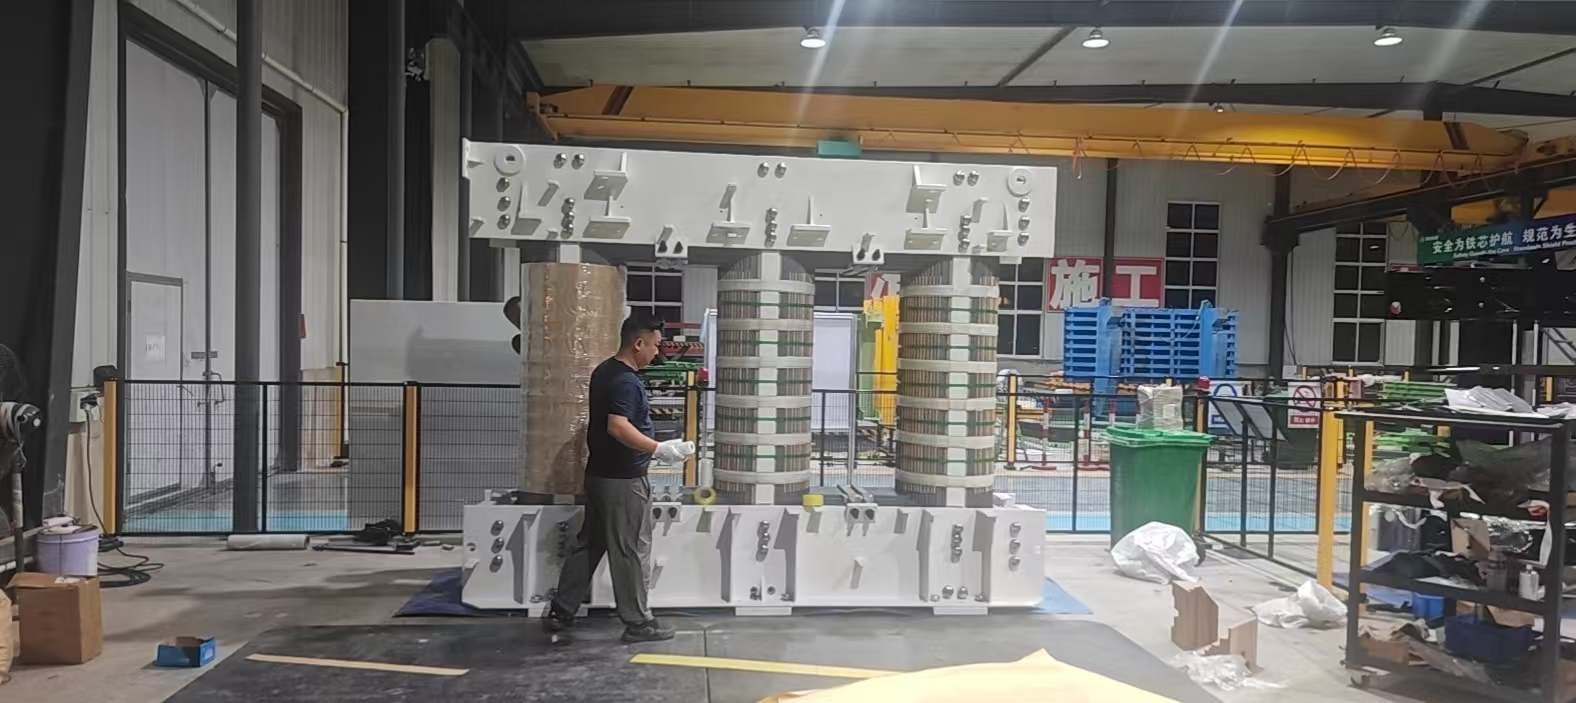
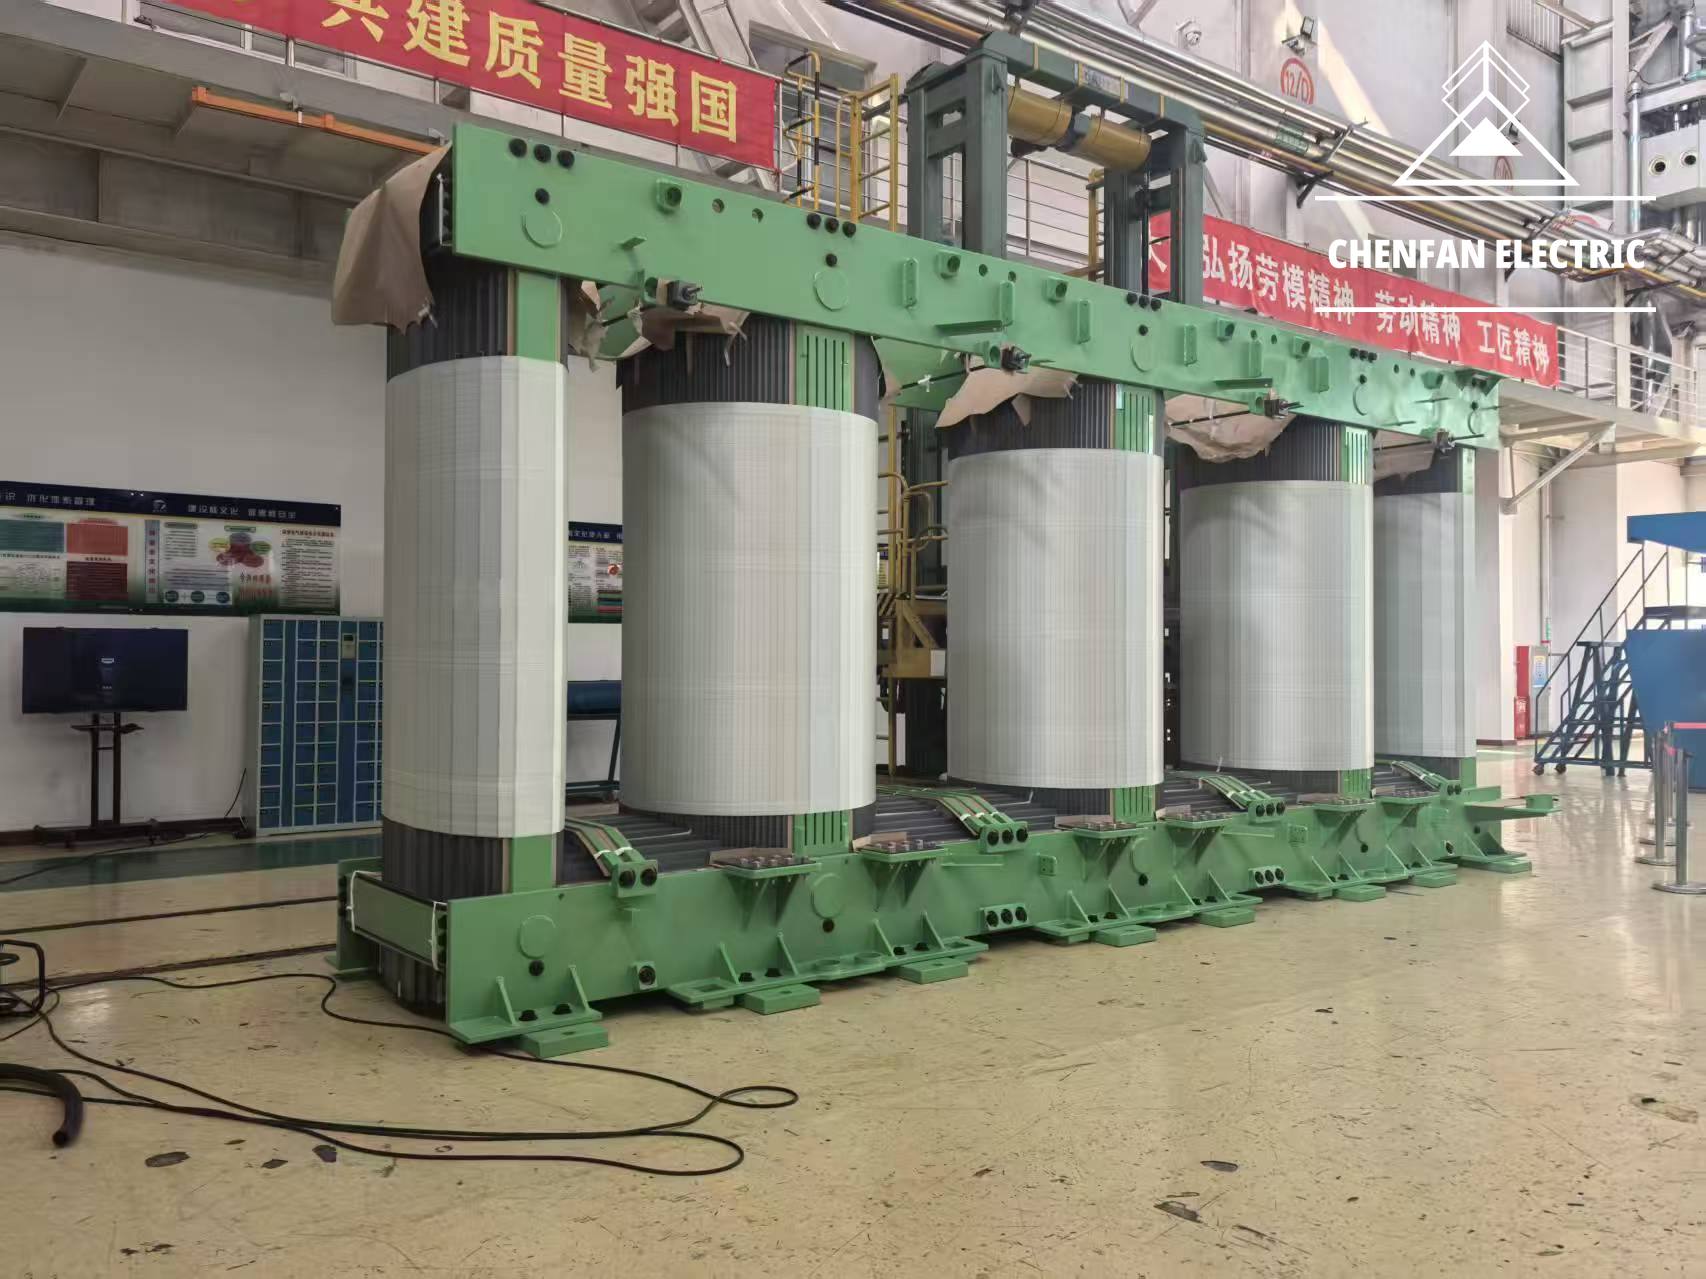
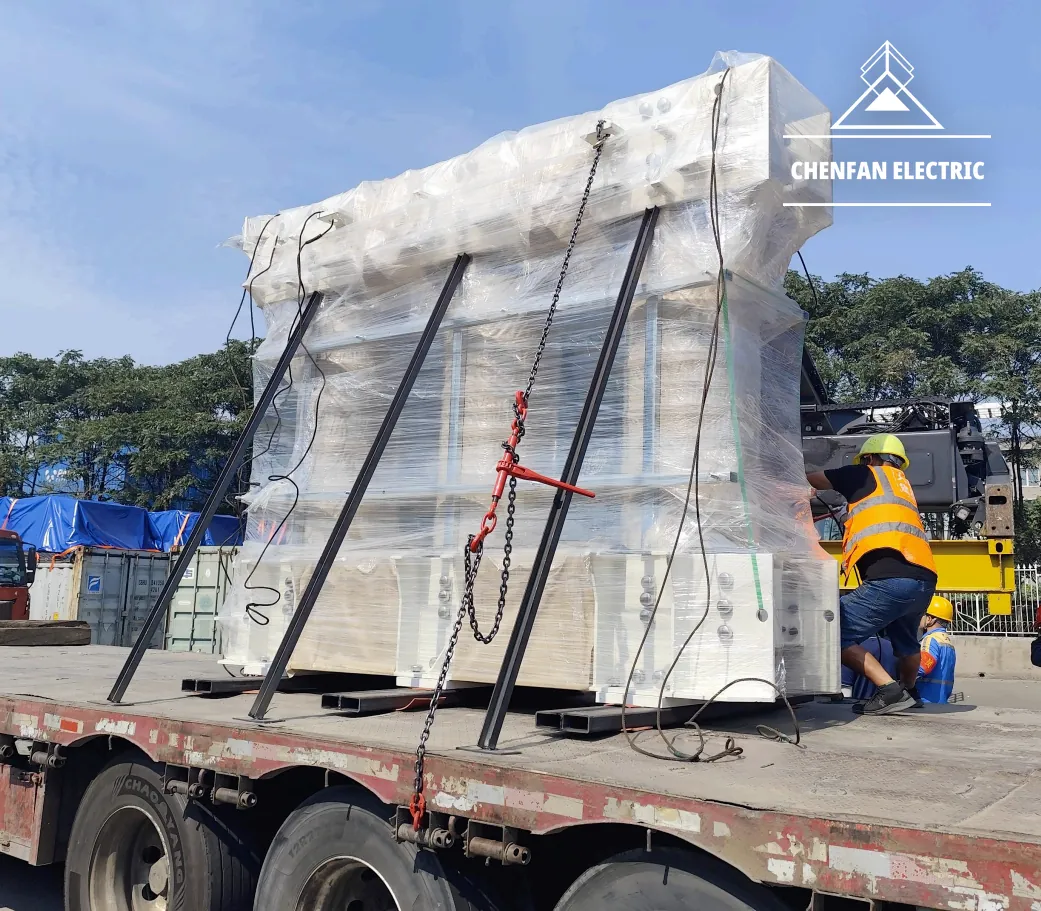
Inti transformator daya besar ditangani sebagai proyek rekayasa.
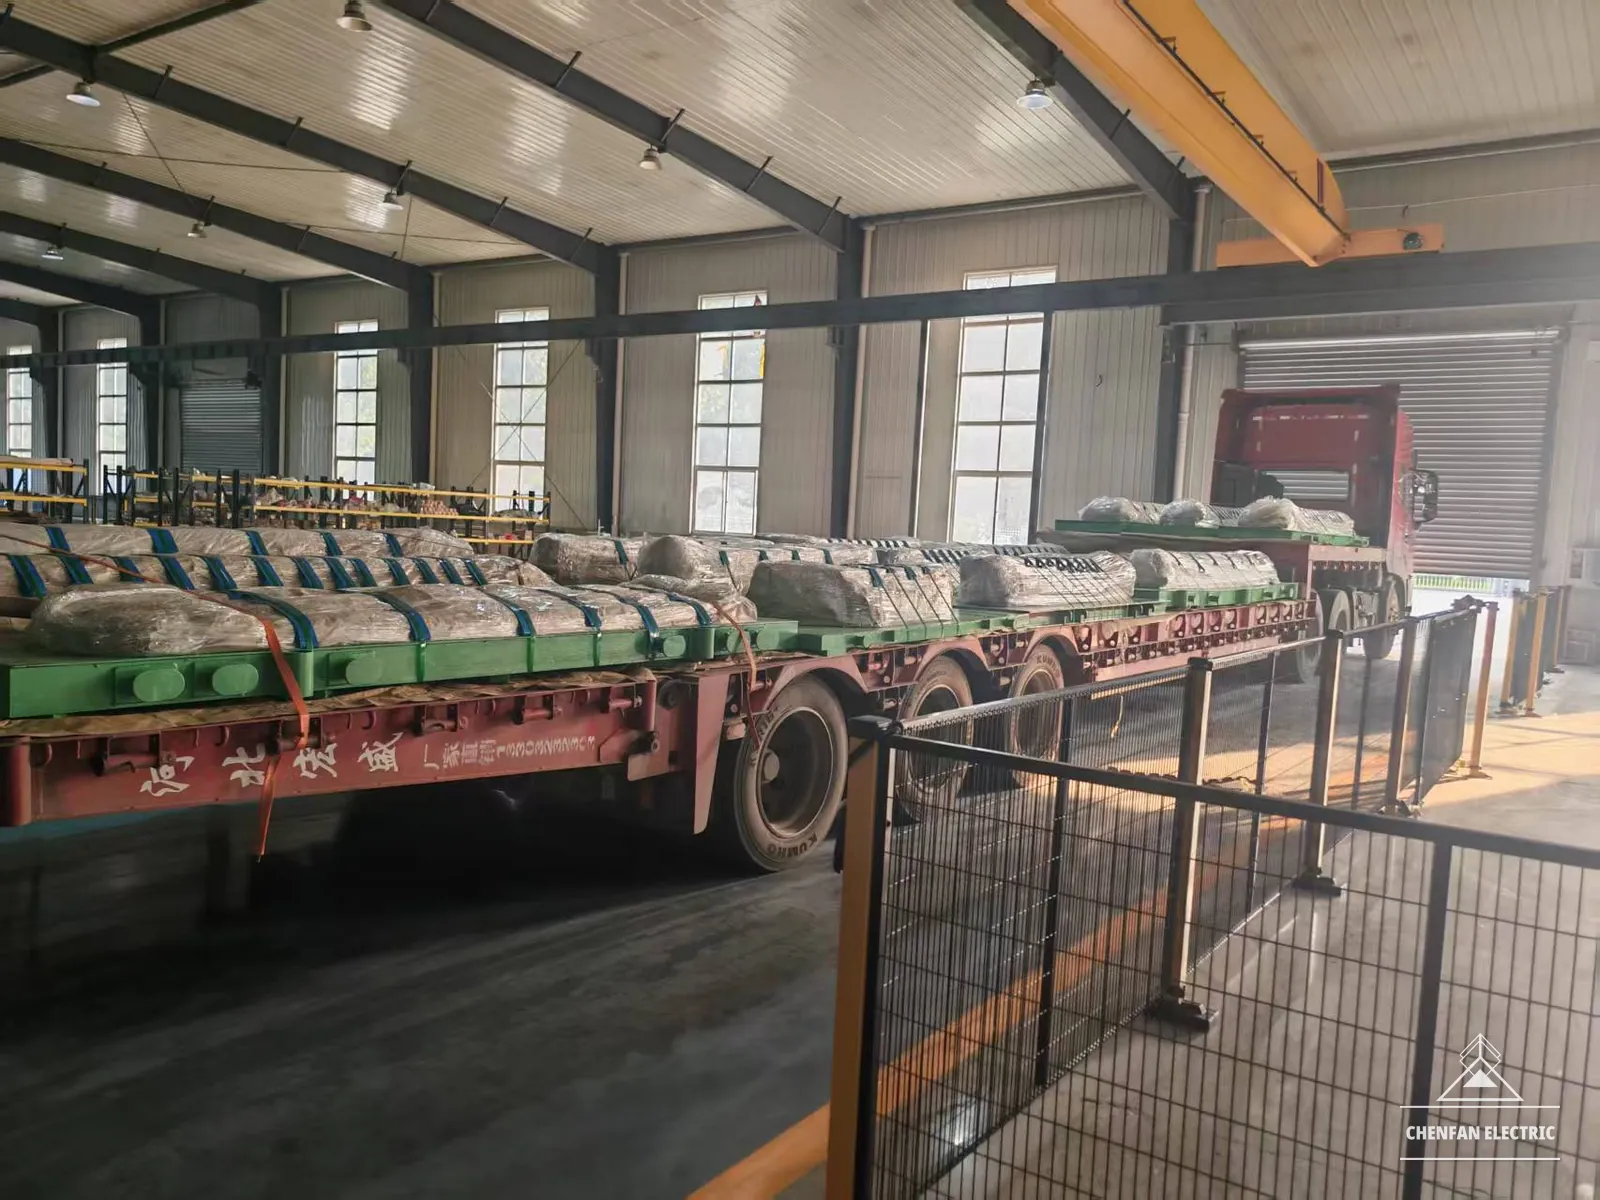
Kapabilitas manufaktur. Foto memperlihatkan penanganan inti berat.
Basis manufaktur.
Jangkauan pasokan regional.
Satu pendekatan berbasis gambar.
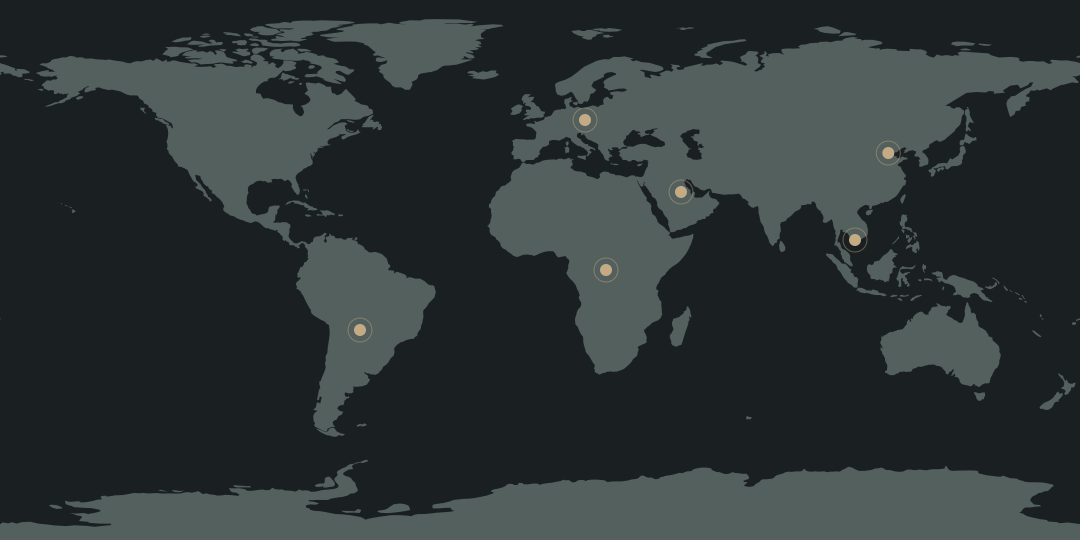
Basis manufaktur, pasokan domestik, dan koordinasi teknis untuk produksi inti transformator berdasarkan gambar.
Pasokan regional yang mendukung produksi OEM transformator dan kebutuhan berbasis proyek.
Pasokan regional untuk kebutuhan manufaktur transformator distribusi dan daya.
Pasokan berbasis proyek untuk produsen transformator dan kebutuhan sektor ketenagalistrikan.
Pasokan dengan fokus teknis dan mutu untuk aplikasi manufaktur transformator.
Pasokan ekspor untuk kebutuhan manufaktur transformator dan baja listrik.
07 Cara mutu dikendalikan
Dokumen dan kriteria penerimaan disepakati untuk setiap pesanan.
Waktu penyelesaian umum untuk produk reguler adalah ~7 hari, bergantung pada grade material, jumlah, persetujuan gambar, dan jadwal produksi.
Pustaka Teknis
Catatan praktis untuk spesifikasi, manufaktur, dan pembelian inti transformator.
Bandingkan target rugi, geometri inti, pekerjaan perakitan, dan spesifikasi material sebelum memilih ketebalan.
Baca catatan teknis — 0.20 mm vs 0.23 mm GOESPahami hubungan antara hasil uji material dan kinerja inti yang telah dibuat.
Baca catatan teknis — Building FactorSertifikat pabrik baja mendukung penerimaan material. Sertifikat tersebut tidak menetapkan rugi inti jadi.
Baca catatan teknis — MTC vs Finished-Core PerformanceTetapkan jendela, jarak sumbu, dimensi penampang, geometri langkah, dan revisi gambar sebelum mengesahkan daftar pemotongan.
Baca catatan teknis — 8 Dimensions Before CRGO CuttingUrutan sambungan, celah, tumpang tindih, dan kondisi perakitan harus merujuk pada inti yang sama.
Baca catatan teknis — Multi-Step Lap GeometryPisahkan persyaratan tepi potongan dari metode pengukuran dan proses manufaktur lainnya.
Baca catatan teknis — Burr ControlHubungkan luas baja, lapisan isolasi, dan kondisi susunan dengan penampang magnetik efektif.
Baca catatan teknis — Stacking FactorTetapkan penghalang kelembapan, perlindungan tepi, pengikatan, dan penanganan sebelum pengiriman.
Baca catatan teknis — Protecting Cores for Sea ShipmentFAQ
Jawaban singkat. Persyaratan khusus proyek dikonfirmasi dalam tinjauan gambar dan penawaran.
Ya. Kami meninjau gambar yang disetujui, spesifikasi material, urutan sambungan, cakupan perakitan, dan kriteria penerimaan sebelum produksi.
PDF, DWG, dan DXF. Cantumkan nomor gambar, revisi, dan satuan; kirim file langsung kepada Frank setelah menyiapkan RFQ.
Pilihan standar adalah 0.18 / 0.20 mm. Ketebalan 0.23 / 0.27 / 0.30 mm tersedia sesuai spesifikasi proyek dan ketersediaan material.
Ya. Konfirmasikan penjepit, isolasi, perlengkapan pengangkatan, dan kondisi pengangkutan terhadap gambar yang disetujui.
Ya. Konfirmasikan identifikasi paket, urutan penyusunan, tanggung jawab perakitan, dan kondisi pengiriman yang dibutuhkan.
Berikan rating, gambar inti, grade, ketebalan, bentuk pasokan, jumlah atau berat, target rugi bila tersedia, ketentuan pengiriman, dan tujuan.
Kondisi mata potong dan pengaturan proses dikendalikan, dengan pemeriksaan burr selama produksi. Kapabilitas manufaktur saat ini adalah <0.02 mm; sepakati metode inspeksi dan rencana pengambilan sampel.
Konfirmasikan cara membandingkan luas atau ketebalan baja efektif dengan susunan rakitan. Kapabilitas saat ini adalah >97%; material, lapisan, tekanan, dan metode pengukuran harus disepakati.
Ajukan saat tinjauan gambar. Konfirmasikan kondisi inti, susunan eksitasi, frekuensi, kerapatan fluks, metode pengukuran, dan kriteria penerimaan sebelum memesan.
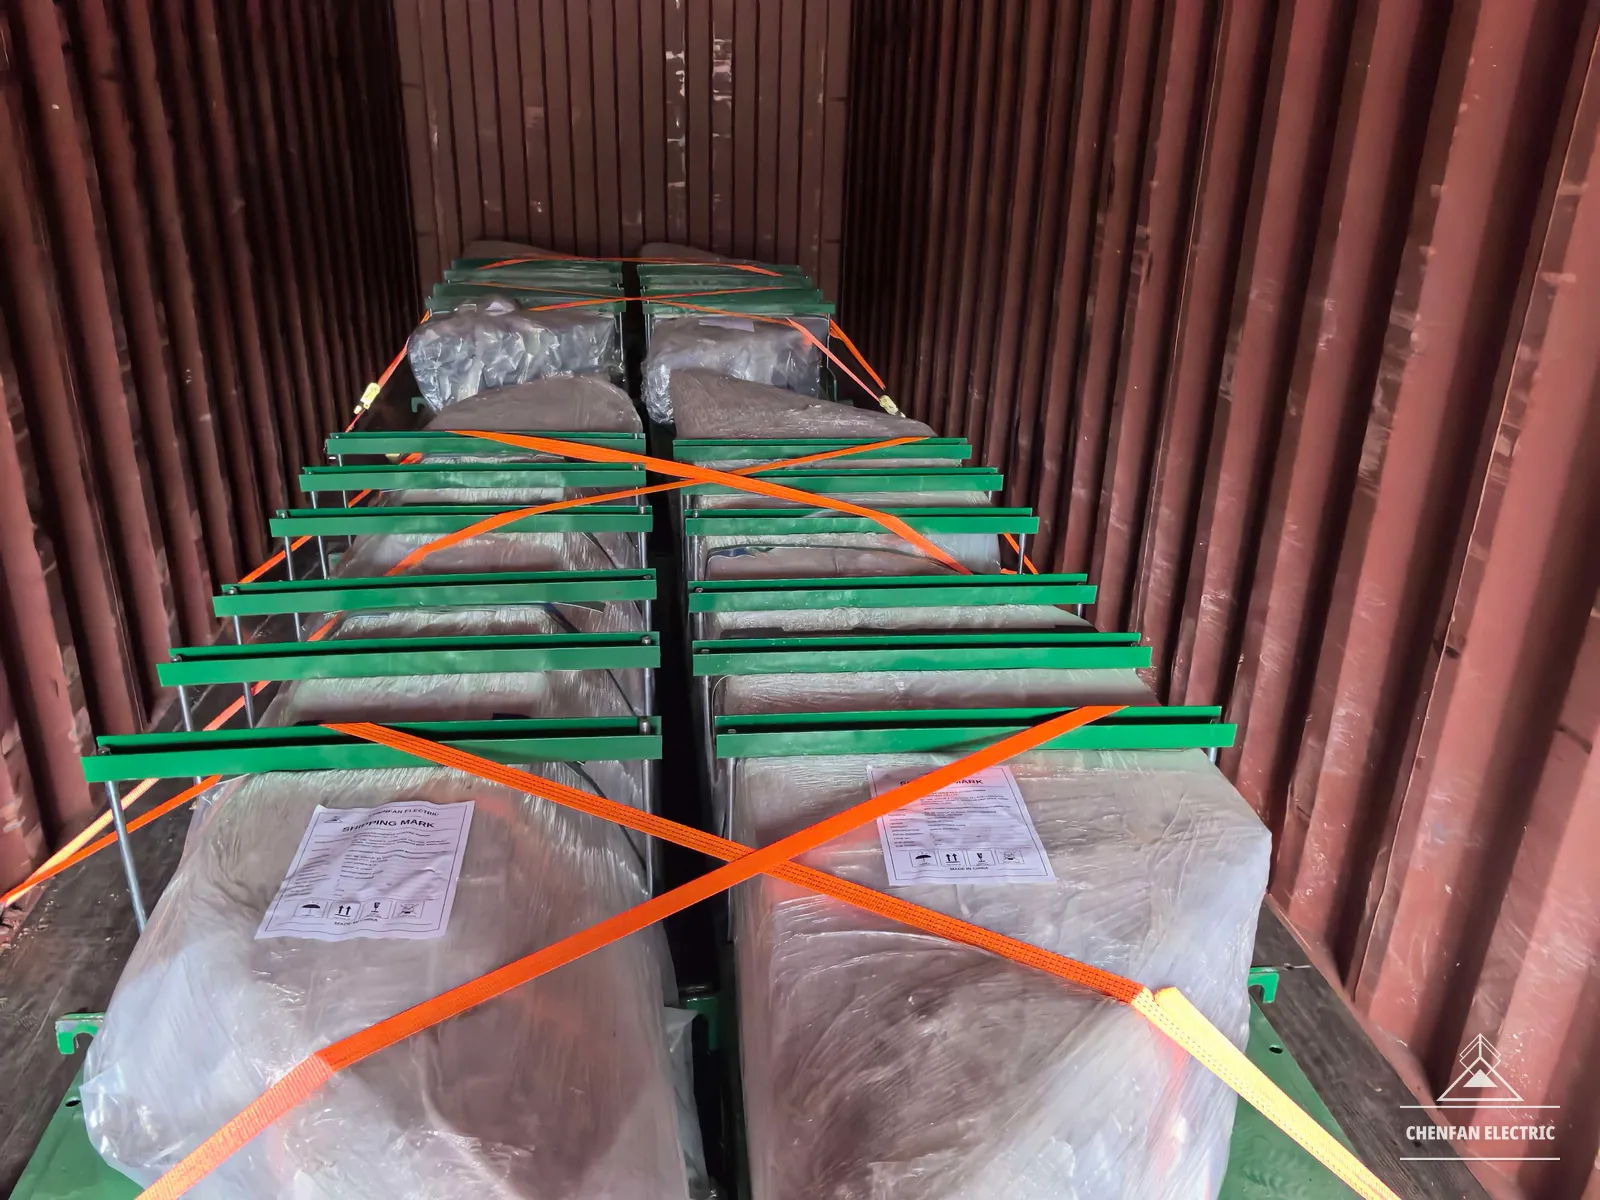
Pengemasan menggabungkan perlindungan kelembapan, perlindungan tepi, dan pengikatan sesuai geometri serta berat inti. Konfirmasikan rute, metode pengangkatan, dan kondisi pembongkaran.
Kapabilitas manufaktur per inti hingga 100 t. Geometri, kestabilan perakitan, pengangkatan, dan perlengkapan pengangkutan ditinjau untuk setiap proyek.
EXW, FOB, dan CIF dapat dibahas. Sebutkan tempat atau pelabuhan yang ditetapkan; ketentuan lain perlu dikonfirmasi dalam penawaran.
08 Tinjauan teknis
Balasan pertama mencakup kelayakan manufaktur, cakupan pasokan, harga, dan jadwal. Stok CRGO sekitar 3,000 t memungkinkan produk reguler dikirim dalam sekitar satu minggu.
Pemilihan material
Kapan laminasi lebih tipis sepadan dengan biaya material dan pemrosesannya?
Baja yang lebih tipis dapat mengurangi komponen rugi arus pusar klasik. Rugi inti total juga bergantung pada grade material, perlakuan domain, geometri sambungan, dan kondisi mekanis setelah pemrosesan. Karena itu, ketebalan saja tidak dapat menentukan hasil inti jadi.
Perbandingan dalam paten yang dirujuk menggunakan inti laboratorium tiga fasa dengan sambungan lima langkah, susunan 15 mm, dan B8 yang sama sebesar 1.91 T. Hasil tersebut berlaku pada kondisi tertentu, bukan jaminan produksi atau peringkat yang berlaku untuk setiap pasangan grade komersial.
Untuk ketebalan baja bersih yang sama, material lebih tipis membutuhkan lebih banyak laminasi. Beban pekerjaan penanganan, penyelarasan, dan pemotongan berubah. Penawaran harus memperhitungkan proses tersebut serta perubahan luas baja efektif, bukan menganggap ketebalan sebagai penggantian sederhana.
Evaluasi rugi
Bagaimana building factor membantu membandingkan inti tanpa mengaburkan perbedaan dasar pengujian?
Building factor menjelaskan hubungan antara sirkuit magnetik yang dibuat dan acuan materialnya. Dampak pemotongan, distribusi fluks sambungan, tegangan perakitan, dan geometri dapat berkontribusi pada perbedaan tersebut. Faktor ini mencakup pengaruh desain serta manufaktur, sehingga tidak dapat menilai mutu pengerjaan pemasok secara terpisah.
Penyebut harus didefinisikan secara tegas. Hasil ukur gulungan aktual dan nilai maksimum grade merupakan acuan berbeda. Hasil uji lembar tunggal dan Epstein tidak boleh dipertukarkan tanpa metode yang disepakati dan sesuai. Mengubah acuan dapat mengubah rasio meskipun rugi inti terukur dalam watt tetap sama.
Building factor yang lebih rendah tidak otomatis berarti rugi absolut lebih rendah. Inti dari material dengan rugi lebih rendah dapat memiliki rasio lebih besar tetapi tetap melepas daya lebih kecil dalam watt. Tinjau rasio bersama rugi terukur dan arus eksitasi pada titik operasi yang ditentukan.
Material & pengujian
Mengapa inti dari grade CRGO yang sama dapat menghasilkan kinerja magnetik berbeda?
Sertifikat uji pabrik baja mengidentifikasi material awal. Cocokkan referensi gulungan, grade, ketebalan, dan data magnetik dengan pesanan. Sertifikat tidak menjelaskan pemotongan, keselarasan sambungan, penjepitan, atau penanganan setelahnya.
Inti jadi memiliki tepi potongan, sambungan tumpang tindih, dan kondisi tegangan mekanis. Kondisi tersebut membantu menjelaskan mengapa grade serta ketebalan nominal yang sama dapat menghasilkan rugi dan arus eksitasi berbeda. Nilai burr rendah dan faktor susun tinggi merupakan indikator proses yang bermanfaat; keduanya bukan uji penerimaan magnetik yang berdiri sendiri.
Uji material pada sampel yang telah diproses dapat mendukung investigasi, asalkan pengambilan dan persiapan sampel ditetapkan. Perlakuan seperti anil pelepas tegangan dapat mengubah hasil perbandingan. Pengujian inti jadi juga harus memiliki metode eksitasi, batas perhitungan, dan dasar penerimaan yang disepakati. Pengujian ini mendukung verifikasi sebelum pengiriman, tetapi tidak menggantikan pengujian akhir produsen transformator.
Penetapan teknis
Rincian gambar apa yang harus disepakati sebelum inti disetujui untuk pemotongan?
Gambar harus mendefinisikan produk fisik yang sama bagi perancang transformator dan pabrik inti. Konfirmasikan ruang bebas jendela yang dapat digunakan terhadap susunan belitan, isolasi, dan penjepit. Bedakan lebar bersih jendela dari jarak sumbu; kedua dimensi ini tidak dapat dipertukarkan.
Lebar kaki dan kuk harus mencakup penampang bertingkat lengkap atau daftar laminasi terkendali. Ketebalan susunan memerlukan kondisi pengukuran yang dinyatakan: ketebalan baja bersih, ketebalan fisik jadi, dan ketebalan dalam kompresi menjelaskan besaran berbeda.
Geometri langkah harus menjelaskan lebar paket, jumlah laminasi, orientasi, dan urutan sambungan. Kendali revisi gambar kemudian menetapkan kombinasi yang disetujui untuk produksi. File CAD terkini dan PDF terkendali dapat membantu memperjelas geometri, tetapi keduanya tidak menghilangkan kebutuhan untuk mengonfirmasikan dimensi yang belum jelas.
Dimensi rakitan keseluruhan, antarmuka penjepit, akses pengangkatan, dan batas dimensi pengiriman juga perlu ditinjau bila berlaku. Ini merupakan pemeriksaan antarmuka pendukung di luar delapan butir utama.
Geometri sambungan
Apa yang harus dikendalikan agar desain step-lap menghasilkan kinerja inti yang konsisten?
Sambungan step-lap menyebarkan ujung laminasi pada posisi berurutan. Fluks magnetik terdistribusi ulang di antara lembaran yang tumpang tindih di dekat ujung tersebut, membentuk medan lokal yang berbeda dari medan pada kaki lurus. Karena itu, geometri sambungan memengaruhi perilaku magnetik sekaligus perakitan mekanis.
Manfaatnya bergantung pada material, desain inti, dan sambungan yang dibuat. Jumlah langkah lebih banyak bukan jaminan universal rugi lebih rendah, dan celah terkecil yang dapat dicapai bukan spesifikasi lengkap. Panjang tumpang tindih, celah, pengelompokan lapisan, serta urutan harus dipertimbangkan bersama.
Paten JFE melaporkan hasil rugi inti yang berbeda ketika panjang tumpang tindih berubah sementara ketebalan material tetap dalam konfigurasi laboratoriumnya. Hal ini mendukung evaluasi geometri sambungan bersama pemilihan material; dimensi khususnya tidak boleh disalin ke gambar yang tidak terkait.
Dimensi potongan yang benar harus terjaga selama penyusunan. Ketidakselarasan, paket tercampur, atau urutan keliru dapat mengubah sambungan yang direncanakan. Penahan mekanis harus menahan rakitan tanpa menimbulkan tekanan lokal yang tidak terkendali.
Pengendalian proses
Apa yang dijelaskan persyaratan tinggi burr tentang laminasi CRGO potong?
Burr adalah tonjolan logam pada tepi potongan. Burr berlebihan dapat mengganggu penyusunan dan, akibat tekanan kontak, merusak isolasi antarlaminasi. Kontak listrik antarlempeng dapat membentuk jalur arus tambahan serta meningkatkan pemanasan atau rugi lokal.
Risikonya bergantung pada kondisi tepi, lapisan, keselarasan, dan tekanan perakitan. Batas yang ditentukan merupakan nilai kendali manufaktur, bukan ambang universal yang memastikan isolasi tidak mungkin rusak di bawahnya. Tampilan visual atau permukaan yang terasa halus tidak dapat membuktikan kinerja magnetik.
Keausan perkakas, celah pemotongan, dan kondisi material memengaruhi tepi hasil slitting serta pemotongan melintang. Rencana inspeksi yang bermanfaat menetapkan lokasi pengukuran, cara sampel mewakili batch, alat ukur yang digunakan, serta tindakan jika hasil melampaui batas. Nilai terukur memerlukan konteks tersebut agar dapat dibandingkan.
Pemotongan juga dapat menimbulkan tegangan mekanis lokal tanpa menghasilkan burr yang tampak besar. Karena itu, inspeksi tepi harus disertai pemeriksaan dimensi, inspeksi lapisan, dan verifikasi magnetik yang disepakati.
Perakitan inti
Bagaimana faktor susun memengaruhi penampang magnetik dalam desain inti?
Faktor susun menyatakan proporsi baja dalam suatu susunan yang didefinisikan. Lapisan isolasi dan ruang antarlaminasi membuat penampang fisik bruto berbeda dari penampang baja efektif. Perhitungan desain dan inspeksi harus menggunakan definisi yang selaras.
Pada fluks magnetik yang sama, luas baja efektif yang lebih kecil menghasilkan kerapatan fluks lebih tinggi. Karena itu, mengganti dimensi susunan atau ketebalan material tanpa memeriksa ketebalan baja bersih dapat mengubah titik kerja magnetik. Rugi dan arus eksitasi yang dihasilkan bergantung pada material serta kondisi operasi.
Hasil pengukuran juga bergantung pada spesimen atau rakitan yang dievaluasi serta kondisi kompresinya. Nilai sampel material dan penilaian rakitan jadi tidak boleh dianggap sama tanpa menjelaskan metodenya.
Kerataan, burr, kebersihan, keselarasan paket, dan pengikatan semuanya berpengaruh. Menambah gaya jepit saja bukan cara tepat untuk memperbaiki susunan yang buruk: tegangan berlebihan atau tidak merata dapat memengaruhi material magnetik dan strukturnya.
Pengemasan & pengiriman
Selain bagian luar peti, apa yang harus dilindungi oleh spesifikasi kemasan ekspor?
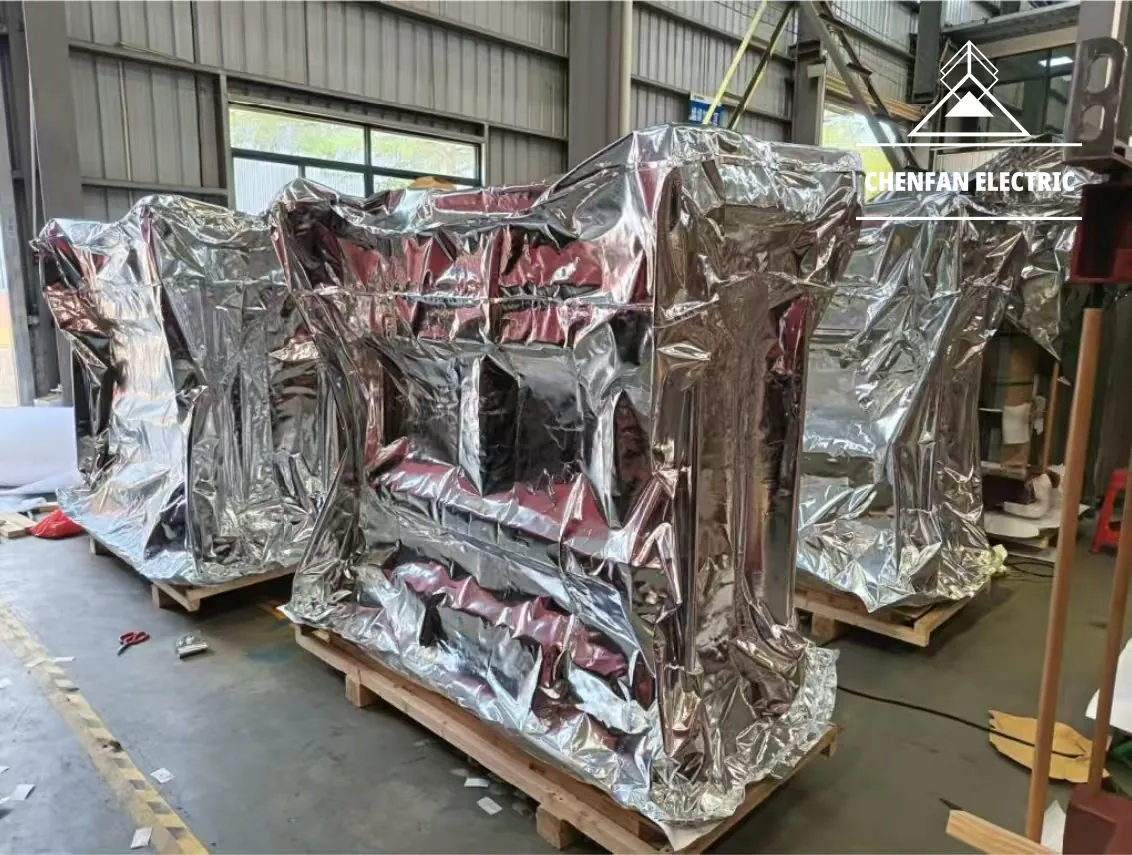
Inti transformator harus tiba dengan permukaan, geometri, dan identitas perakitan yang terjaga. Perlindungan kelembapan membatasi risiko korosi, sementara penopang dan pengikat membatasi pergerakan, kerusakan tepi, serta deformasi. Peti luar yang kuat saja tidak cukup untuk memenuhi kedua kebutuhan tersebut.
Sistem perlindungan harus sesuai rute, lama penyimpanan, dan kondisi penerimaan. Tentukan penghalang kelembapan yang kompatibel serta, bila sesuai, perlindungan korosi dan desikan. Kemasan VCI adalah salah satu komponennya; kemasan ini tidak boleh digambarkan sebagai penghalang mutlak yang membuat karat mustahil terjadi.
Pengikat harus menyalurkan beban melalui penopang yang sesuai, bukan bertumpu pada tepi laminasi yang terbuka. Rencana untuk inti rakitan lengkap harus mempertimbangkan susunan pengangkatan dan kestabilannya. Laminasi potong dan prasusun juga memerlukan identifikasi paket serta perlindungan urutan perakitan yang ditetapkan.
Penanganan di tujuan perlu diperhatikan. Konfirmasikan cara kemasan akan dibongkar, disimpan, dan dibuka, termasuk peralatan yang tersedia di pabrik penerima. Foto kemasan, identifikasi, dan inspeksi penerimaan yang disepakati membantu menyelesaikan ketidaksesuaian sebelum inti masuk perakitan.