Noyaux de
transformateur
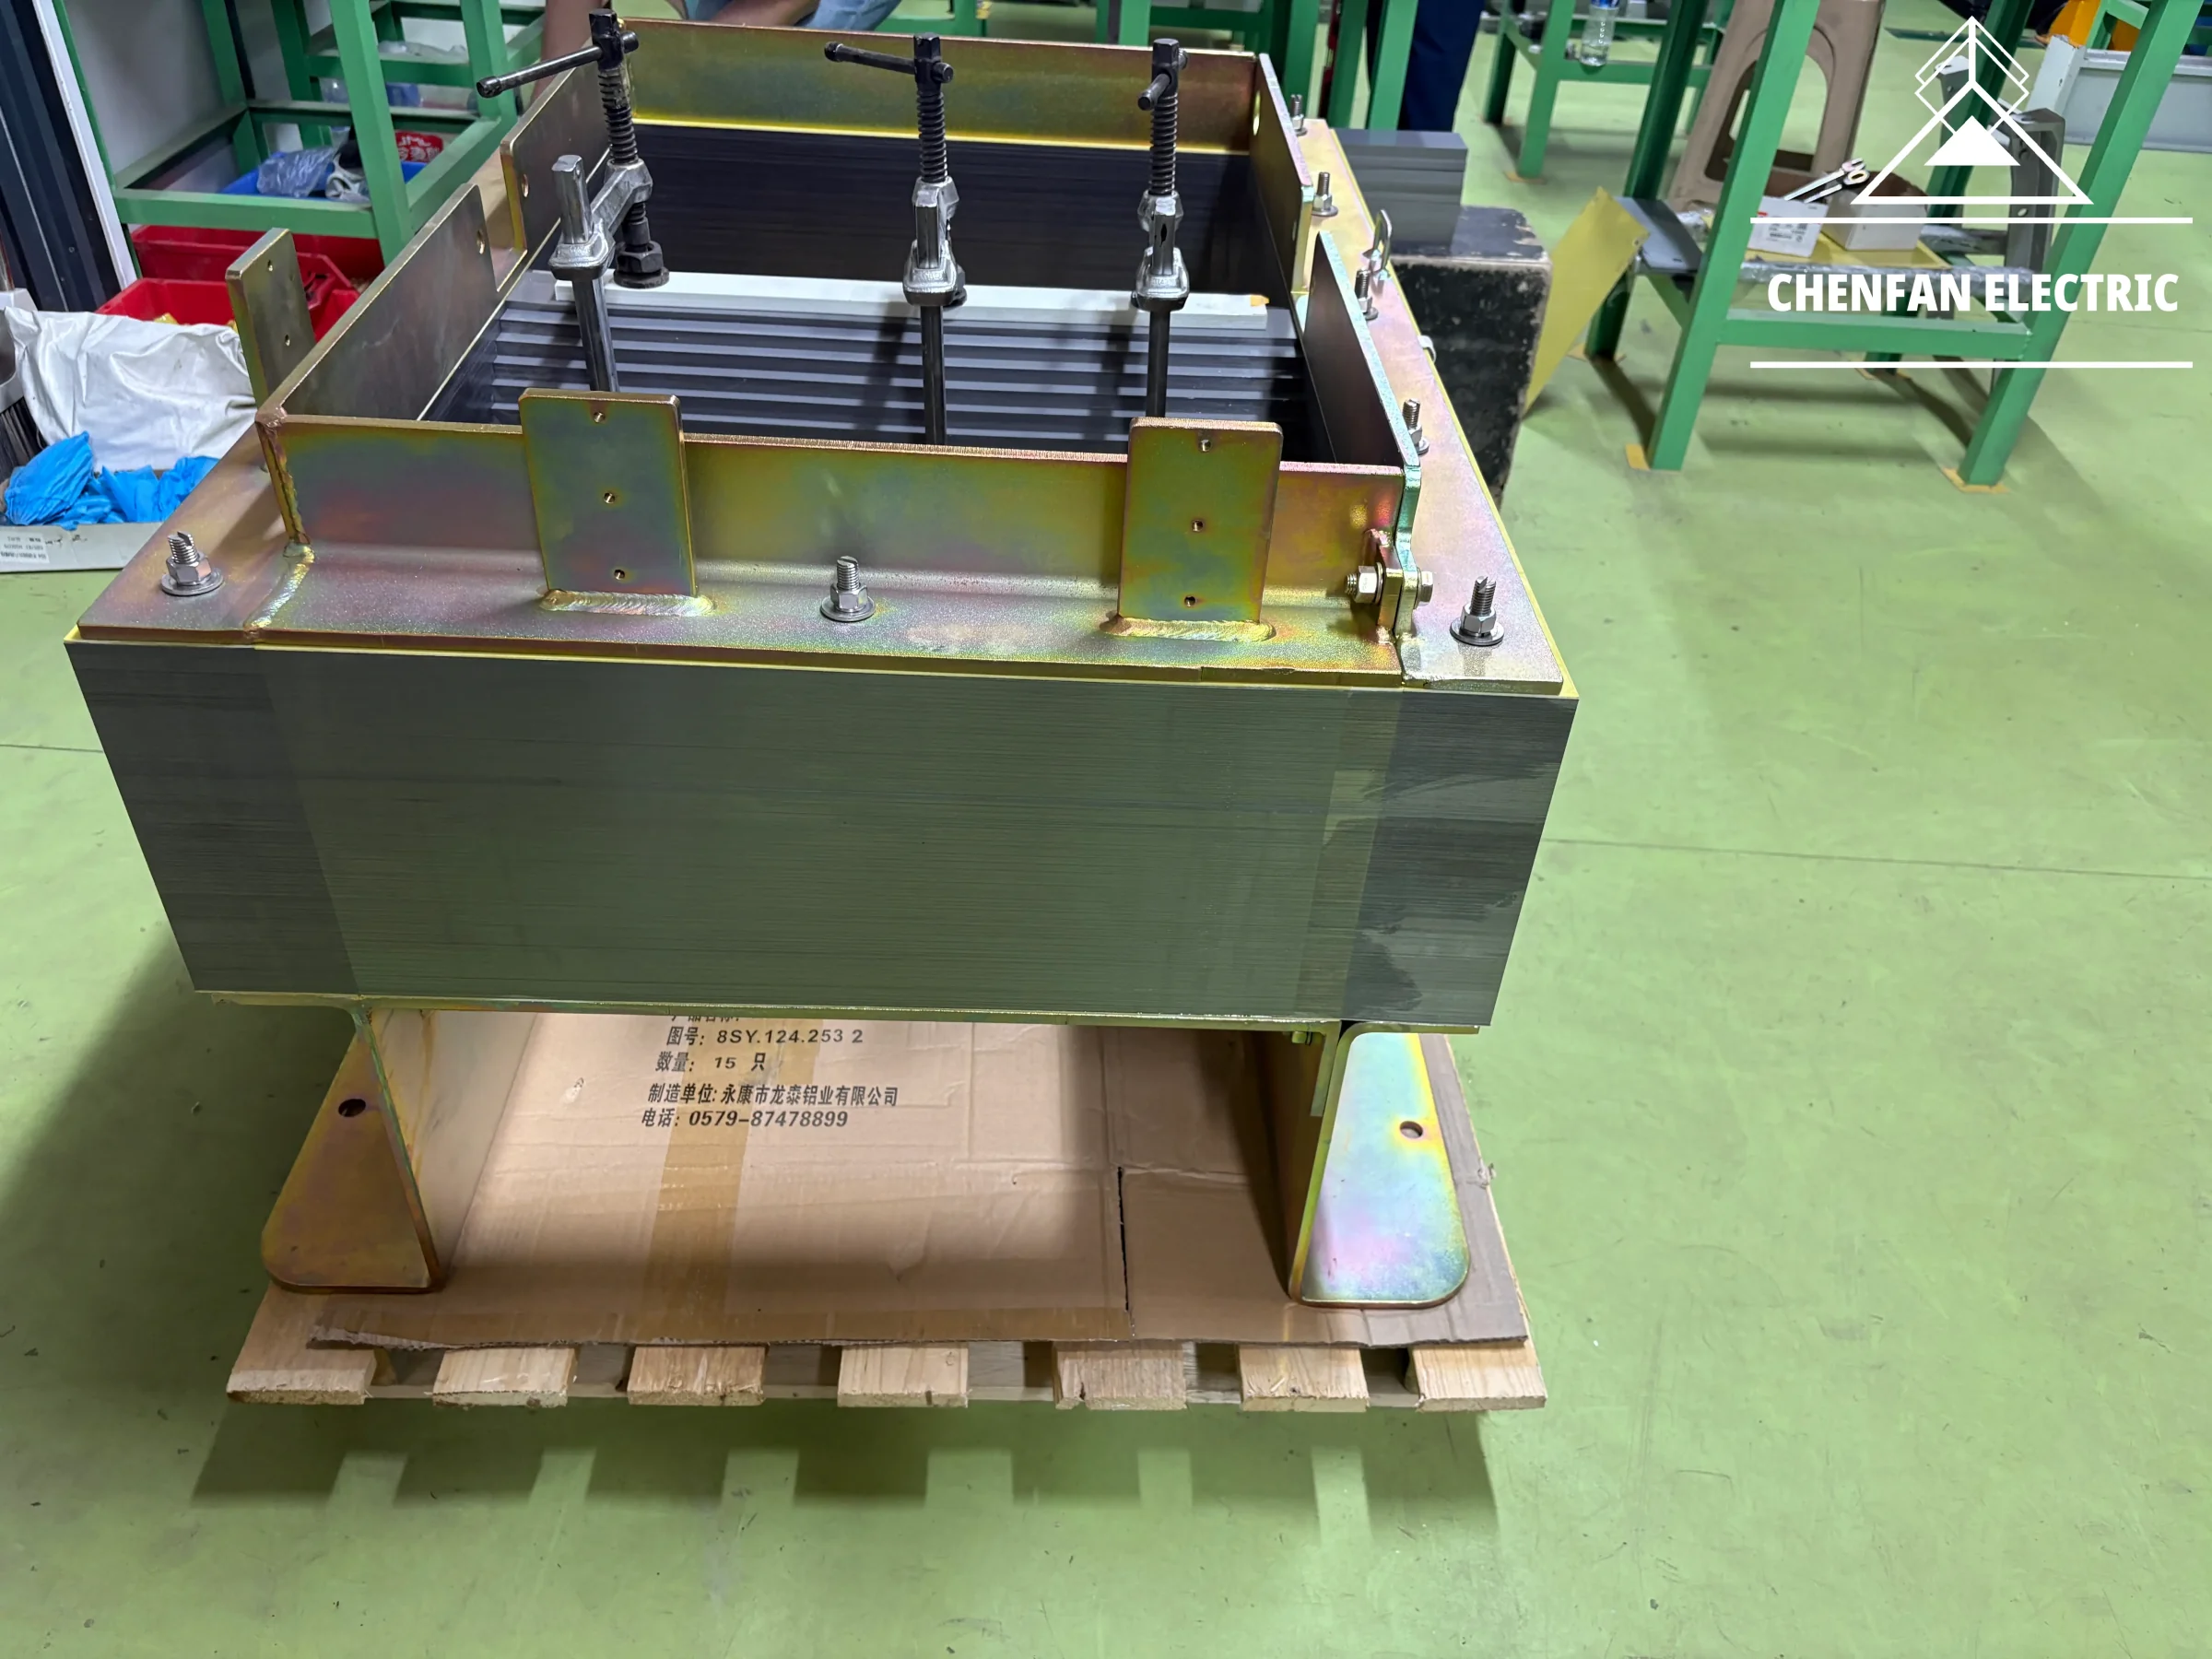
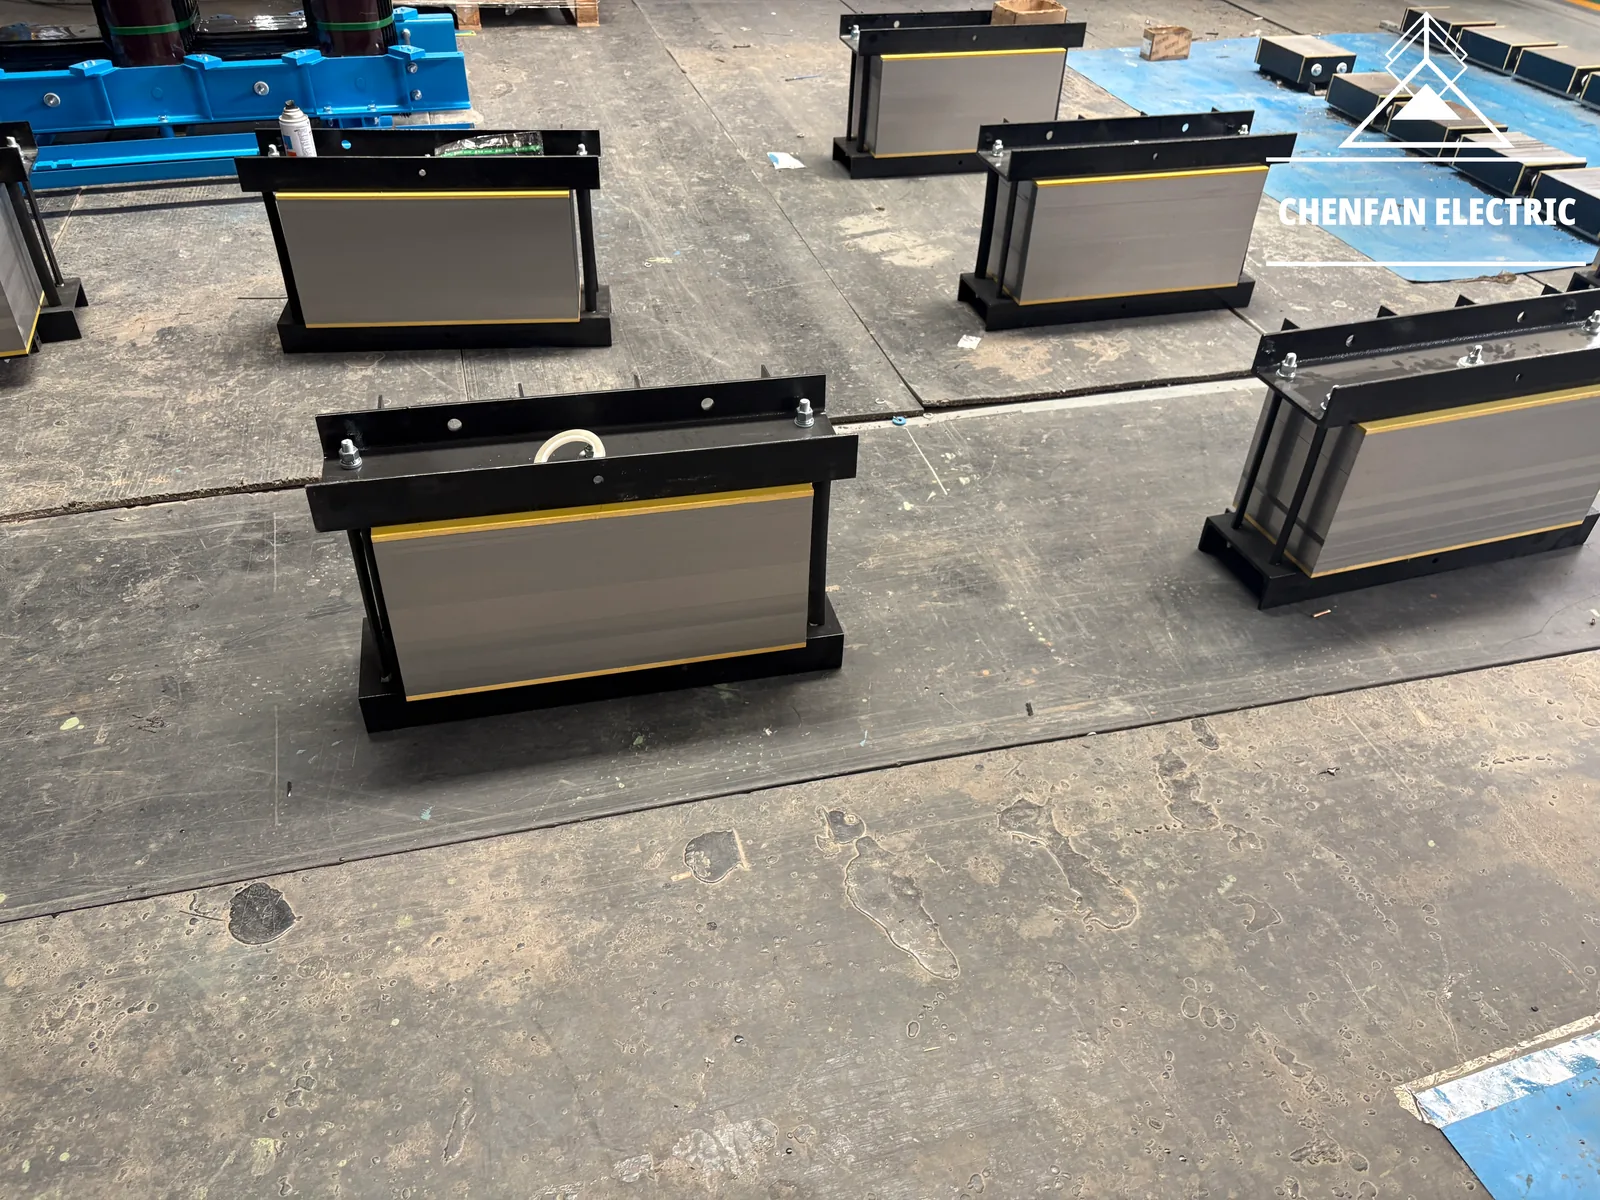
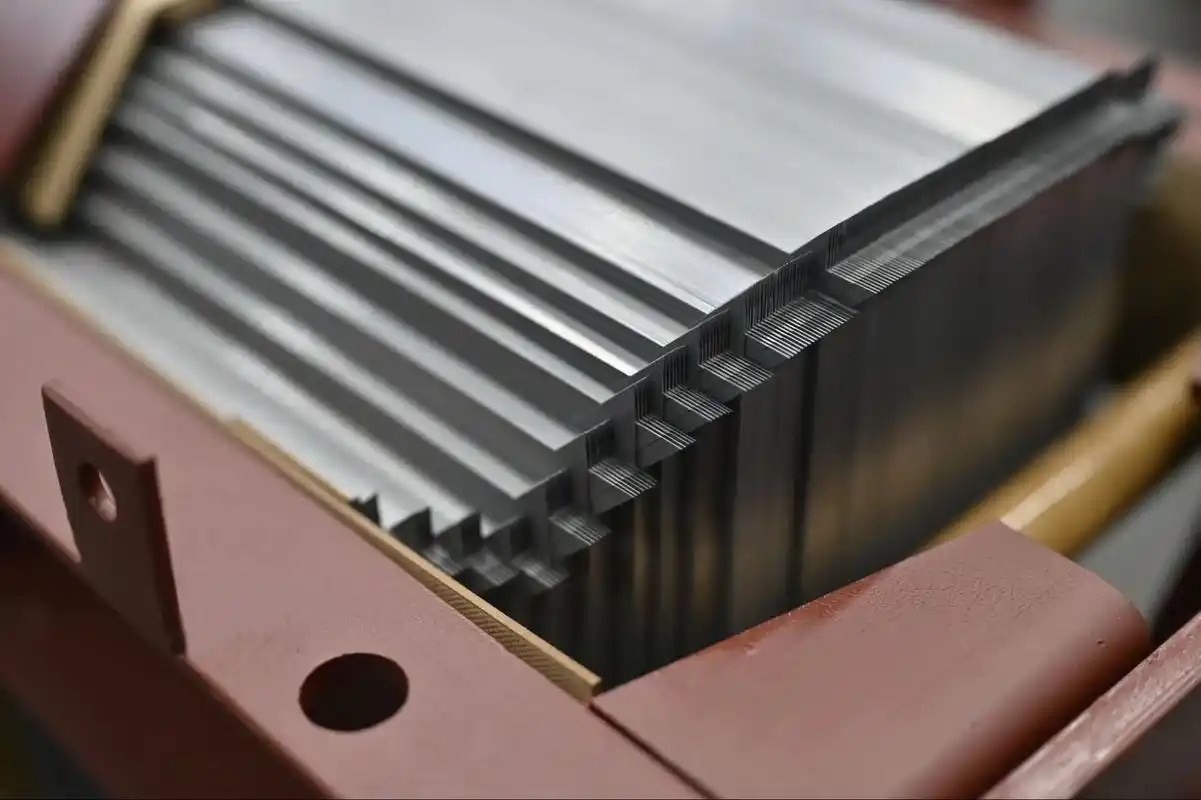
Joints multi-step-lap, géométrie des fenêtres et interfaces de serrage réalisés selon le plan approuvé.
- Immergés dans l’huile
- Type sec
- Géométrie sur mesure
Fabricant de noyaux de transformateur : refendage CRGO, découpe step-lap, pré-empilage et assemblage jusqu’à 100 t.
01 Qui sommes-nous
Noyaux de transformateurs et CRGO pour les fabricants du monde entier. De l’acier électrique en stock aux noyaux finis jusqu’à 100 t, notre production couvre la préparation matière, la découpe de précision, l’assemblage et l’emballage export.
Chenfan Electric réunit fabrication de noyaux de transformateurs, transformation du CRGO et fourniture internationale. Avec environ 30 millions USD de chiffre d’affaires annuel, un stock courant de CRGO de 3 000 t et une capacité de transformation de 1 500 t par mois, nous couvrons la production du choix du matériau à la livraison du noyau fini. Nous fabriquons des noyaux unitaires jusqu’à 100 t, avec une hauteur de bavure inférieure à 0,02 mm et un facteur d’empilage supérieur à 97 %.
02 Ce que nous fabriquons
Joints multi-step-lap, géométrie des fenêtres et interfaces de serrage réalisés selon le plan approuvé.
Acier électrique à grains orientés, dans la nuance, l’épaisseur et le revêtement requis par votre transformateur, avec identification des bobines et certificats matière.
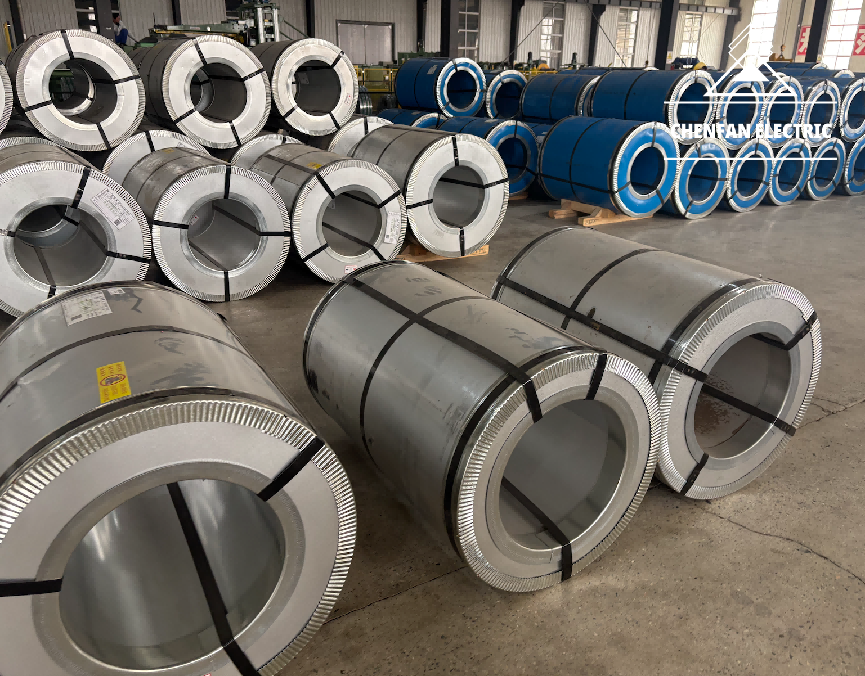
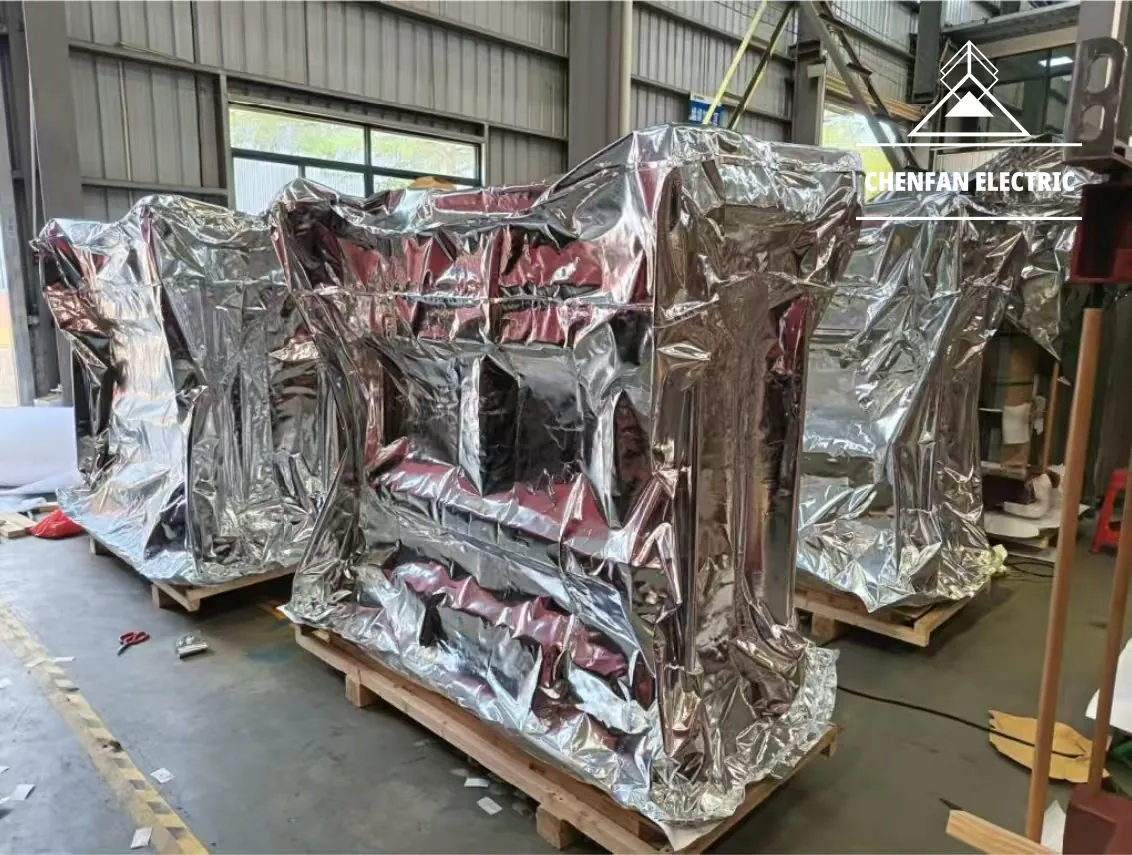
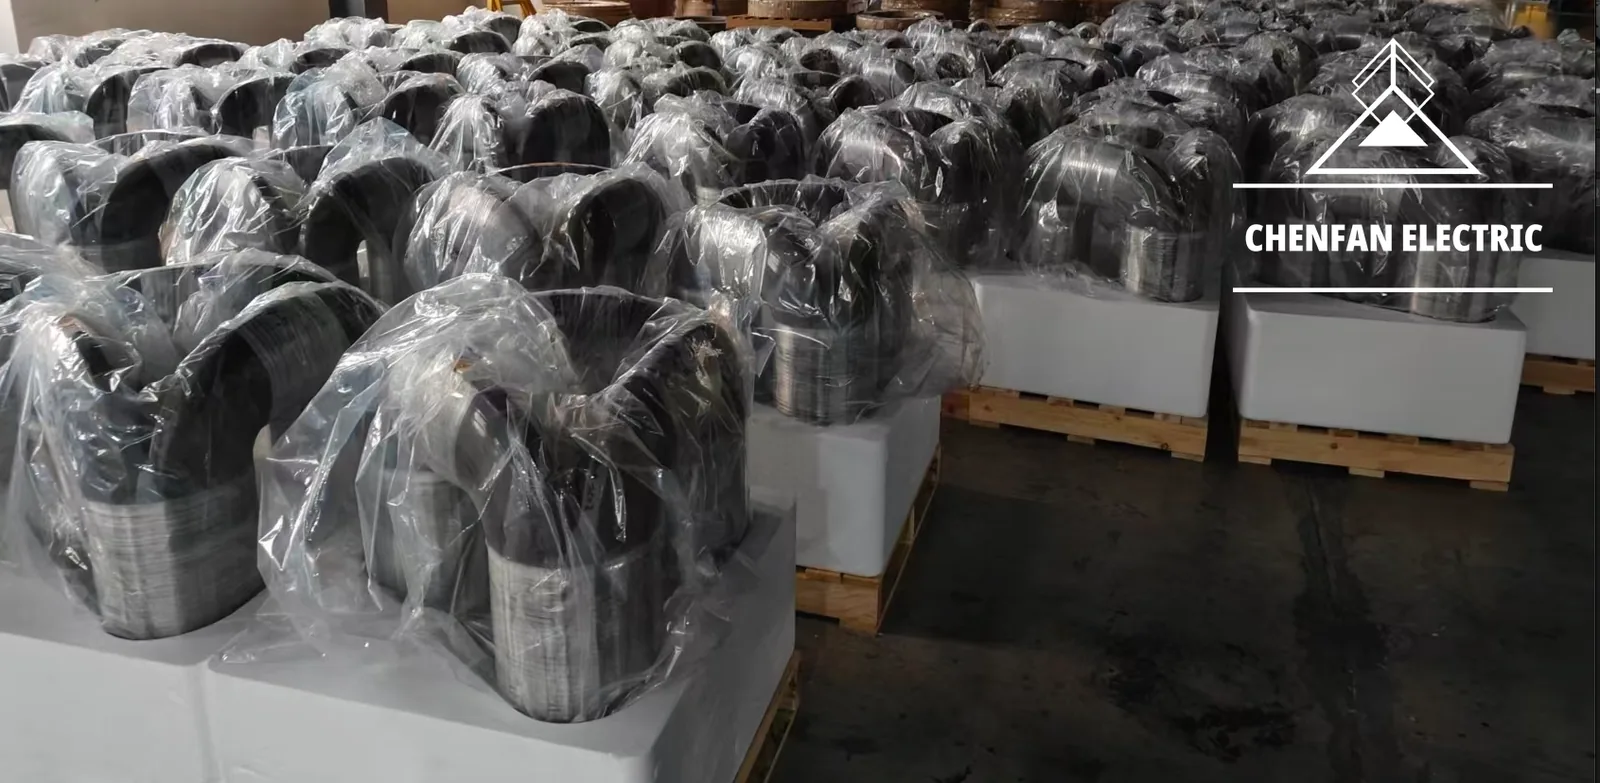
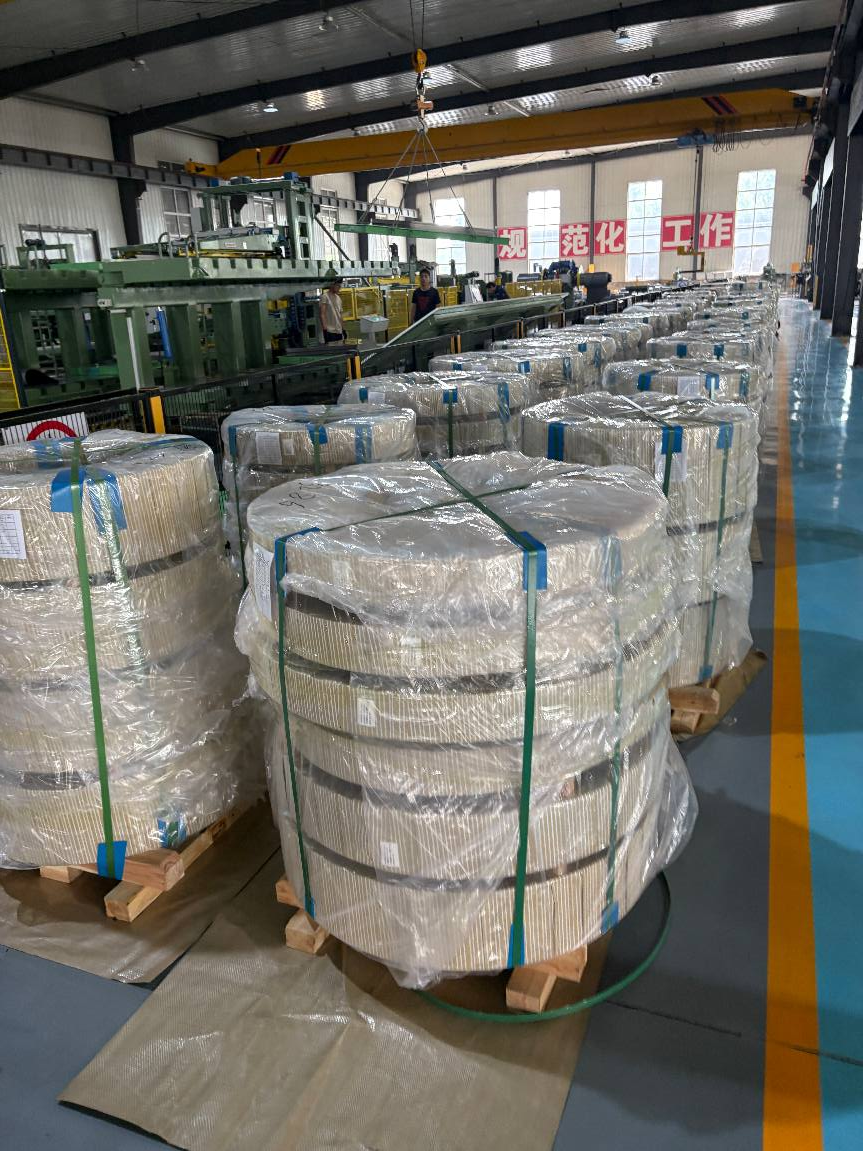
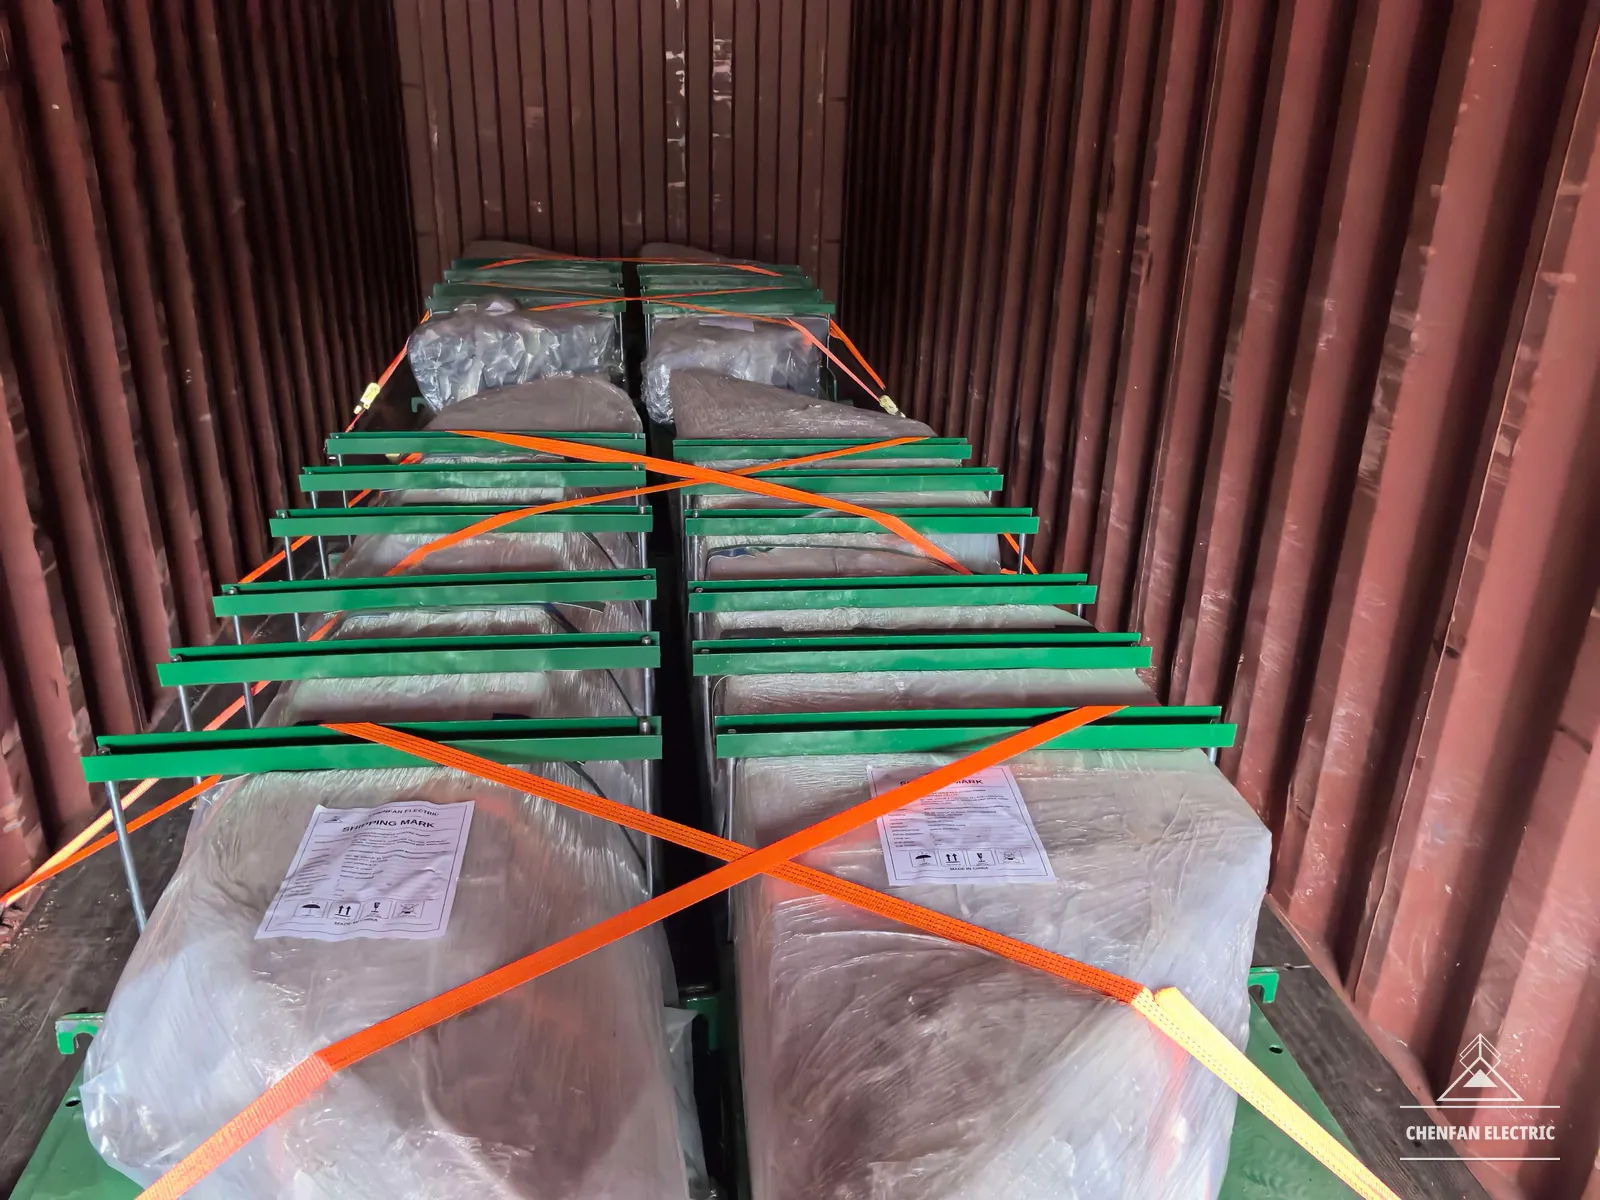
Matériau et largeurs définis par le client, traités sur la ligne de refendage puis protégés par un équipement automatique dédié à l’emballage.
Matériau
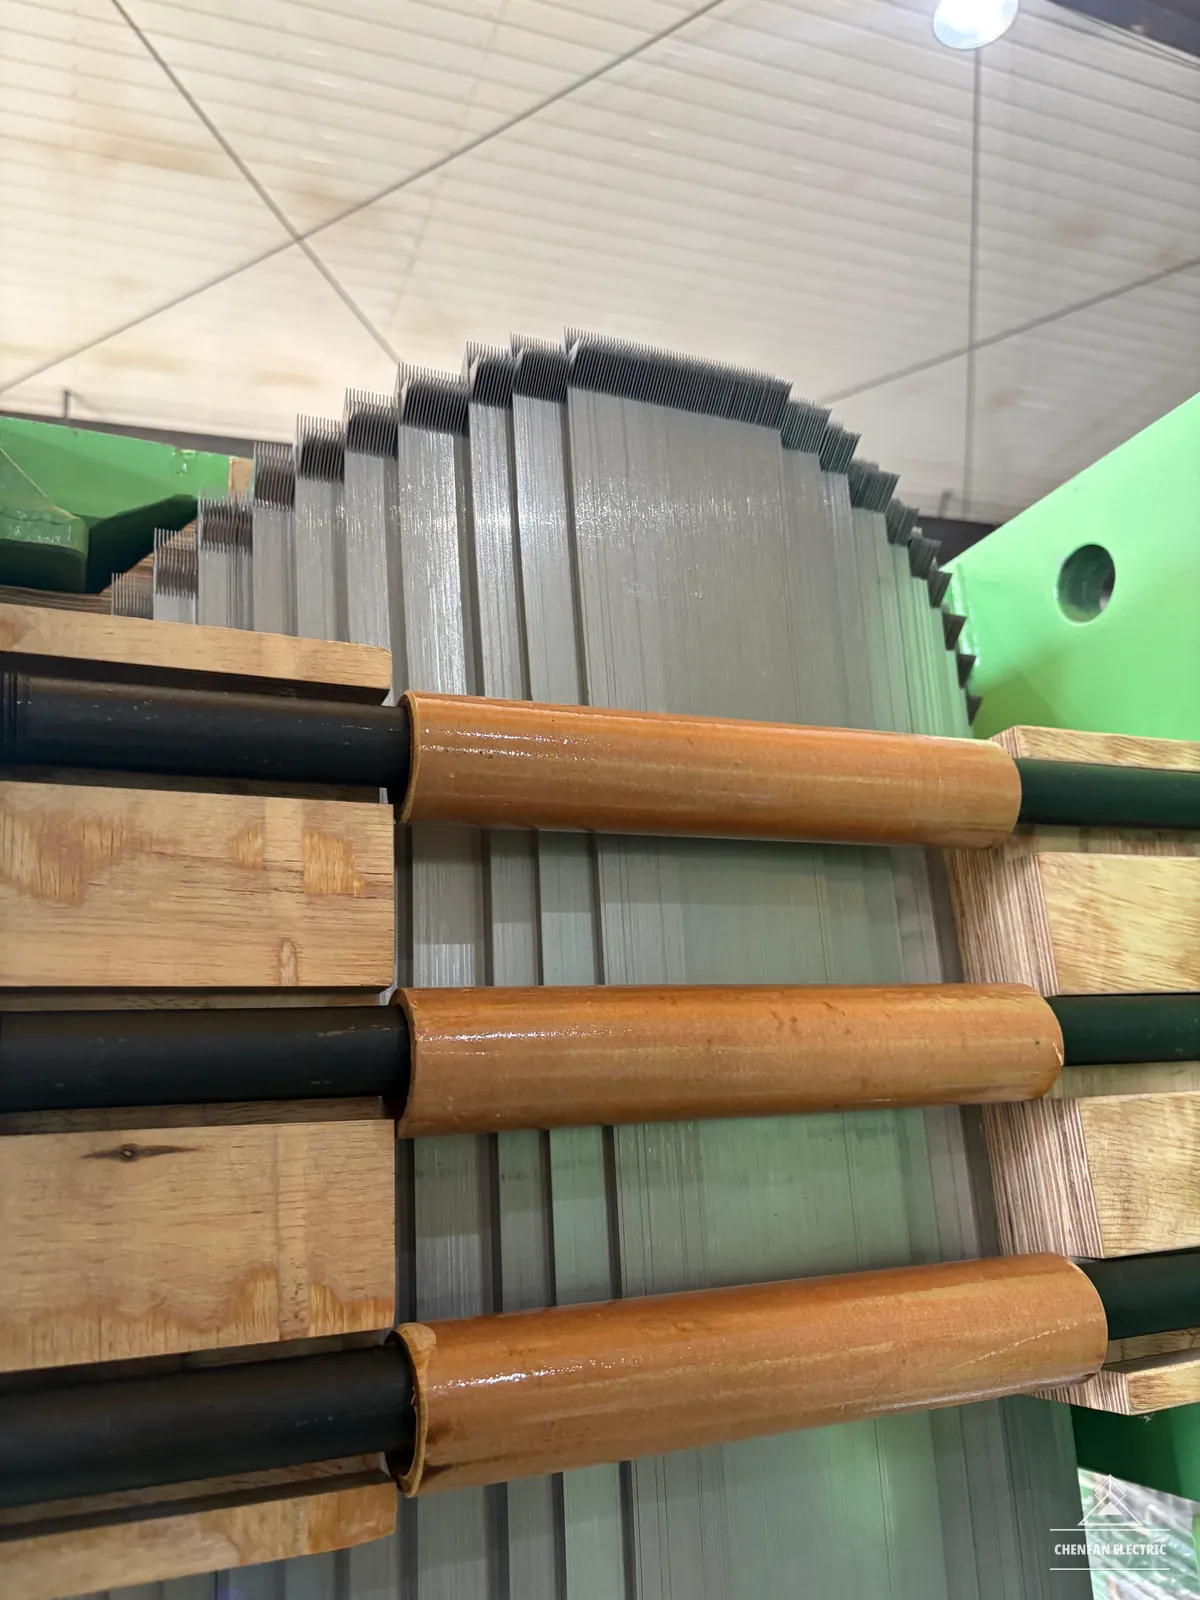
Protège le revêtement et limite les chemins de courant entre les tôles.
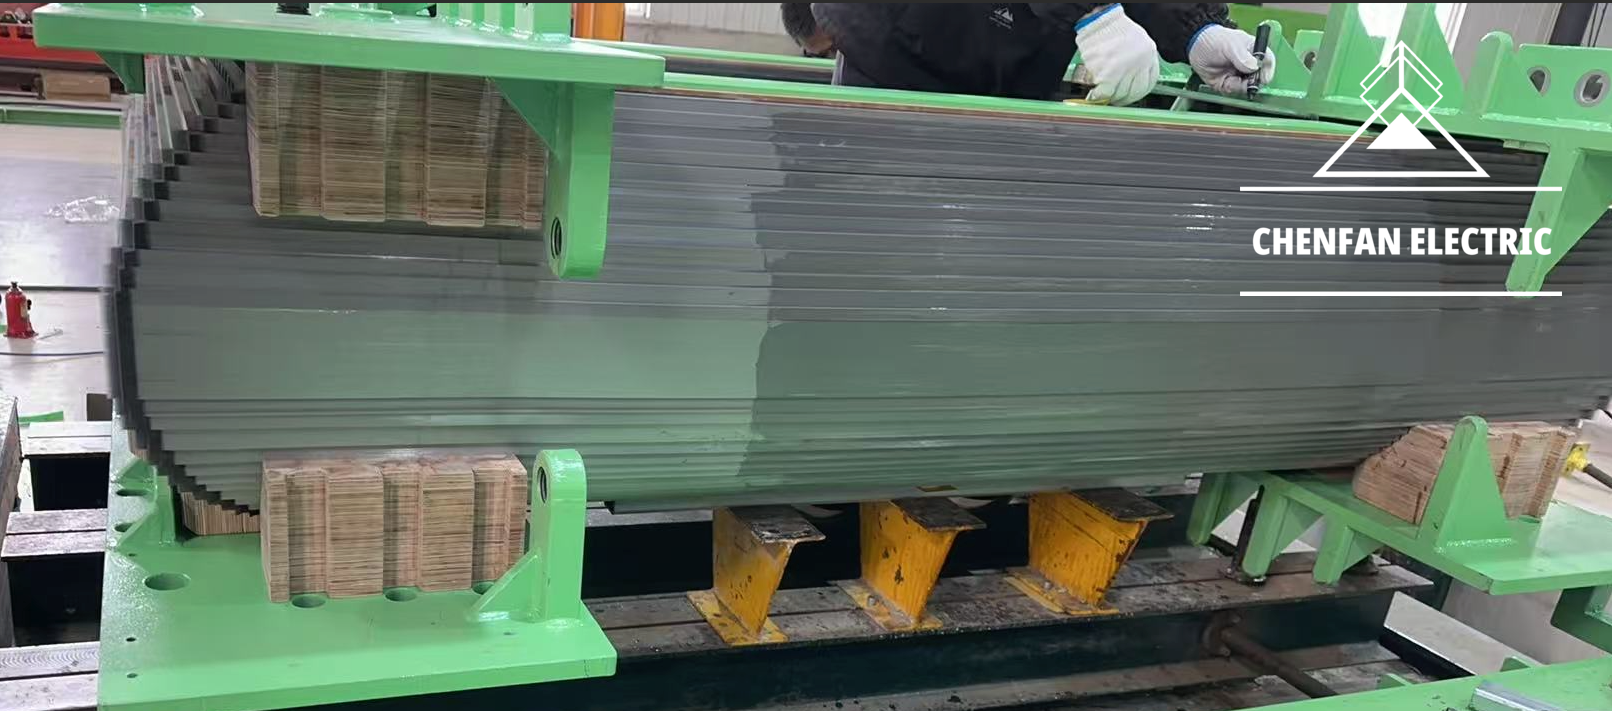
Maintient la section effective du noyau prévue à la conception.
Valeurs de capacité de fabrication. Les critères de réception du projet suivent la spécification matière convenue et le plan approuvé.
03 Comment nous assurons la précision
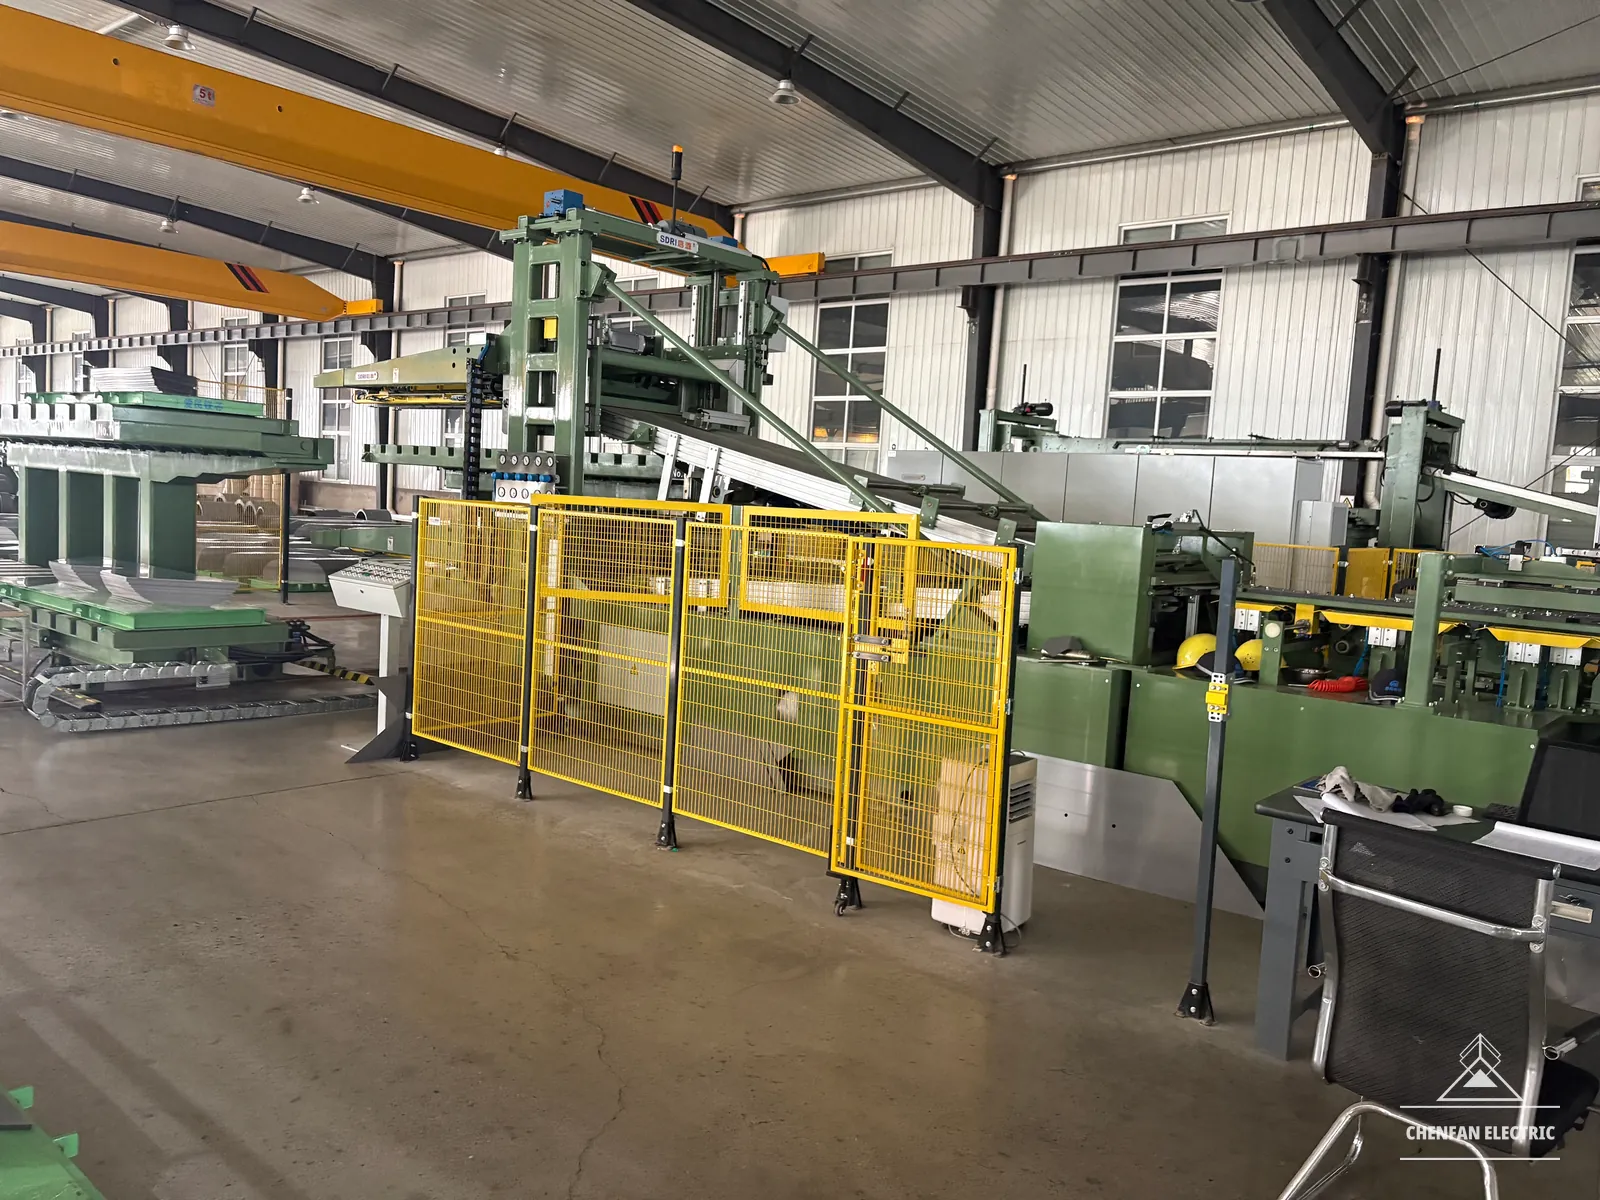
Avant la production
La revue du plan s’effectue par des échanges techniques. Ce formulaire n’analyse pas les plans automatiquement.
04 Modèle interactif
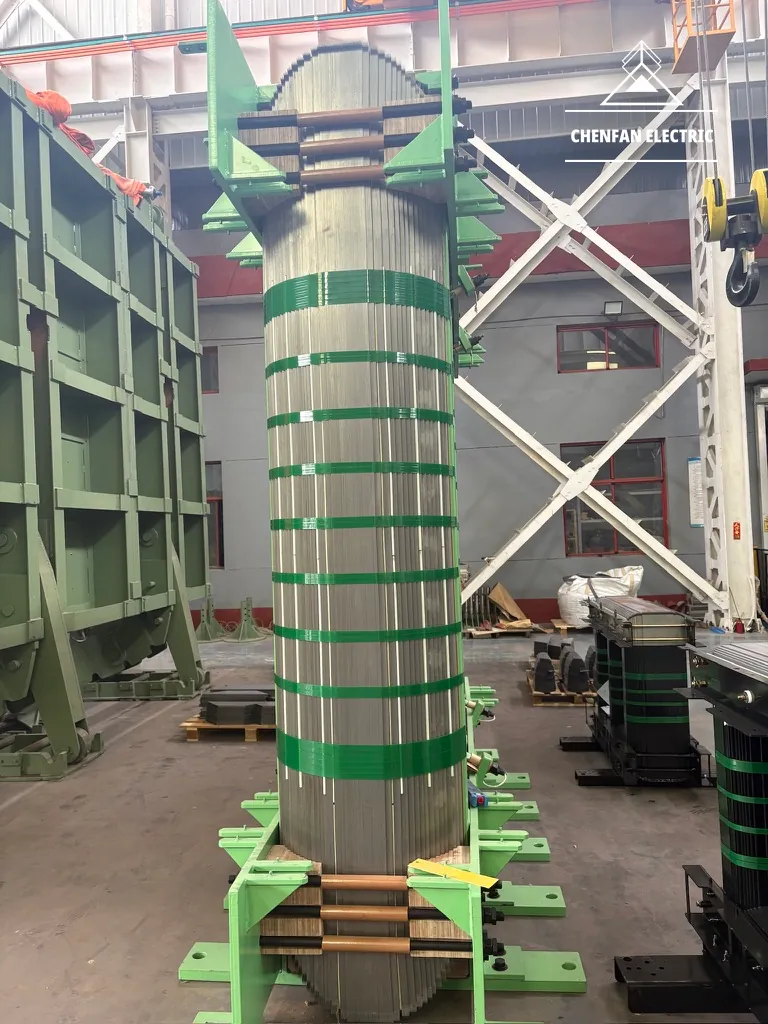
Des tôles d’acier électrique. Des interfaces définies. Explorez un noyau empilé à trois colonnes, des tôles à la structure de serrage.
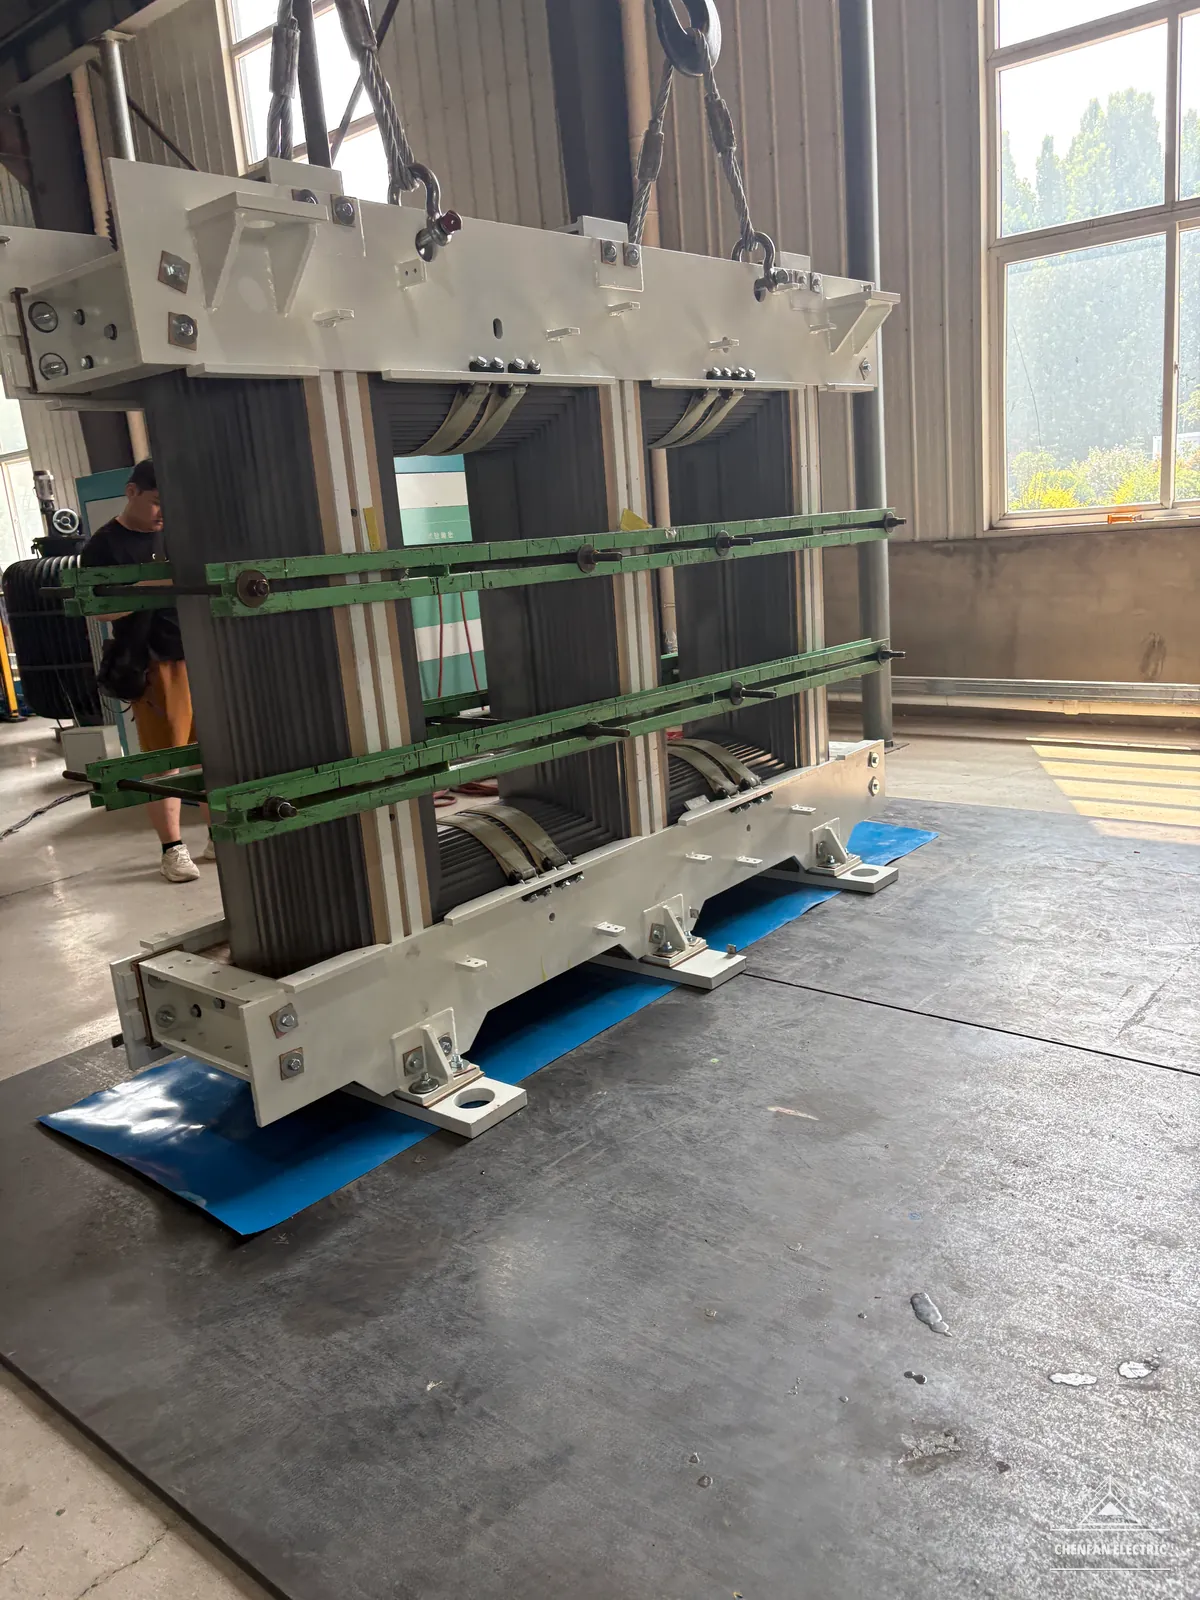
Les colonnes et les culasses sont constituées de paquets étagés d’acier à grains orientés. Sélectionnez un repère sur le modèle pour examiner un détail.
Glisser pour tourner · défiler pour zoomer
Géométrie illustrative. La séquence finale des paquets, la géométrie des joints et la configuration du serrage suivent le plan approuvé par le client.
05Références de projets
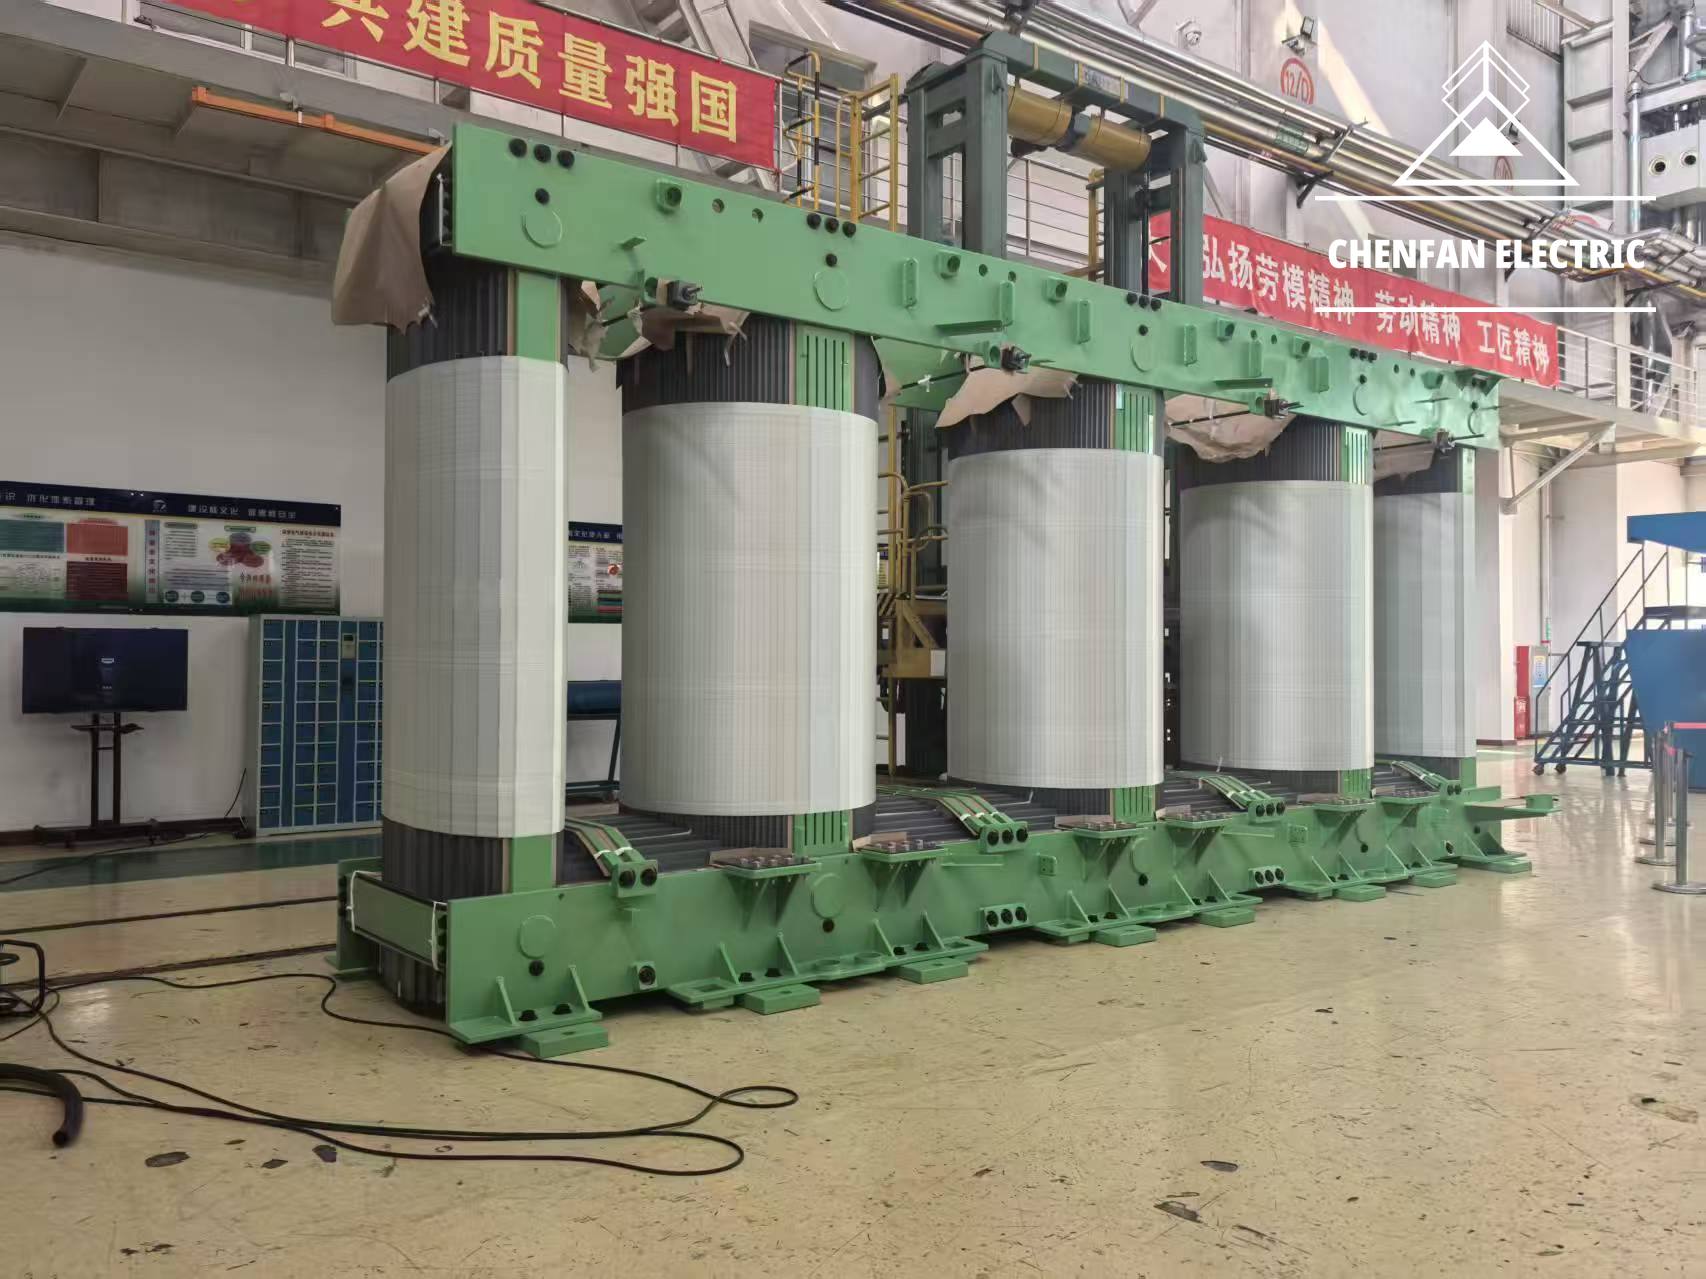
330kV
Noyau de transformateur THT
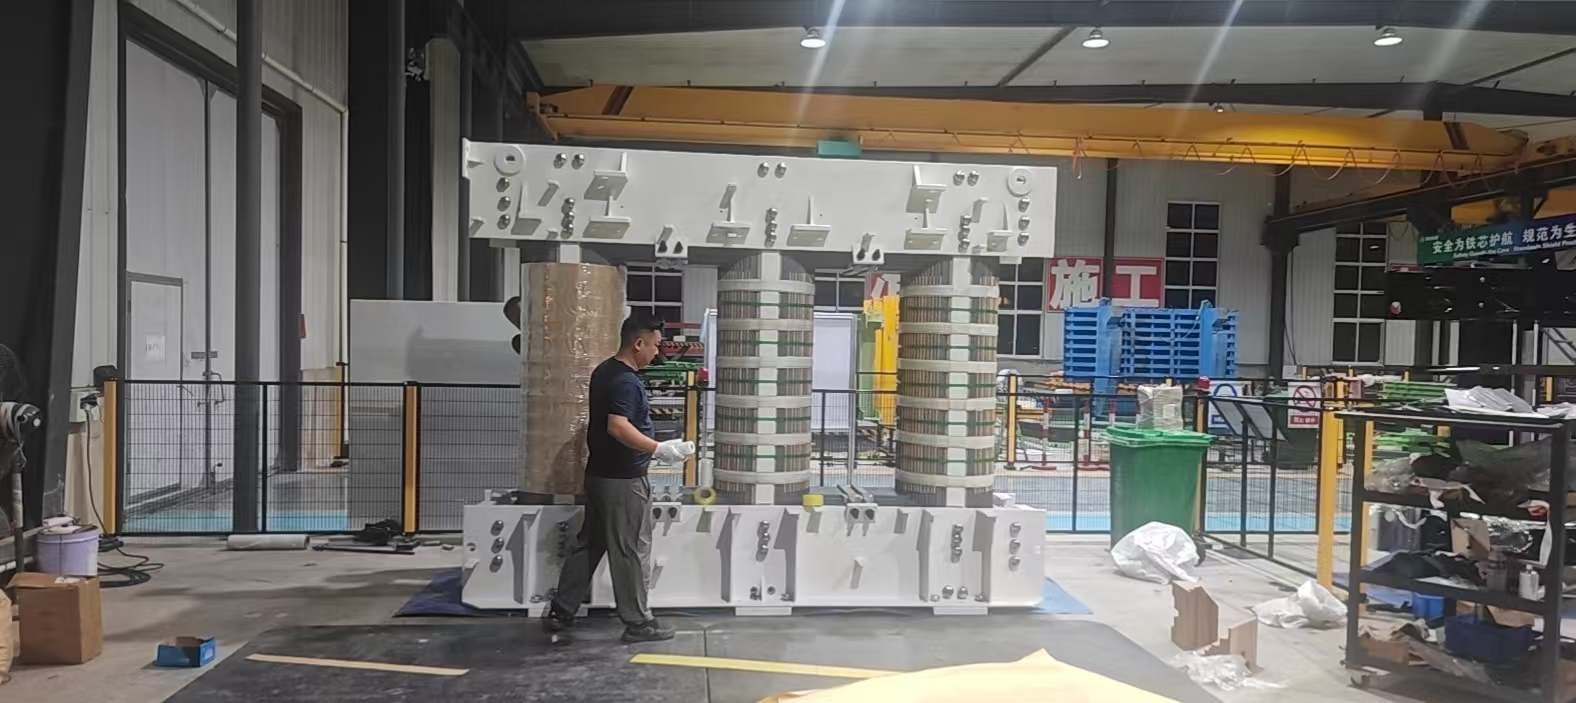
Noyau triphasé avec joints Multi-Step Lap pour un projet de transformateur THT.
Les valeurs en MVA et en kV désignent le projet de transformateur associé.
06 Ingénierie des noyaux lourds
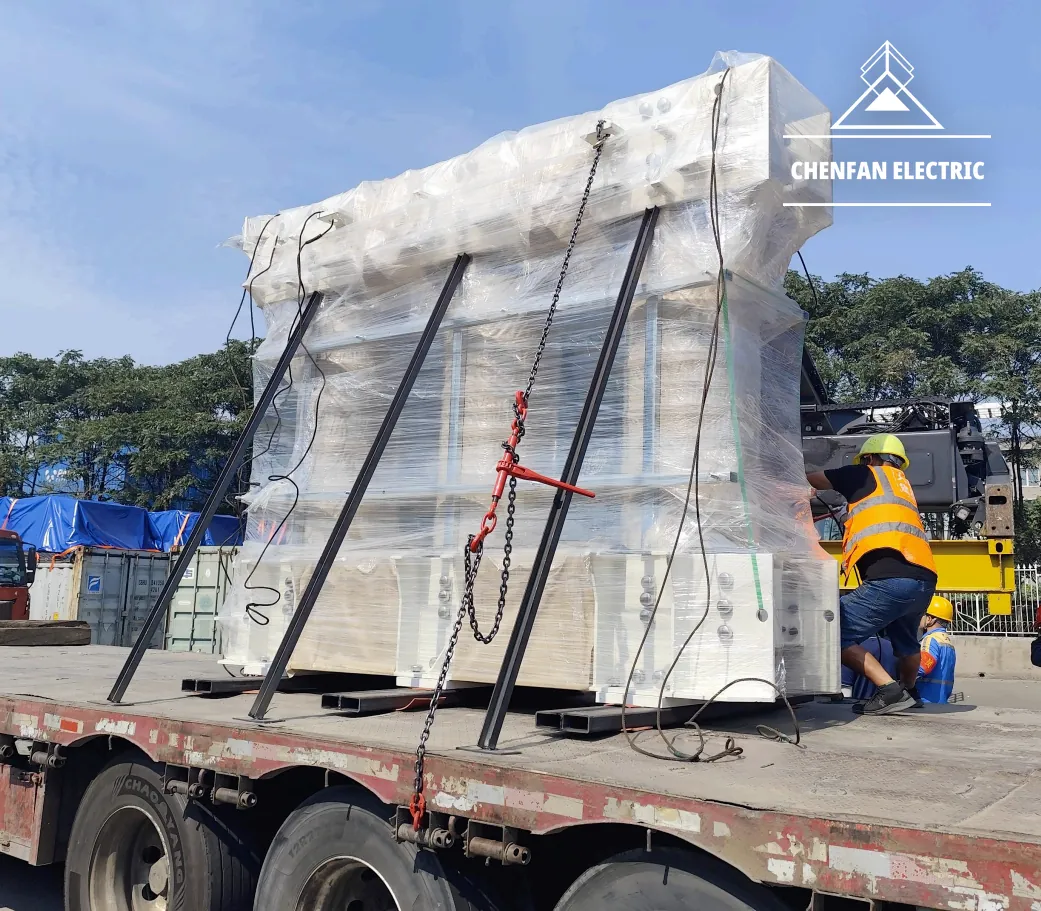
JUSQU’À
Noyaux de transformateurs de grande puissance gérés comme des projets d’ingénierie.
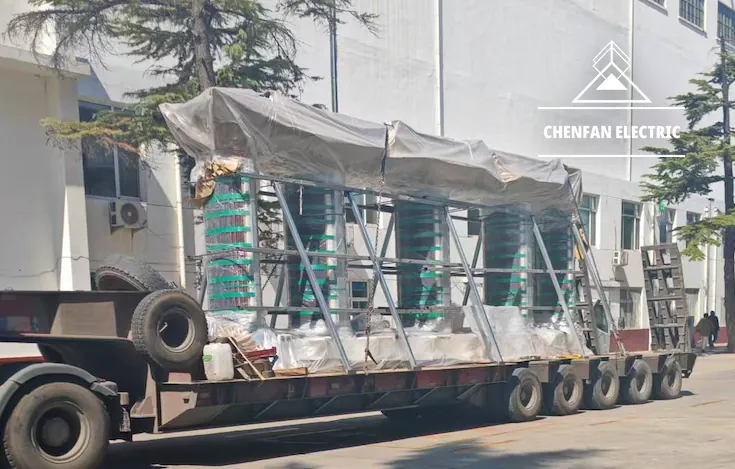
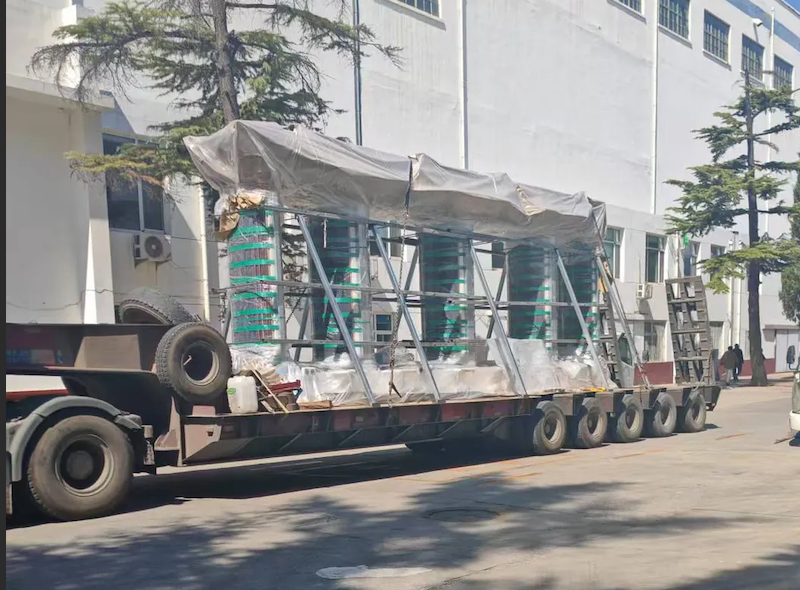
Capacité de fabrication. La photographie illustre la manutention d’un noyau lourd.
Une origine de fabrication.
Un approvisionnement multirégional.
Une approche fondée sur le plan.
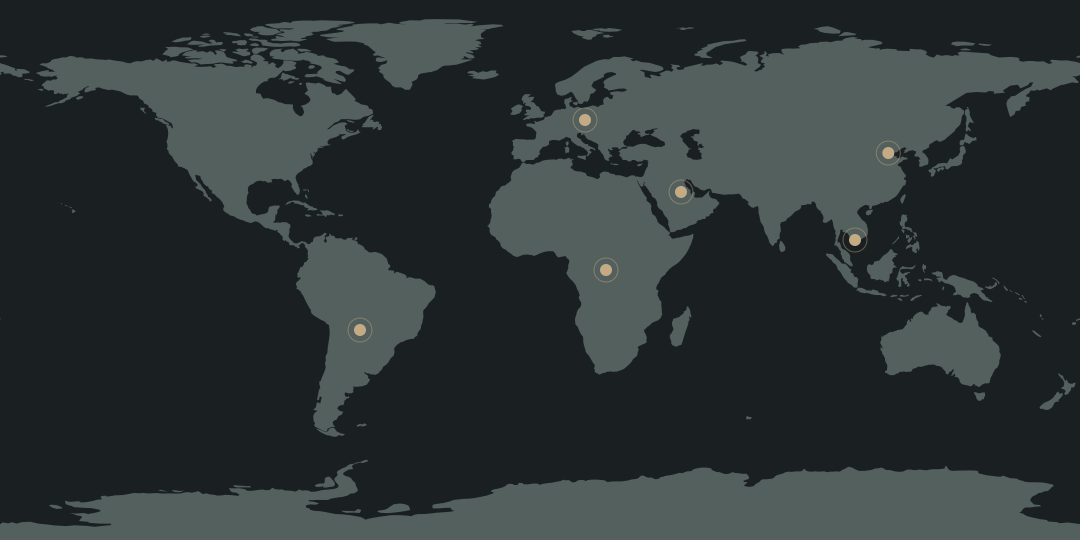
Base de fabrication, fourniture nationale et coordination technique pour la production de noyaux de transformateur sur plan.
Approvisionnement régional pour la production des fabricants OEM de transformateurs et les besoins propres à chaque projet.
Approvisionnement régional pour la fabrication de transformateurs de distribution et de puissance.
Fourniture par projet pour les fabricants de transformateurs et les besoins du secteur électrique.
Fourniture axée sur les exigences techniques et de qualité de la fabrication de transformateurs.
Fourniture à l’export pour la fabrication de transformateurs et les besoins en acier électrique.
07 Comment la qualité est contrôlée
La documentation et les critères de réception sont convenus pour chaque commande.
Le délai habituel des produits courants est de ~7 jours, selon la nuance, la quantité, l’approbation du plan et le calendrier de production.
Bibliothèque technique
Notes pratiques pour spécifier, fabriquer et acheter des noyaux de transformateur.
Comparez l’objectif de pertes, la géométrie du noyau, le travail d’assemblage et la spécification matière avant de choisir l’épaisseur.
Lire la note technique — 0.20 mm vs 0.23 mm GOESComprendre la relation entre le résultat d’un essai matière et les performances d’un noyau fabriqué.
Lire la note technique — Building FactorLe certificat d’usine étaye la réception matière. Il ne détermine pas les pertes du noyau fini.
Lire la note technique — MTC vs Finished-Core PerformanceDéfinissez les fenêtres, les entraxes, les dimensions de section, la géométrie des gradins et l’indice de révision du plan avant de valider le plan de découpe.
Lire la note technique — 8 Dimensions Before CRGO CuttingLa séquence des joints, les jeux, les recouvrements et l’état d’assemblage doivent correspondre au même noyau.
Lire la note technique — Multi-Step Lap GeometryDistinguez l’exigence portant sur la rive de coupe de la méthode de mesure et du reste du procédé de fabrication.
Lire la note technique — Burr ControlReliez la section d’acier, le revêtement isolant et l’état de l’empilage à la section magnétique effective.
Lire la note technique — Stacking FactorDéfinissez les barrières contre l’humidité, la protection des rives, l’arrimage et la manutention avant l’expédition.
Lire la note technique — Protecting Cores for Sea ShipmentQuestions fréquentes
Des réponses courtes. Les exigences propres au projet sont confirmées lors de la revue du plan et dans le devis.
Oui. Nous examinons le plan approuvé, la spécification matière, la séquence des joints, le périmètre d’assemblage et les critères de réception avant la production.
PDF, DWG et DXF. Indiquez le numéro du plan, l’indice de révision et les unités ; envoyez les fichiers directement à Frank après avoir préparé votre demande de prix.
Les options standard sont 0.18 / 0.20 mm. Les épaisseurs 0.23 / 0.27 / 0.30 mm sont disponibles selon la spécification du projet et la disponibilité matière.
Oui. Confirmez le serrage, l’isolation, les dispositifs de levage et l’état de transport selon le plan approuvé.
Oui. Confirmez l’identification des paquets, la séquence d’empilage, la responsabilité d’assemblage et l’état de livraison requis.
Indiquez les caractéristiques nominales, le plan du noyau, la nuance, l’épaisseur, la forme de fourniture, la quantité ou le poids, l’objectif de pertes s’il est connu, les conditions de livraison et la destination.
L’état de la rive de coupe et les réglages du procédé sont contrôlés, avec des vérifications des bavures en cours de production. La capacité actuelle de fabrication est <0.02 mm ; la méthode d’inspection et le plan d’échantillonnage doivent être convenus.
Confirmez comment la section ou l’épaisseur effective d’acier est comparée à l’empilage assemblé. La capacité actuelle est >97% ; le matériau, le revêtement, la pression et la méthode de mesure doivent être convenus.
Demandez-les lors de la revue du plan. Confirmez l’état du noyau, le montage d’excitation, la fréquence, l’induction magnétique, la méthode de mesure et les critères de réception avant de commander.
L’emballage associe protection contre l’humidité, protection des rives et arrimage adaptés à la géométrie et au poids du noyau. Confirmez l’itinéraire, la méthode de levage et les conditions de déchargement.
La capacité de fabrication atteint 100 t par noyau. La géométrie, la stabilité de l’assemblage et les dispositions de levage et de transport sont examinées pour chaque projet.
EXW, FOB et CIF peuvent être étudiés. Précisez le lieu ou le port désigné ; les autres conditions nécessitent une confirmation dans le devis.
08 Revue technique
La première réponse contient la faisabilité de fabrication, le périmètre de fourniture, le prix et le délai. Environ 3 000 t de CRGO en stock expliquent l’expédition des produits courants en une semaine environ.
Material selection
When does a thinner lamination justify its material and processing cost?
Thinner steel can reduce the classical eddy-current component of loss. Total core loss also depends on material grade, domain treatment, joint geometry and the mechanical condition after processing. Thickness alone therefore cannot establish the finished-core result.
The cited patent comparison used three-phase laboratory cores with five-step laps, a 15 mm stack and equal B8 of 1.91 T. It demonstrates a result under defined conditions, not a production guarantee or a ranking that applies to every pair of commercial grades.
For a given net steel build, thinner material requires more laminations. Handling, alignment and cutting workload change. The quotation should account for these operations and any change in effective steel area, rather than treating gauge as a simple substitution.
Loss evaluation
How can building factor help compare cores without hiding differences in the test basis?
Building factor describes the relationship between a manufactured magnetic circuit and its material reference. Cutting effects, joint flux distribution, assembly stress and geometry can all contribute to the difference. It includes design and manufacturing effects, so it cannot isolate supplier workmanship by itself.
The denominator needs an explicit definition. An actual coil measurement and a grade maximum are different references. Single-sheet and Epstein results must not be interchanged without an agreed, applicable method. Changing the reference can change the ratio even when the measured core watts stay the same.
A lower building factor does not automatically mean lower absolute loss. A core made from lower-loss material can have a larger ratio and still dissipate fewer watts. Read the ratio alongside measured loss and exciting current at the specified operating point.
Material & testing
Why can cores made from the same CRGO grade deliver different magnetic performance?
A mill test certificate identifies the starting material. Check the coil reference, grade, thickness and magnetic data against the order. The certificate does not describe the cutting, joint alignment, clamping or handling that takes place afterwards.
The finished core contains cut edges, overlapping joints and a mechanical stress state. Those conditions help explain why the same nominal grade and thickness can produce different loss and exciting-current results. A low burr reading and a high stacking factor are useful process indicators; neither is a standalone magnetic acceptance test.
Material tests on processed samples can support an investigation, provided sampling and specimen preparation are defined. Treatments such as stress-relief annealing can change what the comparison reveals. Finished-core testing must also have an agreed excitation method, calculation boundary and acceptance basis. It supports pre-shipment verification but does not replace the transformer manufacturer’s final testing.
Engineering definition
Which drawing details must be agreed before a core is released for cutting?
The drawing must define the same physical product for the transformer designer and the core factory. Confirm usable window clearances against the winding, insulation and clamping arrangement. Distinguish clear window width from centre distance; they are not interchangeable dimensions.
Limb and yoke widths must include the complete stepped section or a controlled lamination schedule. Stack thickness needs a stated measurement condition: net steel build, finished physical thickness and thickness under compression describe different quantities.
Step geometry should identify packet widths, lamination quantities, orientation and joint sequence. Drawing revision control then fixes which combination is approved for production. A current CAD file and a controlled PDF can help resolve geometry, but neither removes the need to confirm unclear dimensions.
Overall assembled dimensions, clamp interfaces, lifting access and shipping envelope also belong in the review where applicable. They are supporting interface checks beyond the eight headline items.
Joint geometry
What must be controlled for a step-lap design to deliver repeatable core performance?
A step-lap joint distributes lamination ends across successive positions. Magnetic flux redistributes between the overlapping sheets near those ends, creating a local field that differs from the field in a straight limb. Joint geometry therefore affects magnetic behaviour as well as mechanical assembly.
The benefit depends on the material, core design and manufactured joint. A larger number of steps is not a universal guarantee of lower loss, and the smallest achievable gap is not a complete specification. Lap length, gap, layer grouping and sequence must be considered together.
The JFE patent reports different core-loss results when lap length changes while material thickness is held constant in its laboratory configuration. This supports evaluating joint geometry alongside material selection; its particular dimensions should not be copied into an unrelated drawing.
Correct cutting dimensions must be preserved through stacking. Misalignment, mixed packets or an incorrect sequence can change the intended joint. Mechanical restraint must hold the assembly without introducing uncontrolled local pressure.
Process control
What does a burr-height requirement tell you about a cut CRGO lamination?
A burr is raised metal at a cut edge. Excessive burrs can interfere with stacking and, under contact pressure, damage insulation between laminations. Electrical contact between sheets can provide additional current paths and contribute to local heating or loss.
The risk depends on the edge condition, coating, alignment and assembly pressure. The specified limit is a manufacturing control value, not a universal boundary below which insulation damage is impossible. Visual appearance or a smooth feel cannot establish magnetic performance.
Tool wear, cutting clearance and material condition influence the edge produced by slitting and cross-cutting. A useful inspection plan defines where to measure, how samples represent the batch, which instrument is used and what action follows an out-of-limit result. A measured value needs that context to be comparable.
Cutting can also introduce local mechanical stress without producing an obviously large burr. Edge inspection should therefore sit alongside dimensional checks, coating inspection and any agreed magnetic verification.
Core assembly
How does stacking factor affect the magnetic section used in a core design?
Stacking factor expresses how much of a defined stack is occupied by steel. Insulation coating and spaces between laminations mean the gross physical section is not identical to the effective steel section. The design and inspection calculation must use compatible definitions.
At the same magnetic flux, a smaller effective steel area gives a higher flux density. This is why substituting a stack dimension or material thickness without checking the net steel build can change the magnetic operating point. The resulting loss and exciting current depend on the material and operating conditions.
The measured result also depends on the specimen or assembly being evaluated and its compression condition. A material sample value and a finished-assembly assessment should not be treated as identical without explaining the method.
Flatness, burrs, cleanliness, packet alignment and restraint all matter. Increasing clamp force alone is not a sound way to correct poor stacking: excessive or uneven stress can affect the magnetic material and the structure.
Packing & delivery
What must an export packing specification protect besides the outside of the case?
A transformer core should arrive with its surfaces, geometry and assembly identification preserved. Moisture protection limits corrosion risk, while supports and restraints limit movement, edge damage and distortion. A strong outer case does not by itself resolve either requirement.
The protection system should suit the route, storage period and receiving conditions. Specify a compatible moisture barrier and, where appropriate, corrosion protection and desiccant. VCI packaging is one possible component; it should not be described as an absolute barrier that makes rust impossible.
Restraints should transfer loads through suitable supports rather than relying on exposed lamination edges. The plan for a fully assembled core must account for its lifting arrangement and stability. Cut and pre-stacked laminations also need packet identification and protection of the intended assembly sequence.
Destination handling matters. Confirm how the package will be unloaded, stored and opened, including the equipment available at the receiving factory. Packing photos, identification and an agreed receiving inspection help resolve discrepancies before the core enters assembly.