

工艺能力
变压器铁芯制造
从 CRGO 选材到阶梯搭接剪切、预叠装与大型铁芯组装,逐道工序控制制造质量。
加工工序
制造流程
生产检查点
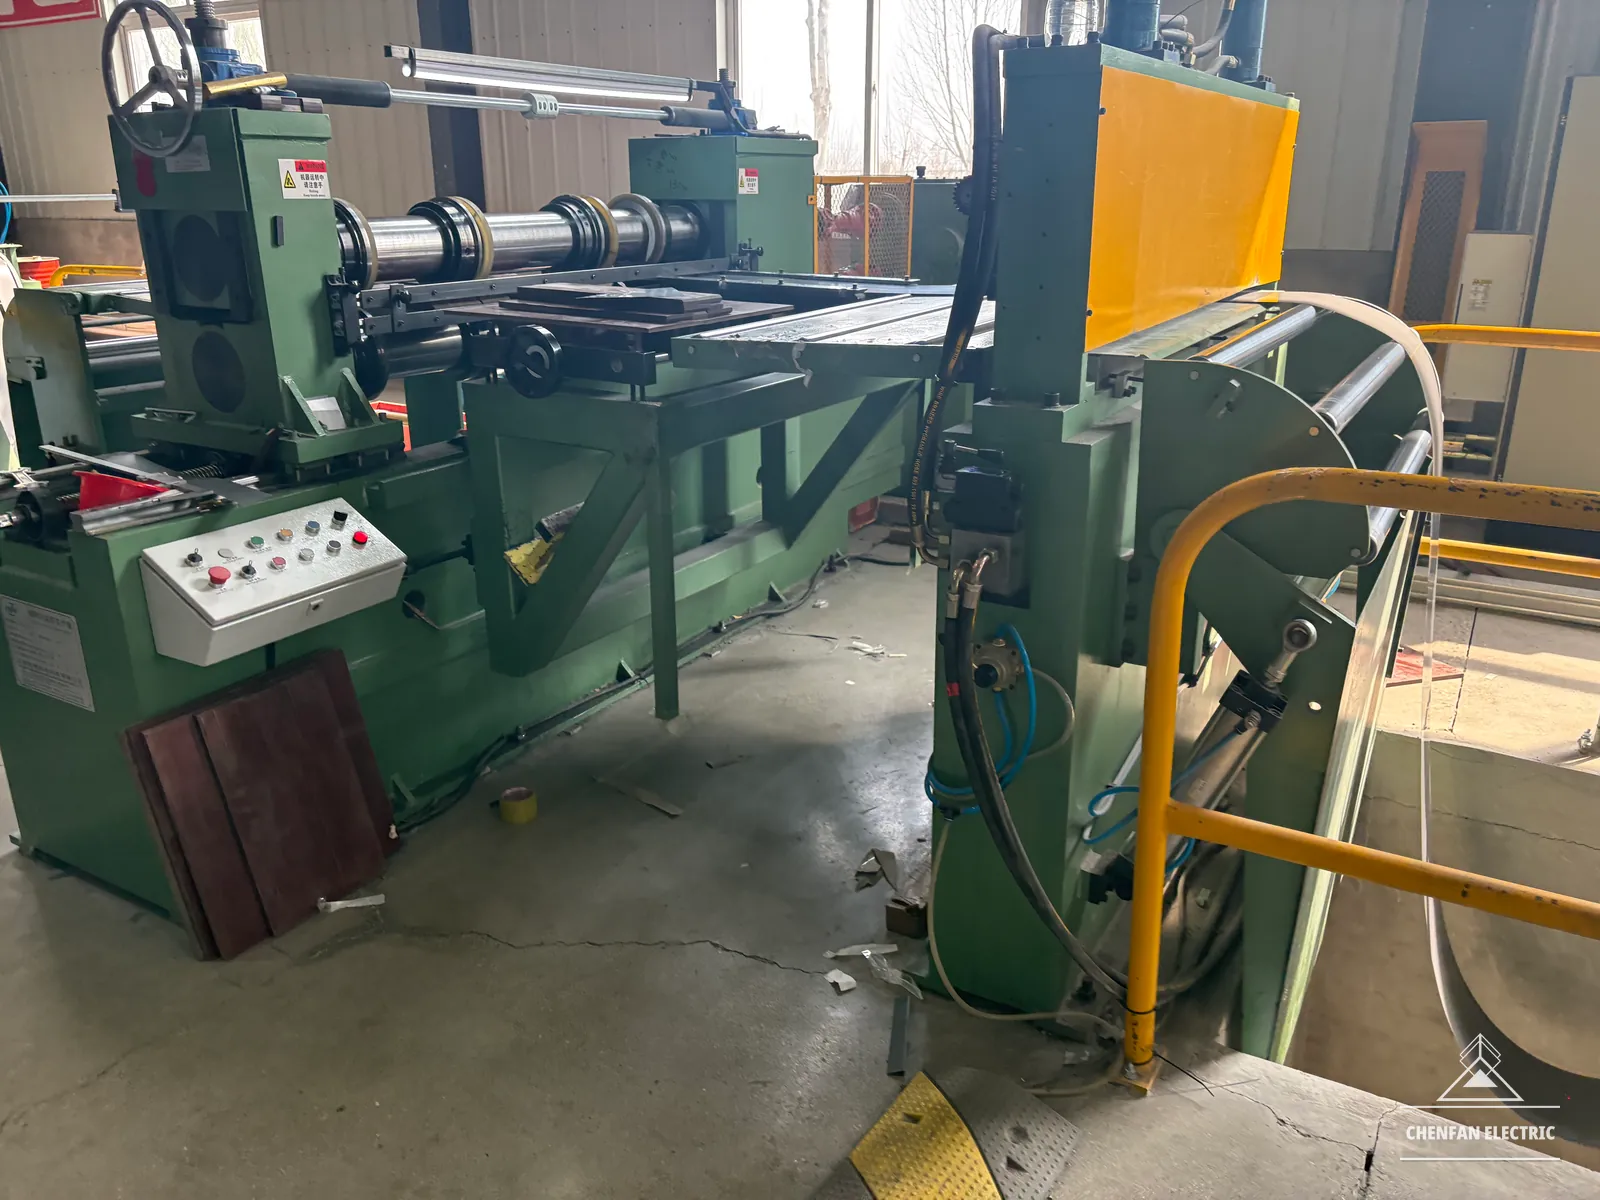
纵剪分条
将卷料按客户指定宽度分条成带材。分条与叠片定尺剪切是两道不同工序。
检查点:带材宽度及剪切边缘状态。
生产检查点
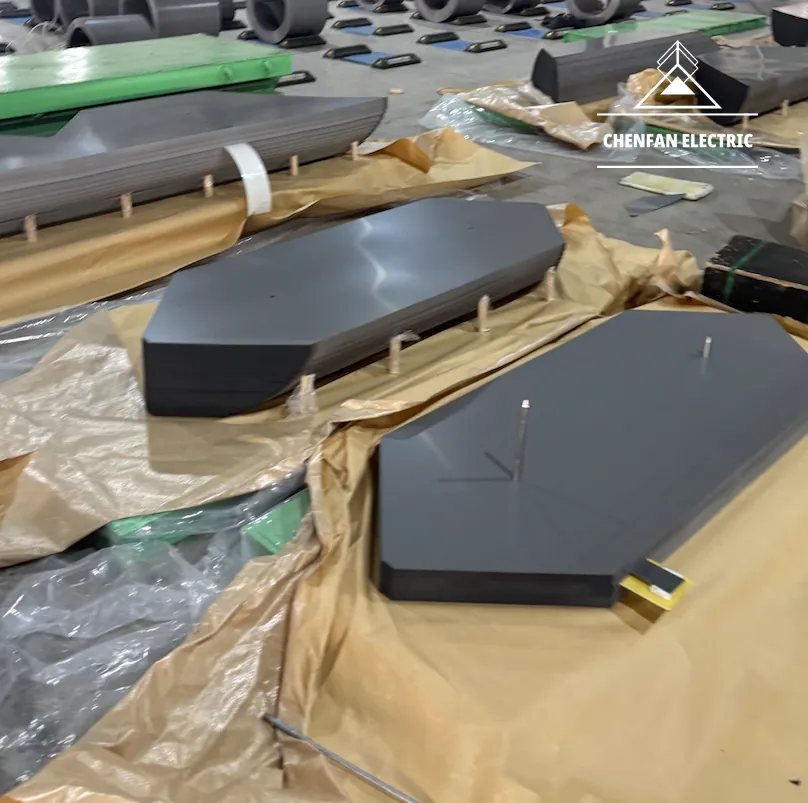
预叠装
对叠片计数并分组,确保经批准的接缝顺序在搬运过程中仍可识别。
检查点:叠片组数量、方向及标识。
生产检查点
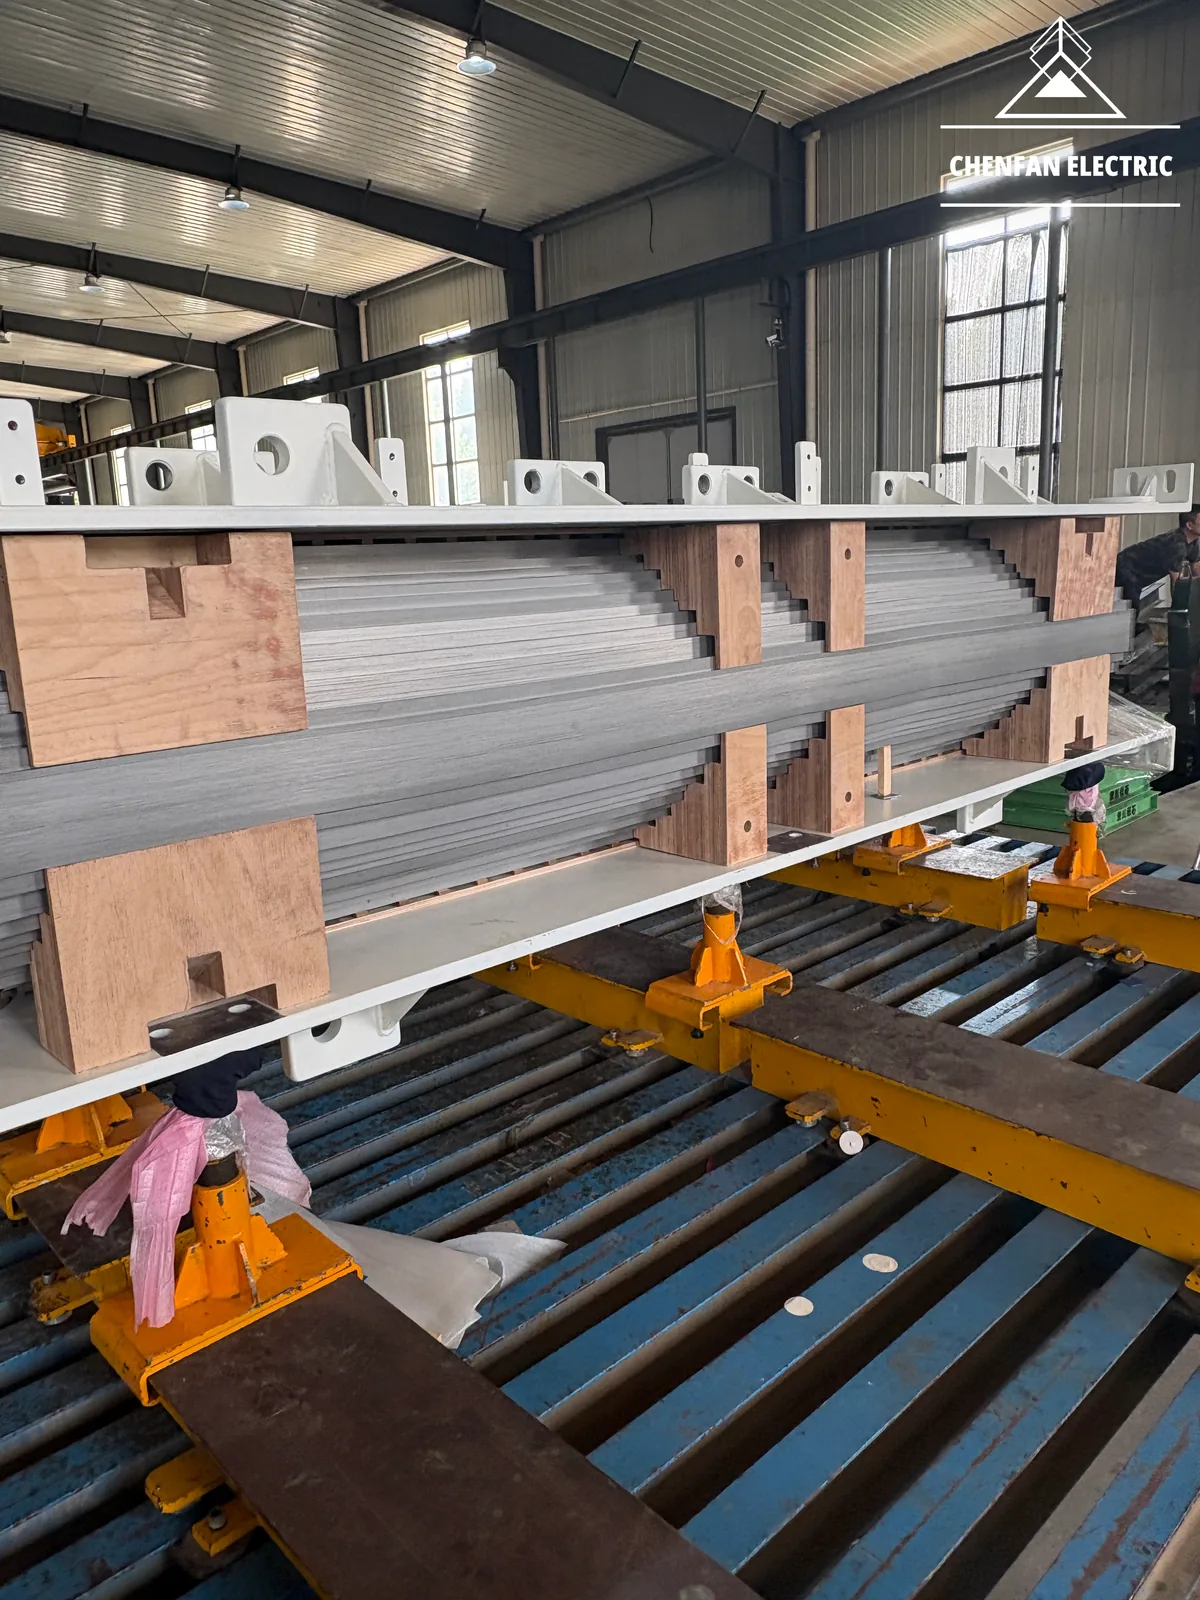
装配
完成铁芯叠装并安装约定的夹紧结构。单台铁芯制造能力最高 100 t。
检查点:铁芯几何尺寸;叠片系数 > 97%。
生产检查点
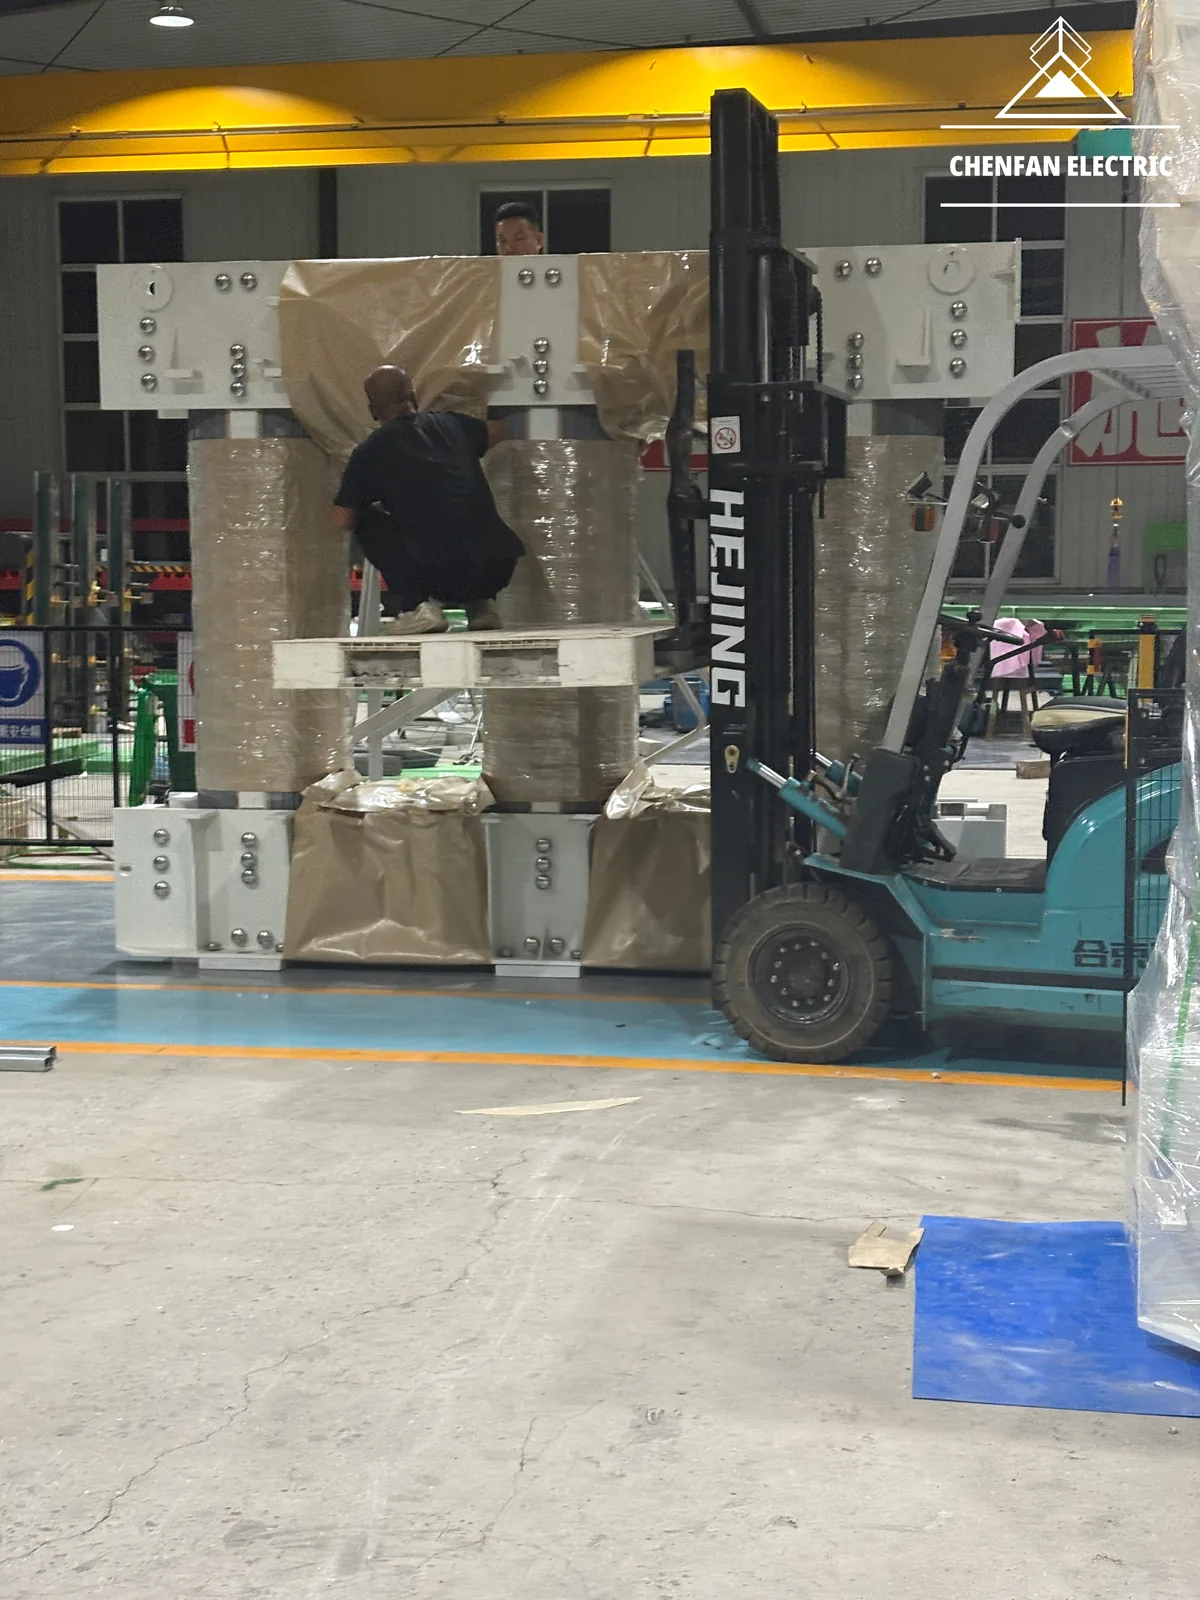
检验与包装
核验铁芯及交付记录,完成运输防护和总成固定后出厂。
检查点:防护、固定及包装标识。
设备
大型铁芯装配能力
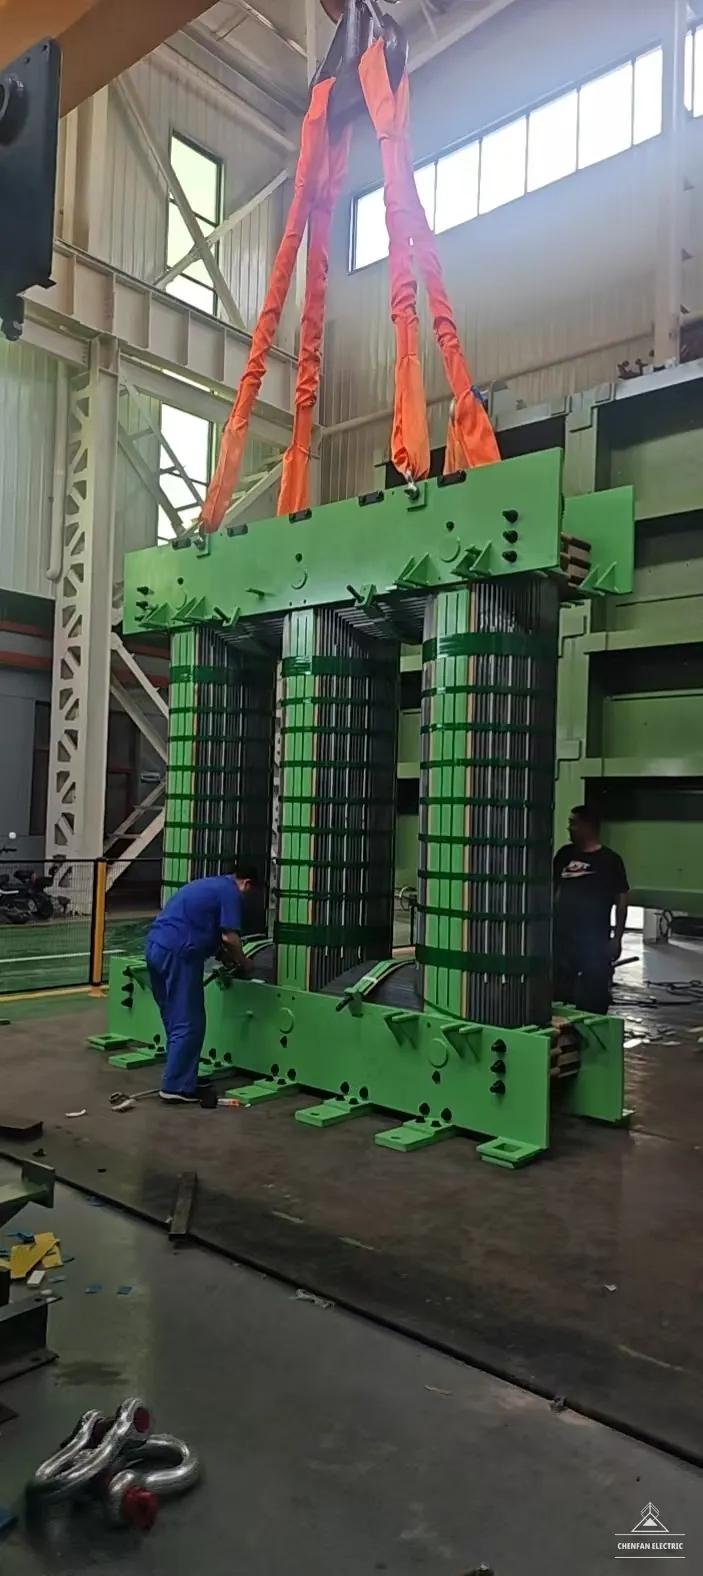
100 t
单台铁芯最大制造能力
通过大型铁芯叠装、夹紧与受控翻转,支撑电力变压器生产。
RFQ技术评审
明确制造与交付要求
请提供图纸或带材宽度要求,并注明所需供货形式。